工件从喷涂厂拿回来,用了没几天表面鼓起一个个小泡,压下去软软的,破了之后涂层跟着一块一块掉,不少客户第一反应是自己碰上了假涂层。实际情况要复杂一点,特氟龙涂层起泡是什么原因?这个问题在我们厂里几乎每周都有客户来问。气泡看着是小毛病,背后牵扯的是前处理、喷涂、烧结整条工艺链,哪一个环节松了,防粘和耐腐蚀性能都要打折扣。
特氟龙涂层起泡是什么原因?先从基材表面找线索
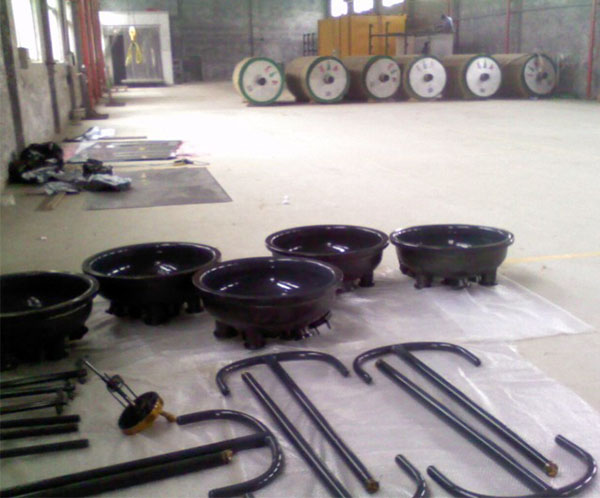
特氟龙喷涂跟刷漆完全是两码事,涂层能不能咬牢基材,七分看喷砂和除油做得扎不扎实。工件表面残留油污、氧化皮没清干净,或者喷砂磨料受潮混了水分,底漆喷上去都是虚附着,进炉一受热,藏在涂层与金属界面里的气体往外顶,鼓包就出来了。铸件更麻烦,沙眼和疏松结构里存着气,高温下持续往外排,起泡的概率比钢材高出不少。宏远喷涂收到工件先做除油和喷砂处理,确认表面干爽无污染才进喷涂工序,这一步看着费工,省掉它返工的代价更大。
烘烤升温这一步,气泡多半是被憋出来的
氟树脂涂层大多分底漆和面漆,层与层之间还设了蒸发段,溶剂和水分必须在这个阶段充分跑掉。升温太快、炉温偏低,气体被封在固化的涂层里,出炉就是成片气泡。单遍喷涂太厚同样憋气,PTFE涂层和PFA厚膜涂层都讲究薄喷多遍,每遍之间留够闪干时间,让气体有个出口。炉温均匀性也在影响质量,炉体前后温差偏大的话,同一炉工件的固化程度有差异,防粘性能和使用寿命自然参差不齐。
气泡长在什么位置,问题就出在什么环节
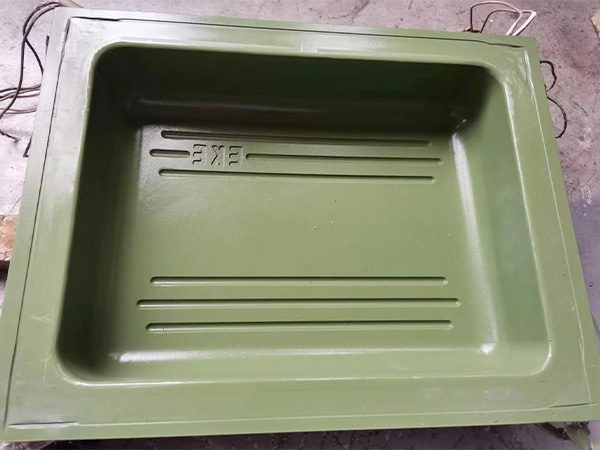
有经验的人看气泡能看出门道。泡出现在涂层与金属的界面上,大概率是前处理污染或者铸件放气;泡长在涂层内部,要回头查喷涂间隔、单遍厚度和烧结温度。客户挑特氟龙加工厂的时候,不妨多问一句有没有完整的工艺记录,前处理、膜厚、炉温都有台账可查的厂家,出了问题能倒查环节,给客户一个明白交代。宏远喷涂做耐腐蚀喷涂和防粘涂层加工多年,每批工件的参数都留档,这也是全国客户愿意寄件过来的原因之一。
常见问题
1. 涂层起了泡还能修补吗?
局部起泡可以打磨掉松动的部分,基材重新处理后补喷。起泡面积大的话建议整体退除重做,修补区的附着力以实际评估为准,用在强腐蚀工况的工件,稳妥起见还是整体重喷更放心。
2. 铸件做特氟龙喷涂为什么更容易起泡?
铸件内部多有疏松和沙眼,烧结时气体往外排,正好顶在涂层上。常见的做法是先做封孔或者预热放气处理,再按正常流程喷涂,具体方案要看铸件材质和致密程度。
3. 起泡会影响防粘和耐腐蚀效果吗?
影响很直接。气泡破裂后涂层出现薄弱点,物料容易在破损处结垢卡料,腐蚀介质顺着缺口往里渗,时间一长发展成成片脱落。发现鼓包尽早处理,别拖到不粘涂层大面积剥离。
工件在使用中出现起泡、不粘涂层脱落或者耐腐蚀涂层失效,把工况和问题部位描述发过来就能先做初步判断。宏远喷涂位于河北石家庄,面向全国承接PTFE、PFA、ETFE特氟龙喷涂寄件加工,起泡原因分析、返修方案和涂层选型都可以先沟通评估,确认合适再寄件,免得多跑冤枉路。