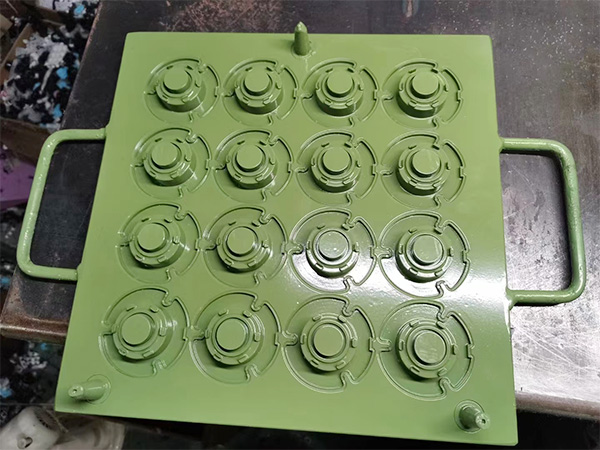
做鞋模的朋友多少都碰到过这样的场景,EVA发泡、橡胶硫化的时候胶料死死粘在模腔里,出模靠敲靠撬,脱模剂刷了一层又一层,模面还是越用越花,清模停机的时间比生产时间还长。为了减少粘料、稳住产品外观,不少鞋厂把模具送到宏远喷涂做铁氟龙处理。下单之前问得最多的一句话就是,鞋模铁氟龙喷涂使用温度范围到底是多少,扛不扛得住自家产线的工况。
鞋模常见的工况温度有多高
鞋模的用温区间主要看工艺。EVA发泡模具的模温大多控制在150℃到170℃之间,个别发泡配方会跑到180℃上下;橡胶硫化模具一般在160℃到180℃,个别胶种还要再高一点。连续生产时模具长时间泡在这些温度里,还要经历一轮又一轮的升温降温,属于典型的热循环工况,涂层必须经得起反复折腾。
选涂层之前建议先把自家产线的实际模温测一遍。机台面板显示的往往是热板温度,模具表面实际温度会有十几度甚至几十度的出入,这个数据直接决定涂层选型,先测准再定方案,比出了问题再补救省事得多。
PTFE涂层能耐多少度高温
铁氟龙家族里用在鞋模上的主要是PTFE涂层,也就是大家常说的特氟龙不粘涂层。大家关心的鞋模铁氟龙喷涂使用温度范围,核心就看这一层树脂的耐受能力。PTFE树脂可以长期耐受260℃左右的温度,短时间冲到300℃也不至于立刻分解,对比前面提到的发泡和硫化温度,余量相当宽裕,正常生产不用担心涂层热失效。同为氟树脂涂层的ETFE,耐温上限在150℃上下,耐磨性能更好,适合温度偏低、更看重耐磨和耐冲击的模具,具体选哪一种要以实际评估为准。
耐温上限说的是涂层本体的能力,并不是寿命保证值。模温长期贴近260℃运行,涂层老化速度会明显加快,边角位置先出现变色、失粘;工况温度降下来一段,涂层的可用周期就相应拉长。宏远喷涂给客户定方案的时候,会把模温、生产节拍和清模方式放在一起核算,让每一层膜都用得其所。
温度之外还有哪些因素影响涂层寿命
鞋模的使用温度只是涂层寿命的一环,磨损、热冲击和胶料化学性同样在悄悄消耗膜层。机械磨损排在第一位,出模时拿钢铲撬边、清模时用钢丝球猛刷,这些动作对涂层的伤害比高温更直接,薄的地方很快磨穿。热冲击排第二,模具从硫化温度直接进水冷,急剧的热胀冷缩让涂层和铝基材之间产生应力,时间一长局部起皮。胶料里某些促进剂、填充剂在高温下带有腐蚀性,长期接触会慢慢破坏膜面致密性,耐腐蚀喷涂方案要单独考虑胶料配方,道理就在这里。
日常保养建议用软质刮板配合专用清模剂,避免硬物磕碰,出模后等模具温度降一降再清理。防粘、易脱模、易清洗这些效果能不能保持得久,一半看喷涂质量,另一半就藏在日常操作的细节里。
常见问题
1. EVA发泡鞋模喷特氟龙能耐多少度?
PTFE涂层长期使用温度上限在260℃左右,EVA发泡常见的150℃到170℃模温处于安全区间,连续生产不用担心涂层热失效。碰到个别高温配方,方案里会改用更耐温的涂层体系,具体以实际评估为准。
2. 温度越高涂层是不是坏得越快?
趋势确实是这样。涂层在200℃以内工作时老化比较缓慢,模温长期贴近耐温上限,膜层会加速劣化,外观上表现为颜色变深、表面失粘。把模温控制好、减少模具空烧,是延长涂层寿命最省成本的两个动作。
3. 鞋模喷了不粘涂层还要不要刷脱模剂?
多数情况下脱模剂用量可以大幅减少,部分低温浅色料甚至可以停用,模面干净了,产品外观和开机效率跟着提升。能否完全停用要看胶料配方和产品结构,建议先小批量试用,宏远喷涂再根据反馈帮您微调方案。
宏远喷涂位于河北石家庄,常年承接各类鞋模、模具的铁氟龙喷涂加工,支持全国寄件,模具到厂后先做基材检查和工况确认,再定涂层方案。手上正好有鞋模要做防粘处理,对鞋模铁氟龙喷涂使用温度范围还拿不准,随时来电把工况聊一聊,我们按实际情况给您出方案、报价格。