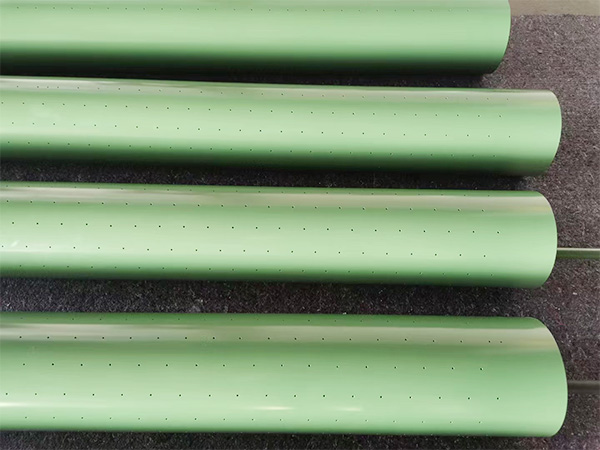
做纺织设备的客户找上门,十有八九绕不开同一件事。辊子用上一段时间就缠纱、粘胶、结垢,班班停机铲料,辊面越铲越毛,越毛越粘,清理工时一年比一年高。宏远喷涂接到这类辊子后有一套固定的加工顺序,本文按车间里的实际流程写一篇纺织辊特氟龙喷涂施工步骤详解,您看完正好可以拿去对照任何一家喷涂厂的工艺水平。
辊面前处理做不好涂层迟早出问题
辊子进厂先不急着喷。第一步检查辊面有没有裂纹、砂眼和旧涂层残留,裂纹较深的辊子直接喷上去,涂层跟着基材一起坏,用不了多久就成片剥落。检查完做整体除油,纺织辊表面常年沾着油蜡和浆料,这些杂质不去干净,底漆就挂不住基材。除油之后是喷砂粗化,用刚玉砂把辊面打出均匀的毛面,粗糙度上去了,氟树脂涂层才咬得住。喷完砂的辊子要在干燥环境里尽快转入喷涂工序,辊面一旦返锈,前面几道工序等于白做。这一步做扎实了,后面PTFE涂层能用多久心里就有底。
底漆面漆和烧结温度怎么控制
前处理到位后进入喷涂阶段。底漆承担附着力的任务,喷得薄而均匀,过厚了面漆压上去容易起泡。面漆用的是PTFE分散液,这一层就是辊子真正干活的不粘涂层,膜厚一般控制在几十微米级别,具体数值看辊径、用途和客户要求,以实际评估为准。每喷完一遍都要进炉烧结,烧结温度和时间按氟树脂涂层的工艺曲线走,温度低了涂层不熟,防粘性能出不来,温度高了漆膜变色发脆。纺织辊常见的缠纱问题靠的就是这层低摩擦、抗结垢的成品面,纱线挂不住,胶料粘不上,辊面用湿布一擦就干净,清理时间能省下大半。
做好的辊子怎么验收
辊子出炉降温后,车间做几项常规检查。外观上看涂层颜色是否均匀,有没有针孔、流挂和局部发黄,测厚仪抽点确认膜厚在图纸范围以内,要求高的订单再加做附着力抽查。全部合格的辊子用软质材料缠裹包装,辊面磕碰一下,前面的功夫就浪费了。宏远喷涂位于河北石家庄,各地客户把辊子寄过来加工,做完工再原路发回,整体工期按当期排单评估,寄件前先报一下辊径和数量,工厂按情况给个大致交期。

常见问题
1. 纺织辊做特氟龙涂层能用多长时间?
涂层寿命跟辊面工况直接相关。纱线品种、辊面温度、是否接触腐蚀介质,这些因素都会影响磨损速度。正常使用的纺织辊,防粘涂层局部磨穿之前可以返修重喷,具体寿命以实际工况评估为准。
2. 喷完涂层辊径会变大吗?
会有一点变化。特氟龙加工的膜厚在几十微米级别,常规辊子不影响使用。对尺寸有严格要求的辊筒,下单时说明公差范围,车间按图纸控制膜厚。
3. 外地的辊子寄过来加工麻烦吗?
宏远喷涂面向全国接件,辊子打包发到石家庄工厂,做完再寄回。寄之前把辊面残留的浆料大体清一下,包装时辊面垫软物,到厂就能直接安排前处理,省一道等待时间。
辊子缠纱、粘胶、结垢这类毛病,多数靠一层合格的防粘涂层就能解决。手上正好有纺织辊要翻新,新辊要预定耐腐蚀喷涂,把辊径、长度、使用温度和工况发到宏远喷涂,车间先评估再报价,能寄件的直接排产。按上面这套纺织辊特氟龙喷涂施工步骤详解逐项去问工艺细节,哪家做得规范,问两个来回自然就有数。