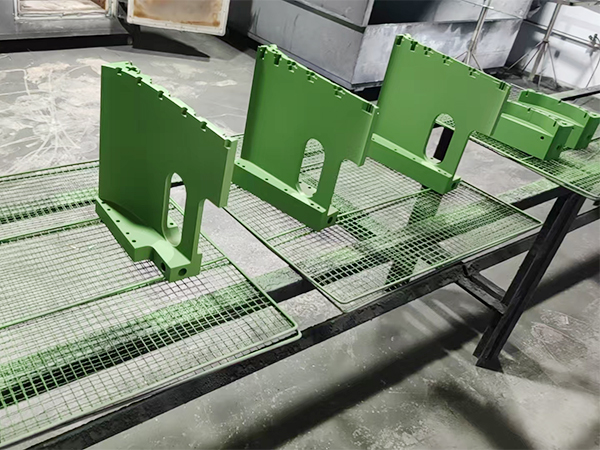
来厂里咨询的客户不少带着同一个疑问,同样叫特氟龙,别人家的涂层用三五年没事,自家的半年就起皮脱落。问题多半不在材料本身,出在施工方法跟工况没对上。这篇特氟龙喷涂的5种施工方法对比,按车间十来年的实操经验掰开讲,帮各位对号入座。
5种施工方法分别适合什么工件
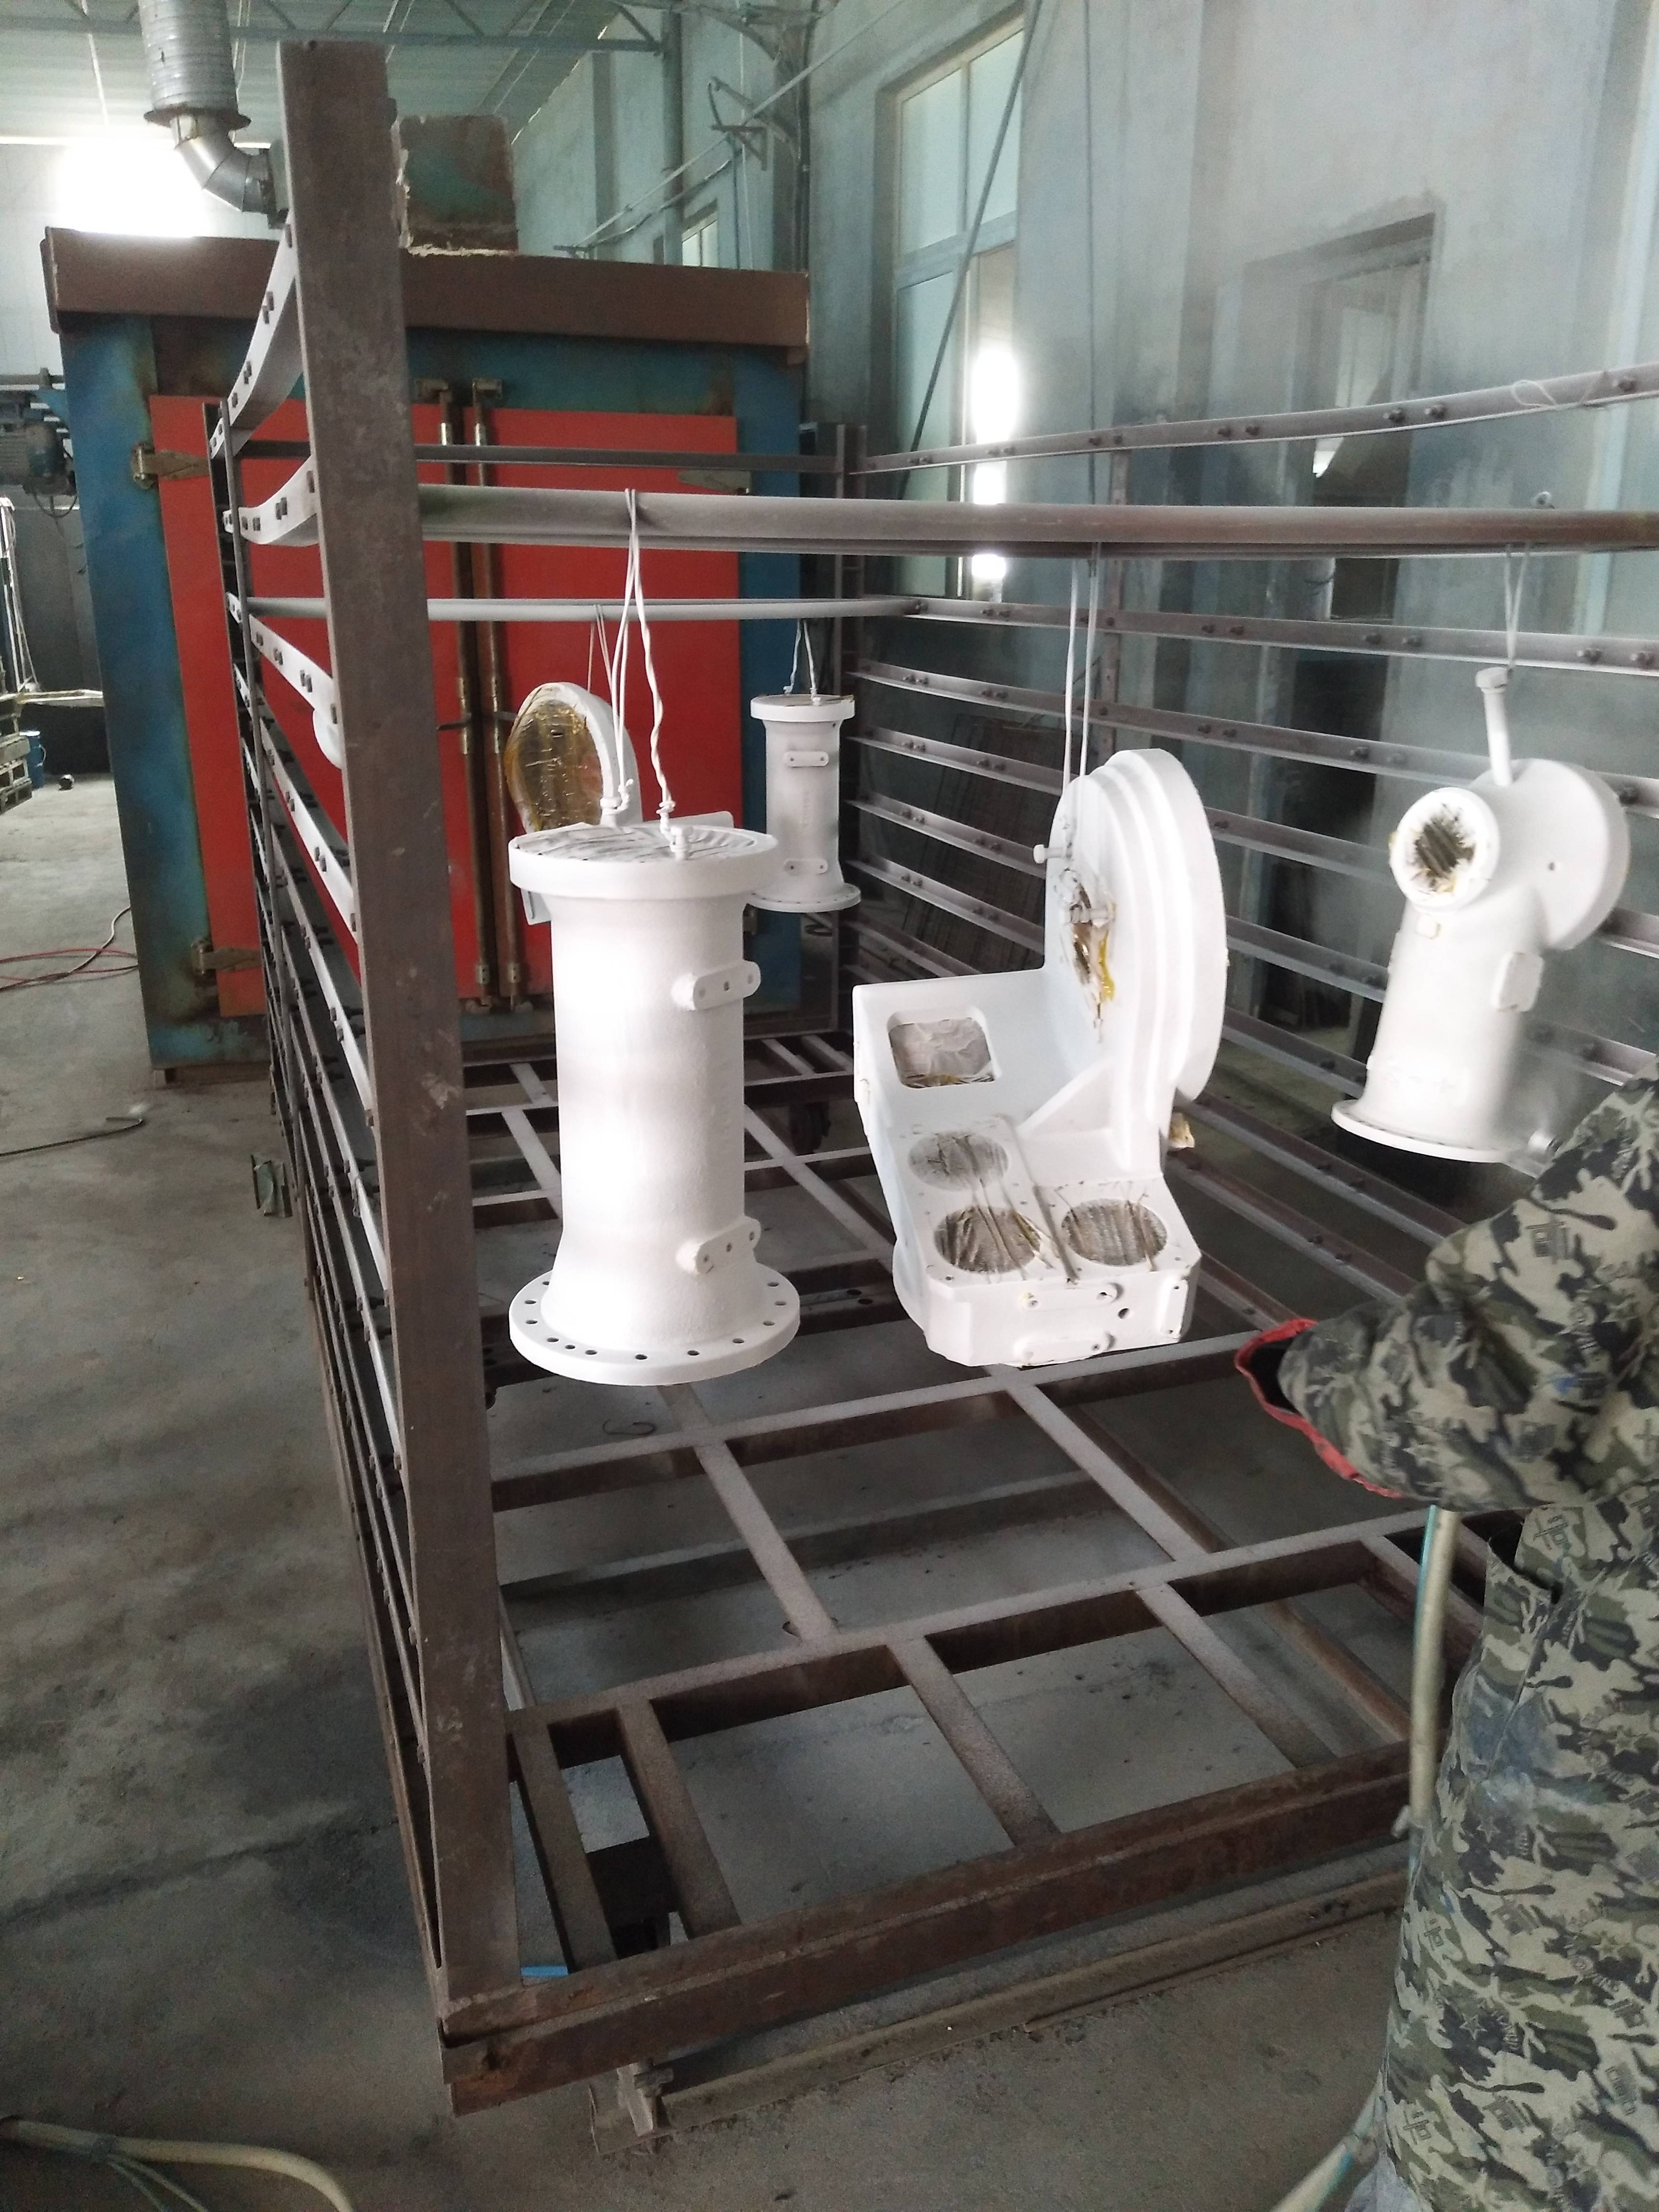
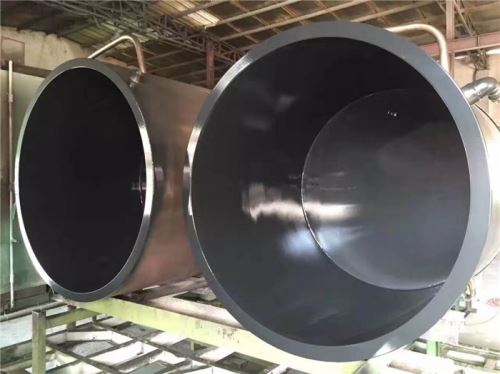
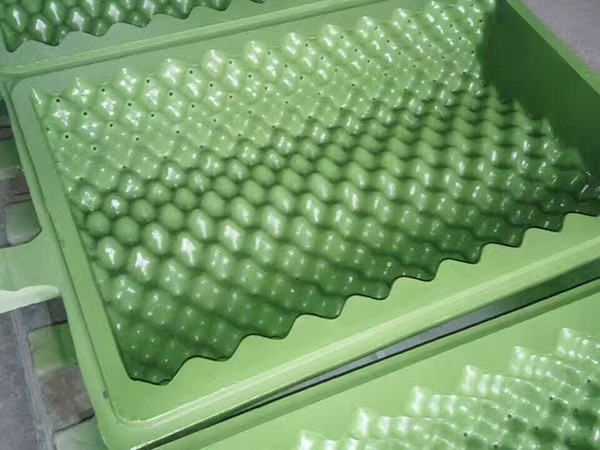
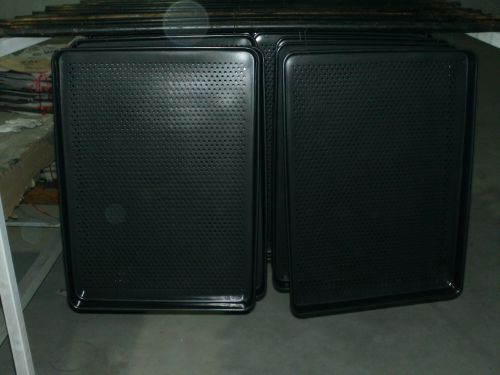
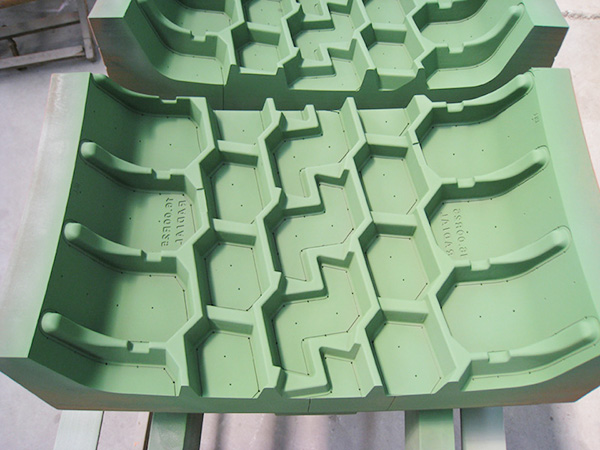
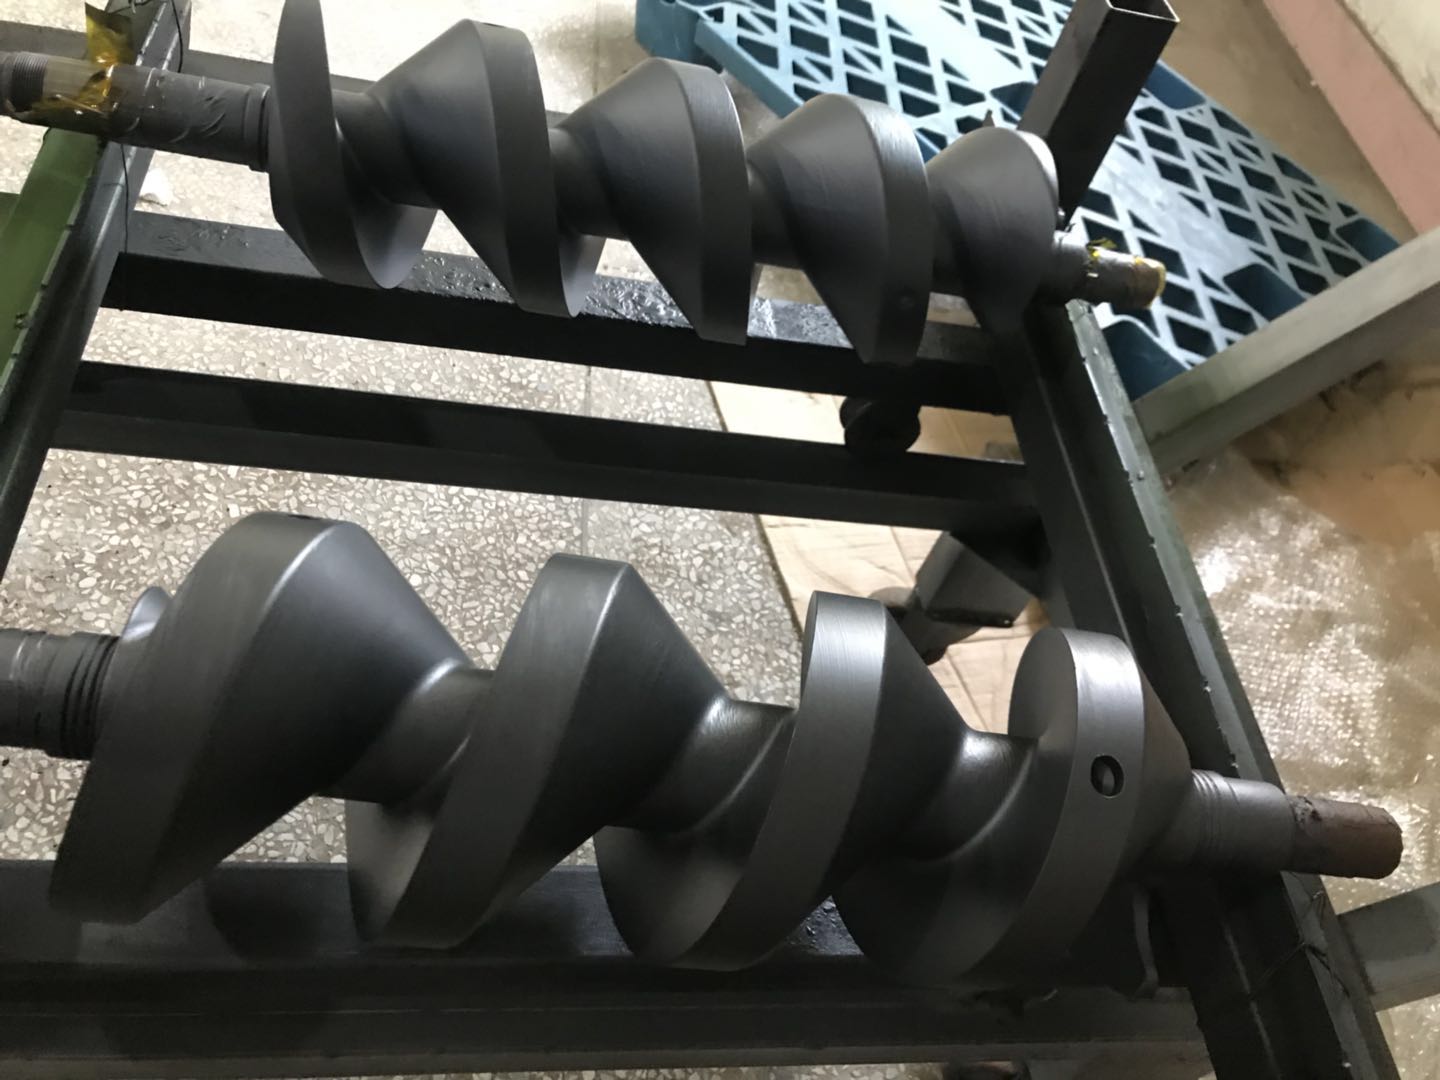
用得最多的是水性分散液喷涂。把PTFE分散液配成底漆跟面漆,逐层喷上去,每喷一遍进炉烧结一次。模具、烤盘、辊筒这类形状复杂的工件基本走这条路线,成膜薄、不粘性能好,食品跟橡塑行业用得最普遍。静电粉末喷涂走干法路线,PFA、ETFE这类氟树脂粉末靠静电吸附到工件表面,再高温熔融成膜。它的膜厚可以做到比较厚,致密度高,耐腐蚀喷涂任务基本由它扛,化工管道、反应釜内壁、电镀挂具这些腐蚀性强的工况首选这种工艺。流化床浸涂的做法是把工件预热后浸进悬浮的粉末里,一次就能挂上比较厚的膜,螺栓、阀件这类批量大的简单小件用它省工省料。
剩下两种用法相对小众。电泳涂装靠电场把氟树脂微粒均匀沉积到工件表面,膜层薄而均匀,适合结构复杂、批量又大的精密小件。刷涂跟辊涂属于现场修补手段,局部脱落的区域补一块,膜厚控制不如炉内工艺,应急可以,长期重载工况不建议依赖。
防粘、防腐、耐磨,按工况怎么选
主攻防粘脱模的,选水性分散液喷涂。不粘涂层表面能低,食品烤盘、橡胶硫化模具、打包封口设备这类天天跟粘料打交道的场合用它最顺手。工况以强酸强碱腐蚀为主,要求膜层厚实致密,静电粉末喷涂更稳,化工管线跟反应釜内壁的耐腐蚀喷涂基本都是这条路线。
既要防粘又要耐磨的工况,靠底漆加耐磨填料的复合体系来兼顾,低摩擦跟使用寿命两头都占。抗结垢、易清洗这类要求,几种工艺都能满足一部分,具体的膜厚跟层数要以实际评估为准。结合这份特氟龙喷涂的5种施工方法对比,宏远喷涂接到询价时先摸清工件材质、使用温度、接触介质这三件事,工艺方案跟着工况走。
方法选对了,涂层寿命还得看这几个环节
前处理是多数涂层失效的根源。喷砂粗化、除油脱脂这两步做到位,氟树脂涂层才咬得住基材,这一步马虎了,烧结再精准也照样起皮。烧结温度跟升降速率同样关键,PTFE涂层的烧结区间很窄,炉温漂移几十度,膜层孔隙率就完全两样。
膜厚检测跟针孔检测也别省,化工防腐件漏一个针孔,介质就直接渗到基材。宏远喷涂每批工件出厂前做外观、膜厚、附着力检查,客户有特殊检测要求的按双方约定执行。
常见问题
1. 特氟龙涂层最高能承受多少温度
PTFE涂层长期使用温度一般在260℃上下,PFA、ETFE氟树脂涂层的耐温区间跟它接近,短时超温的表现以实际评估为准。温度只是参考,叠加的介质、压力同样影响寿命。
2. 不粘涂层用多久会失效
使用频率、接触介质、清洁方式都在消耗涂层。烤盘类日用件一两年翻新一次很常见,防腐工况的涂层用到三五年也属正常,具体寿命要结合工况判断。涂层出现局部脱落建议尽早修补,拖到基材腐蚀就麻烦了。
3. 外地的工件怎么寄给你们加工
宏远喷涂在河北石家庄,常年承接全国寄件加工。客户把工件打包发物流,到厂后先做前处理评估,喷好检测合格再原路发回,全程物流可查,特大件也可以协商上门服务。
上文这份特氟龙喷涂的5种施工方法对比只是选型的第一步。拿不准自己工件适合哪种工艺,把材质、尺寸、工况条件发过来,宏远喷涂按实际需求给方案,膜层配置跟报价都有个准数。