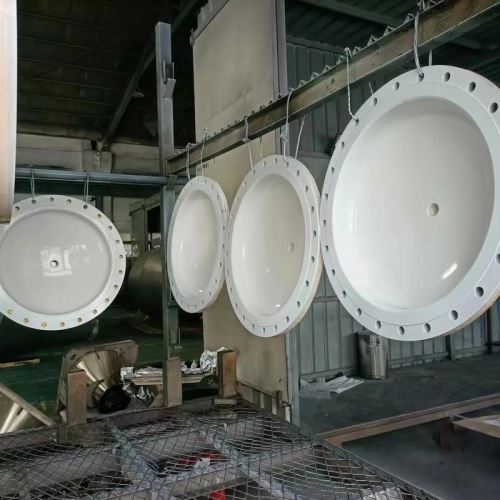
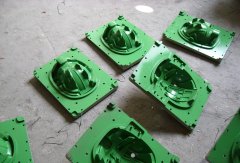
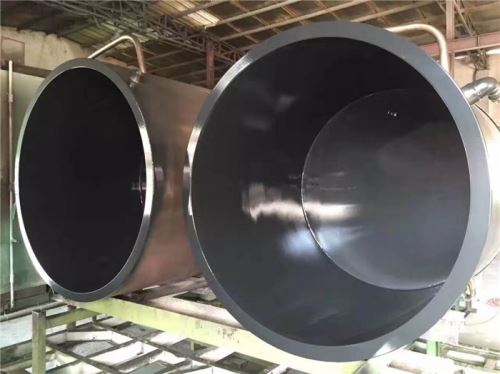
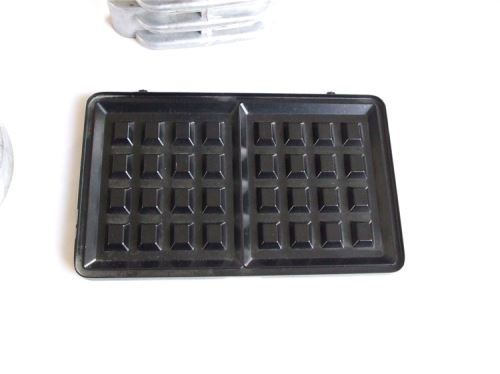
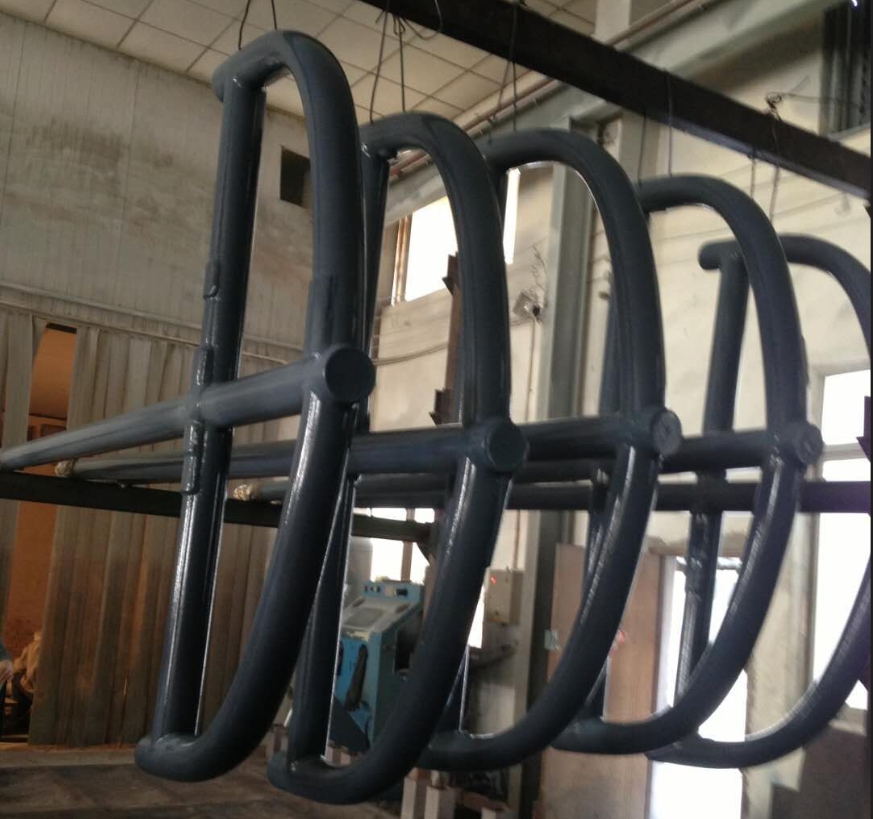
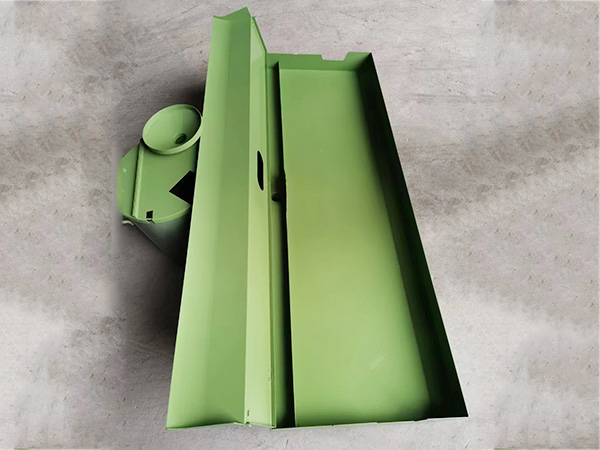
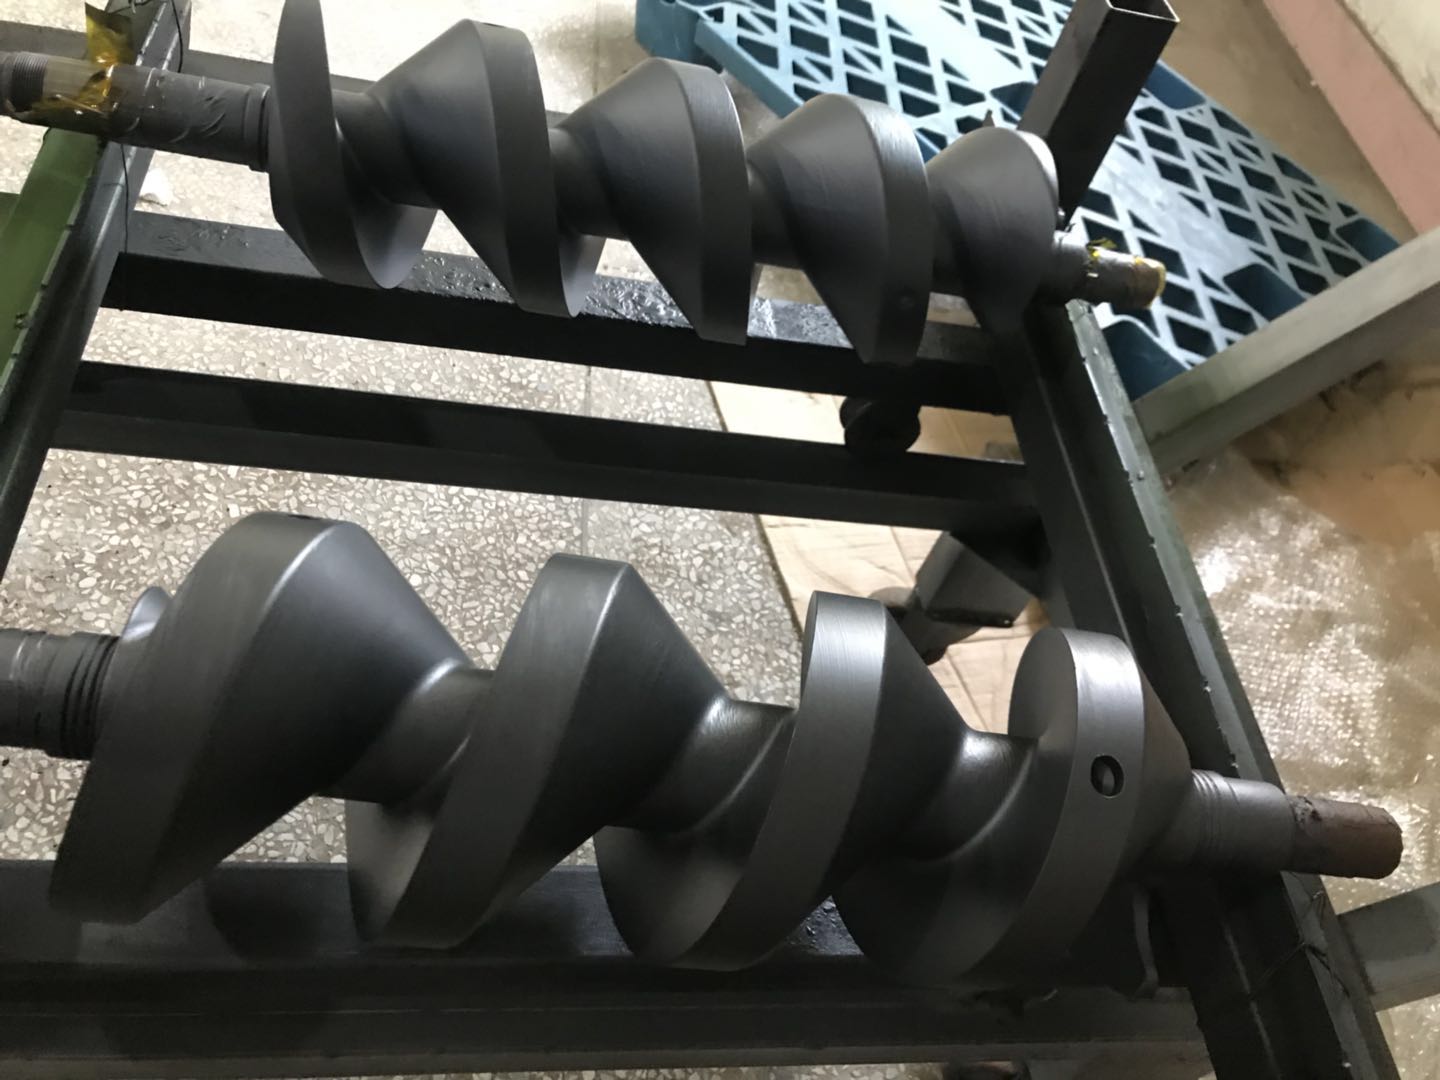
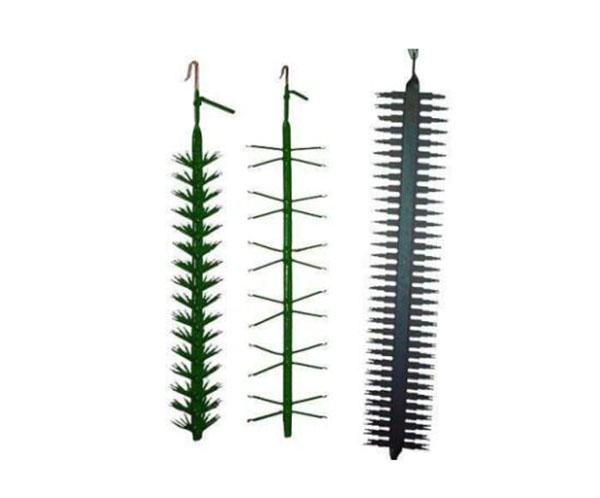
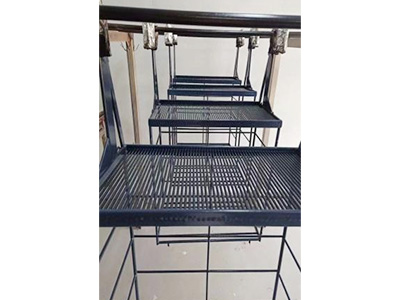
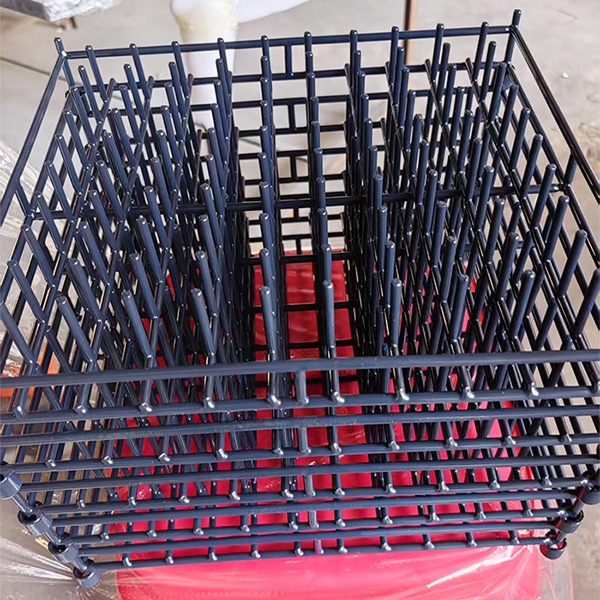
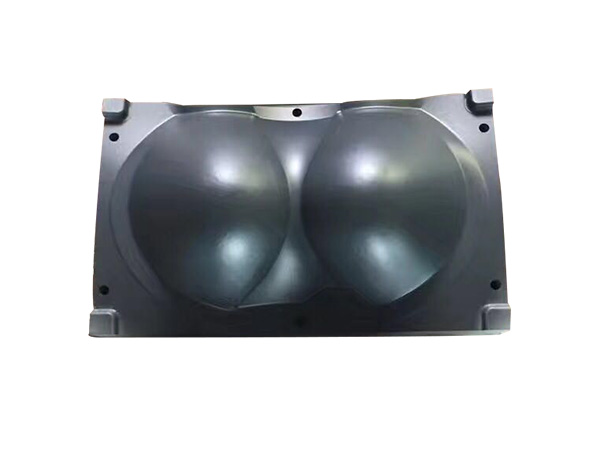
辊筒用不了几个月就开始粘料,烤盘上的积碳怎么刷都刷不掉,模具每次脱模都要敲打半天——这类问题十有八九出在涂层上,再往根上追,多半是喷涂工序没做扎实。铁氟龙喷涂完整工艺流程:从除油到固化,中间要经过七八道工序,哪一步偷懒,涂层性能都会打折扣。不少客户拿着别处喷过的工件来返工,前处理一看就看出毛病在哪了。
前处理做不干净,涂层迟早要出事
很多人以为特氟龙喷涂就是拿喷枪喷一层涂料那么简单,真正决定涂层寿命的其实是前处理。工件进场先做除油,把机加工残留的切削液、防锈油全部清掉,表面留着一层油膜,底漆根本咬不住。除油之后是喷砂,用砂料把基材打出均匀的粗糙面,粗糙度直接决定附着力强弱。喷完砂的工件要在规定时间内进入底漆工序,防止返锈和二次污染。底漆用的含氟树脂涂料经过烘烤后与基材形成过渡层,这一层看不见摸不着,却是整个PTFE涂层系统能不能扛住长期摩擦和腐蚀的关键。
喷涂和高温固化才是性能定型的地方
面漆喷涂讲究厚度和均匀度,喷太薄防粘效果不够,喷太厚固化时容易流挂开裂。老师傅会根据工件形状调整枪距和走枪速度,辊筒、烤盘、搅拌桨这类异形件各有各的喷法。喷完面漆进炉固化,PTFE涂层的烧结温度一般要升到370度上下,氟树脂充分熔融才能成膜,升温和降温的曲线都要控制平稳,拉得太快涂层起泡,降得太急又攒下内应力。固化到位的不粘涂层表面光滑致密,摩擦系数低,防粘、耐腐蚀、抗结垢这些性能都是从炉子里出来那一刻才真正定型的。
怎么判断一家特氟龙加工厂靠不靠谱
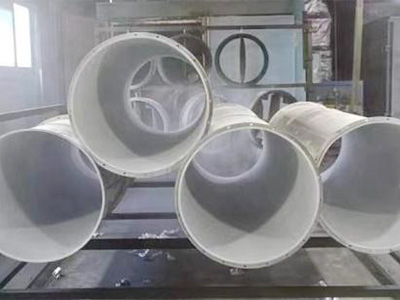
去车间转一圈就有数了。独立的除油、喷砂设备是基本配置,喷涂区域封闭干净,灰尘落在湿膜上就是涂层里的隐患。再让对方拿出固化炉的温控记录,敢把记录给客户看的厂子,工序上不会糊弄。宏远喷涂在石家庄做特氟龙喷涂加工多年,铁氟龙喷涂完整工艺流程从除油到固化一套不省,辊筒、烤盘、模具、化工容器内壁这些产品常年处理,全国客户寄件加工,喷好之后原样打包发回。涂层性能从来不是嘴上说的,是把每道工序做扎实换来的。
常见问题
1. 铁氟龙涂层用了段时间开始发粘是啥原因
多数是涂层磨穿了,也有固化不到位的情况。磨损要看工况里有没有硬质颗粒,固化问题要查当年的加工记录。把工件寄回来做附着力检测,判断是翻喷还是修补,费用和周期都以实际评估为准。
2. 全国寄件加工来回要多久
除油、喷砂这些前处理当天就能完成,常规工件从进场到固化出炉大概三到五天。碰上需要脱除旧涂层翻喷的,会多出一道工序,时间顺延一两天。具体周期看工件数量和涂层类型,发货前我们会先给个明确的时间。
3. 不锈钢和铝材都能喷铁氟龙吗
都能喷,前处理方式有差别。铝材偏软,喷砂的砂料和压力要调低,不锈钢适合做较粗的粗糙面来提高附着力。工件是铸铁还是碳钢,底漆和面漆的组合也会有区别,寄样过来我们先做小样测试再批量加工。
手上正好有需要防粘、耐腐蚀、易清洗处理的工件,把材质、尺寸和使用工况发过来就行。宏远喷涂会给出对应的氟树脂涂层方案和报价,寄件加工全国各地都收,评估不收费,有问题先问。