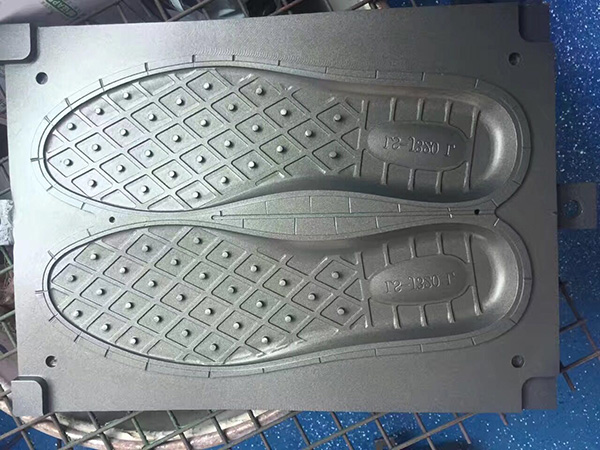
做橡胶制品的厂家对这套流程太熟悉了。合模硫化,开模后制品死死粘在型腔里,工人拿铜铲一点点撬,脱模剂喷了一层又一层,型腔照样结出又黑又硬的垢。隔三差五停机洗模,喷砂超声轮着来,型面越洗越毛,制品合格率跟着往下掉。不少客户第一次联系宏远喷涂时都会问,橡胶模具为什么要做特氟龙喷涂,这笔钱花得值不值。答案就藏在上面这些日常麻烦里。
硫化粘模的根源出在模具表面
橡胶硫化温度多在一百六十到一百八十摄氏度之间,胶料在高温高压下流动、交联,里面的硫化剂和软化剂会析出,附着在型腔表面。普通模具钢表面布满肉眼看不见的微孔和刀痕,析出物钻进去越积越多,高温下逐步碳化,最后形成牢牢扒在型面上的垢层。垢层越厚粘模越凶,脱模剂只能暂时压一压,治标不治本。
更麻烦的是含硫和含卤配方的胶料,硫化产生的腐蚀性物质会从型面薄弱处往里咬,型腔先是失光,接着出现点状锈斑,这些缺陷又会原样印到制品表面。很多模具不是用坏的,是洗坏的,每喷一次砂,型面精度就消耗一分。
特氟龙涂层在橡胶模具上起什么作用
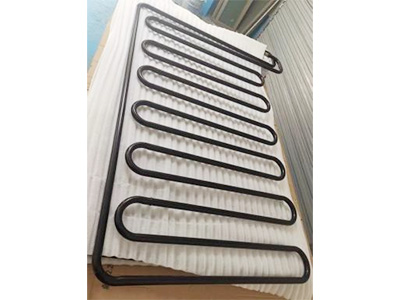
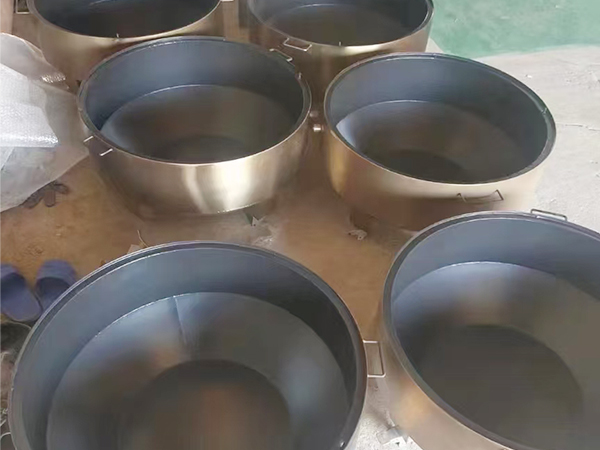
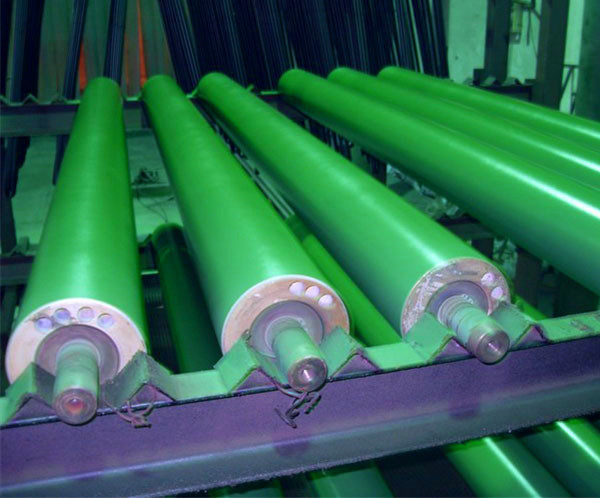
聊橡胶模具为什么要做特氟龙喷涂,绕不开防粘、耐温、耐腐蚀这三项性能。特氟龙是氟树脂涂层的通称,模具上常用PTFE和PFA两种,这类材料表面能极低,胶料很难附着上去,硫化完成开模后制品大多能自行脱出,轻碰即落,防粘效果是普通金属型面比不了的。涂层连续使用温度可达260摄氏度,覆盖橡胶硫化温度区间足够,高温下不分解不掉屑,也不会污染胶料。
涂层摩擦系数低,胶料在型腔里流动更顺,深槽、薄壁结构充填更完整,飞边也不容易咬死在分型面上。耐腐蚀喷涂形成的致密保护层把硫化析出物和钢材基体隔开,含硫含卤物质咬不到基材,模具寿命自然拉长。
积垢速度慢下来,洗模周期从几天一洗拉长到几周甚至更久,平时用软布蘸中性清洗剂擦一擦就能恢复干净,停机损失和洗模费用一起降下来。制品表面光洁度稳定,批与批之间的一致性也好把控。
做完涂层之后车间里有哪些变化
做过涂层的客户反馈集中在脱模剂这一块。用量大幅下降,多数工况可以做到免用,偶尔遇到难脱的件辅助喷一点就行,车间里不再一股脱模剂味,制品表面也少了残留印子。操作工省下每个模次喷脱模剂、清飞边的功夫,一个人能照看更多机台。
模具维护方式也跟着变,从高频次喷砂洗模改成定期轻擦检查,型面精度保得住,累计使用寿命明显延长,具体幅度以模具结构和胶料配方评估为准。涂层磨损到影响脱模时可以退除后重涂,模具本身不用报废。
常见问题
1. 做了特氟龙涂层还需要打脱模剂吗?
常规胶料做完不粘涂层后大多可以少用甚至不用脱模剂,高填充、易粘模的特殊配方建议先寄一付模具试做验证,看实际脱模效果再定日常操作方式。
2. 涂层能使用多久?磨损了怎么处理?
涂层寿命与胶料硬度、填料类型、操作习惯都有关系,无法一概而论,正常使用磨损到影响脱模时可以退涂重做,不必换模,具体周期以实际评估为准。
3. 外地的模具怎么寄过来加工?
宏远喷涂面向全国承接寄件加工,模具打包寄到石家庄工厂,先评估基材状况和尺寸,确定PTFE或者PFA方案,再进行喷砂预处理、喷涂和高温固化,完工后原样打包寄回,工期以实际评估为准。
一套橡胶模具造价不低,粘模、频繁洗模、提前报废这些隐形损耗往往比喷涂费用高得多。手上的模具正被粘模困扰的厂家,可以先拍几张型面照片,和宏远喷涂沟通一下工况,判断适不适合做特氟龙加工,再决定寄件,钱花在明处。