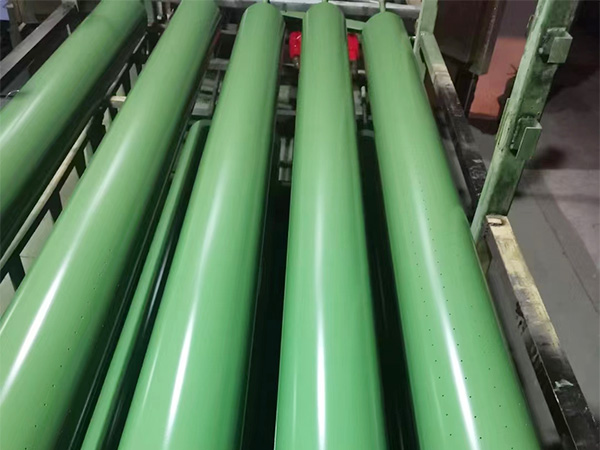
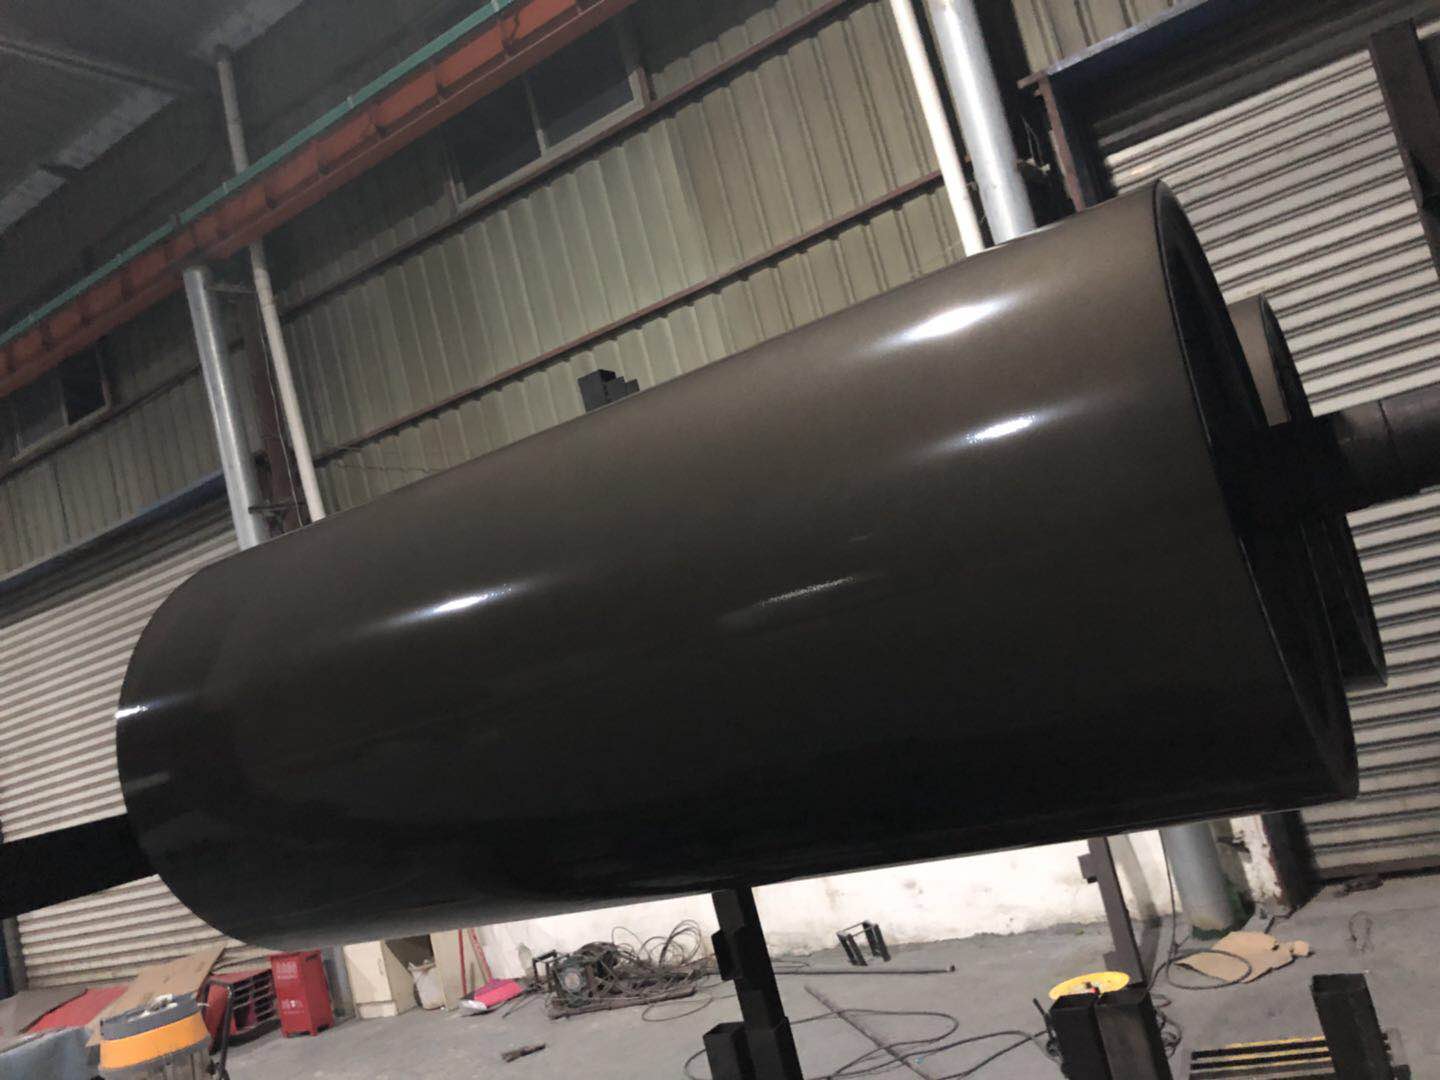
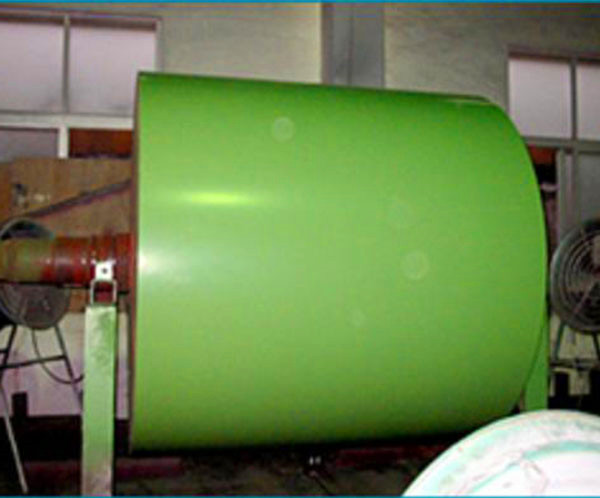
造纸辊做铁氟龙喷涂,客户最关心的从来不是价格,而是涂层能不能扛住纸机上高温高湿的工况。不少造纸厂的设备主管收货时只看辊面光不光,对从哪些项目下手判定质量心里没底,结果上机没几个月涂层就起皮、结垢,停线返工的损失比喷涂费高出好几倍。宏远喷涂按工厂交验的实际流程,把造纸辊铁氟龙喷涂验收标准是什么逐项整理给客户,收货时照着查,大部分质量问题都能在出厂前拦下来。
收货先查外观和涂层厚度
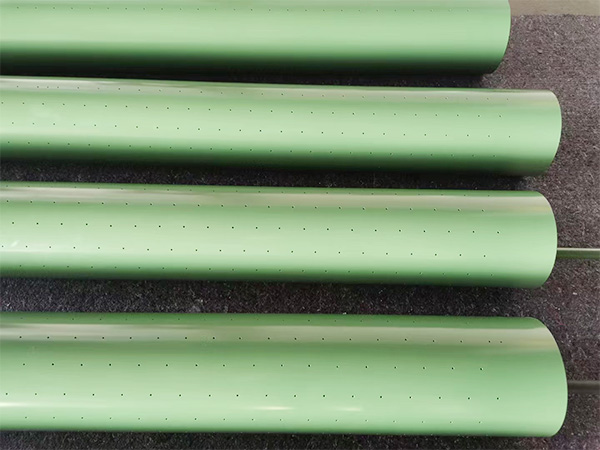
合格的PTFE涂层颜色应当均匀一致,面漆表面光滑,没有流挂和色差。验收时围着辊面转一圈,重点看有没有气泡、针孔、划伤、局部发黄这类缺陷,肉眼难辨的针孔要用电火花检测仪扫一遍,做耐腐蚀喷涂的辊子这一项尤其省不得。厚度用测厚仪在辊面多点抽测,常规薄涂层的总厚度在20到40微米区间,厚涂层工艺另算,具体数值以双方确认的工艺文件为准。辊子喷涂后的直径、圆柱度和径向跳动也要复核,氟树脂涂层再好,尺寸超差照样影响上机运转。
附着力测试决定涂层寿命
外观过关只是第一步,涂层牢不牢才决定能用多久。现场通行的做法是划格法附着力测试,在辊面不显眼的位置划出格网,贴牢胶带后猛地撕开,格子边缘不允许出现成片剥落。有条件的客户还能要求做水煮和高温考核,涂层经得起反复冷热变化才算真正稳当。铁氟龙喷涂的品质差异主要藏在表面处理环节,喷砂粗化不到位、底漆固化温度不够,当时看不出毛病,上机一跑问题全暴露。验收时让加工方提供前处理和固化曲线的工艺记录,数据对得上,涂层质量才有据可查。
上机试跑才算完整验收
纸辊做防粘涂层的最终目的,是让浆料、树脂类积垢挂不住辊面。装机试运行阶段盯住两件事,一看辊面粘不粘浆结不结垢,二看停机清理时用水一冲是否干净,积垢厚的地方轻轻一铲就掉才算合格。运转平稳、防粘效果明显、清洁省工,这三条都达标,造纸辊铁氟龙喷涂验收标准是什么也就有了实操答案,这批特氟龙加工算真正交验合格。试跑头一两周多留意涂层状态,发现异常磨损及时反馈加工方处理。
常见问题
1. 涂层做得越厚是不是越耐用?
不是。薄涂层和厚涂层各管一摊,造纸辊用20到40微米的常规厚度就能满足防粘需求,喷得太厚内应力反而偏大,受到冲击时容易整片崩落。厚度方案要以辊子的实际工况评估为准。
2. 验收发现针孔还能返修吗?
零星针孔可以局部补喷后重新固化,大面积针孔说明前处理或喷涂环节失控,建议整辊退回重做。针孔多的涂层防粘和耐腐蚀性能都会打折,勉强上机得不偿失。
3. 验收标准在合同里怎么约定?
双方在合同里写明外观等级、厚度范围、附着力测试方法这几项,同时约定缺陷判定方式和返修责任。开工前与加工方逐条确认条款,收货时按书面约定执行,验收就不容易扯皮。
宏远喷涂在河北石家庄从事特氟龙喷涂加工多年,承接造纸辊等各类工业辊的PTFE、PFA、ETFE喷涂,支持全国寄件加工。辊子寄出前先把工况和介质情况告知加工方,双方把涂层方案、验收条款谈妥再下单,交期和质量都有保障。关于涂层选型还有验收细节的疑问,欢迎随时来厂咨询。