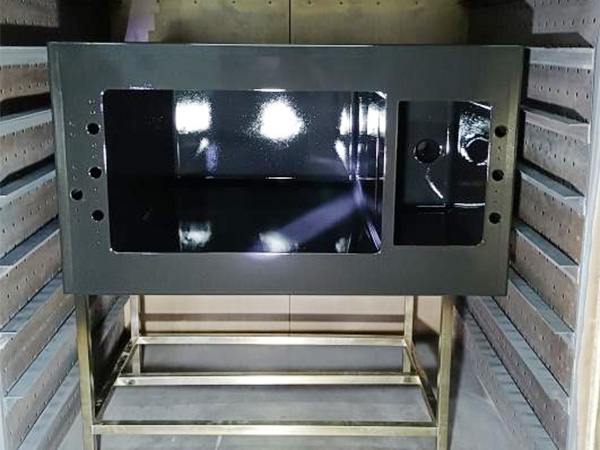
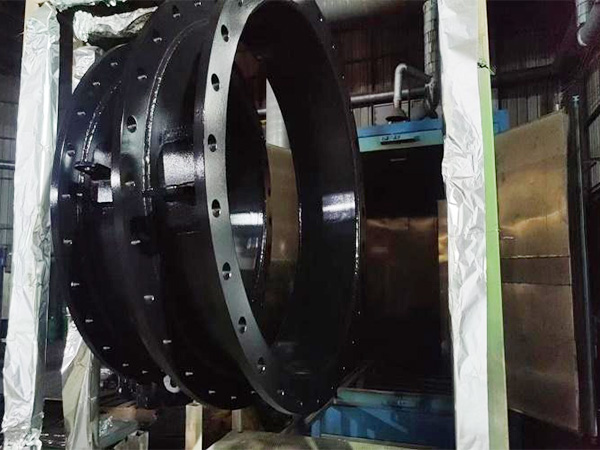
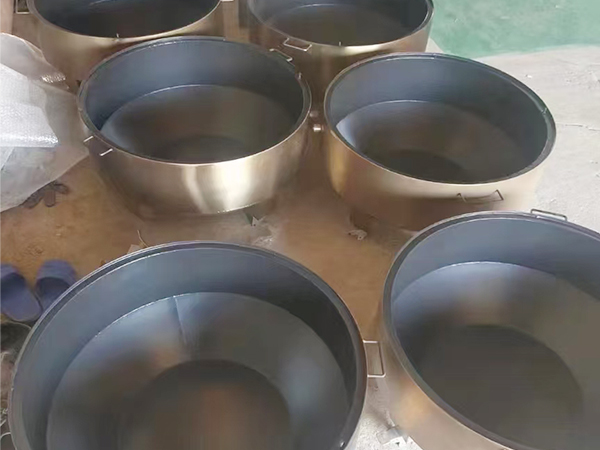
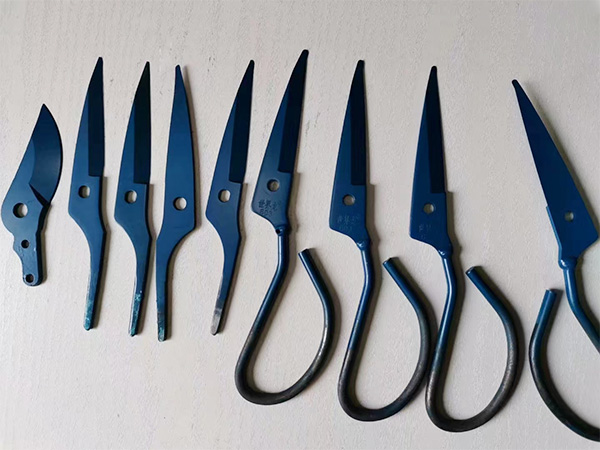
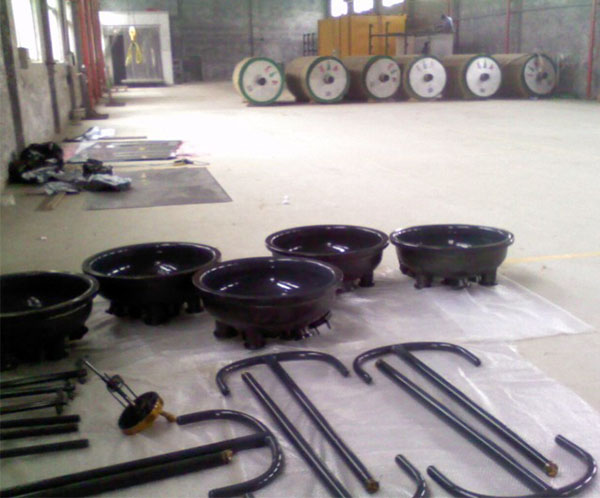
不少客户第一次寄工件来做特氟龙喷涂加工,开口先问厚度,生怕做薄了不管用,做厚了又白花钱,这个顾虑很实在。铁氟龙喷涂厚度一般多少微米,行业里有个大致范围,网上说法五花八门,越查越迷糊。宏远喷涂做了这么多年氟树脂涂层,按车间里的实际生产情况,把这件事讲得接地气一些。
铁氟龙喷涂厚度一般多少微米,薄涂厚涂各管什么用
日常防粘类工件,像烤盘、料斗、辊筒、模具这些,做的多是PTFE不粘涂层,厚度大多落在20到40微米之间。这个量级的涂层手感很薄,底色还能透出来,防粘和低摩擦的效果已经够用,工件本身的尺寸精度几乎不受影响。食品机械、包装设备上的部件走这条路线,抗结垢、易清洗这两点尤其受欢迎。
碰到强腐蚀工况,酸洗槽、电镀挂具、反应釜内壁这些地方,薄涂就顶不住了。这类活儿常用PFA、ETFE材料做耐腐蚀喷涂,厚度从100微米起步,做到两三百微米很常见,特殊场合还能往500微米以上做。氟树脂涂层到了这个厚度,针孔率压下来,腐蚀液渗不进去,设备寿命能拉开明显差距。
中间还有一档40到80微米的做法,防粘和一定的耐磨性兼顾,适合既有粘料问题又存在摩擦磨损的辊轴、导轨类工件。三档厚度各管一摊事,档位选错,效果自然差着意思。
厚度怎么定,先看工件平时干的什么活
定厚度不能拍脑袋,先把工况摸一遍。表面要解决的是粘料还是腐蚀,使用温度多高,接触的介质是什么,这几个问题答上来,档位基本就定了。防粘优先就往薄里做,涂层薄柔韧性好,不容易开裂剥落。防腐优先就得做厚,厚膜要层层喷涂层层烧结,致密度才有保证。
底材同样是一块考量。铝件、不锈钢件、铸铁件对厚度的承受能力不一样,薄壁件喷太厚容易变形,铸件疏松的部位还要先做封孔处理。宏远喷涂收到寄来的工件,先看材质、看工况、看尺寸公差,再给出厚度建议,装配间隙有要求的部位以实际评估为准,该留余量的地方提前跟客户对好。
有人觉得喷得越厚越耐用,这个想法得掰一掰。防粘涂层做到一百多微米,内应力上来,冷热一交替反倒容易起皮。厚度合适、工艺到位,比单纯堆厚度管用得多。
常见问题
1. 铁氟龙涂层厚度能检测吗?
能测。涡流测厚仪、磁性测厚仪都能对铁件和铝件上的氟树脂涂层做无损测量,宏远喷涂出厂前按关键部位逐点检测,数据随货附给客户,验收方便。
2. 寄件加工要提前提供哪些信息?
把工件的材质、使用温度、接触介质、装配要求列全,再附几张实拍图。信息给得全,宏远喷涂判断底材处理方式和涂层厚度就快,报价也准。
3. 涂层做厚一点是不是更耐用?
防腐蚀工况确实要靠厚度说话,多遍喷涂多遍烧结,成本随之上浮,这笔钱花得值。单纯防粘的工件做太厚属于花冤枉钱,还可能带来剥落风险,按工况选档最划算。
工件不大、数量不多,同样可以寄过来做。宏远喷涂面向全国承接特氟龙喷涂加工,防粘、耐磨、耐腐蚀几类涂层都在做,寄样前把工况聊一聊,厚度和方案当场给您个准话。拿不准厚度的,先寄一件试做,效果满意再批量走,双方都踏实。