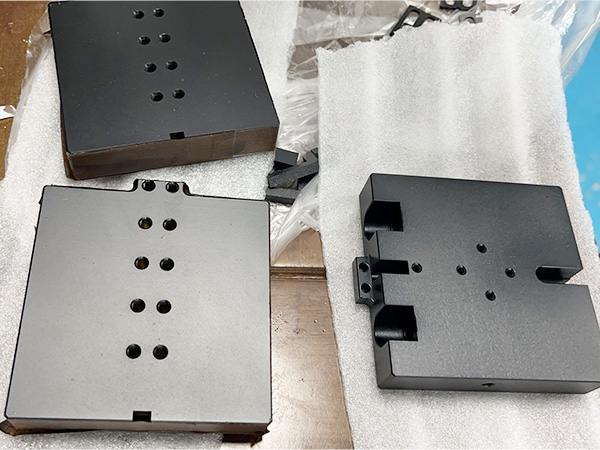
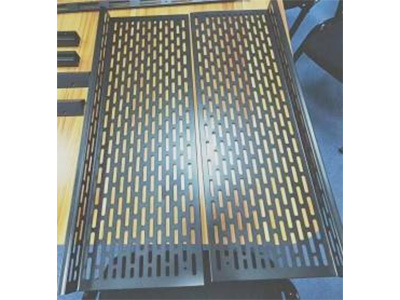
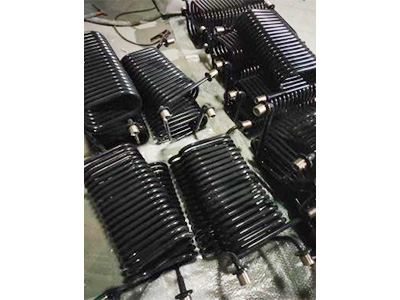
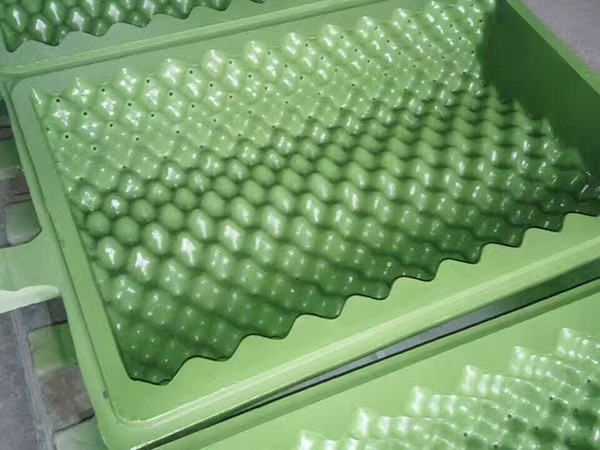
烘箱托盘是车间里周转最频繁的器具之一,烤食品的、固化电子件的、烘干粉体物料的产线都离不开它。新托盘刚喷完特氟龙那阵子物料不粘、清理快,用上一段时间开始发粘、局部掉皮,清理越来越费劲。不少客户带着这个疑问找到宏远喷涂,问得最多的一句就是烘箱托盘特氟龙喷涂涂层不均匀怎么办。
涂层为什么会厚一块薄一块
厚薄不均的根源大多埋在前处理阶段。托盘表面残留的油污和氧化皮会让底层涂料附着不牢,烧结后收缩不一致,厚的地方起泡,薄的地方露底。喷砂粗化没做到位是另一个常见原因,砂粒粗细和气压高低直接决定表面粗糙度,粗糙度忽高忽低,氟树脂涂层挂上去自然有厚有薄。
到了喷涂和烧结环节,问题同样不少。枪距忽远忽近、走枪速度不匀、单道喷得太厚,都会造成局部堆积。炉温分布不均会让涂层固化程度不一样,出炉颜色深浅肉眼就能分辨。有的托盘在旧涂层上直接翻新,新旧两层结合不牢,用一段时间成片起皮,这是返修件涂层不均最常见的来历。
涂层厚薄不均会带来哪些麻烦
薄的位置防粘性能先打折扣,物料在发粘处越积越多,操作工铲料时顺手用金属工具,PTFE涂层很快被刮伤,托盘报废速度比正常磨损快好几倍。厚的地方同样不安稳,氟树脂涂层超过合理厚度后烧结内应力变大,容易开裂成片剥落,碎屑混进物料就是质量事故。
食品烘焙场景里,不粘涂层局部失效还意味着清洗成本上升,原来水冲一下就干净的托盘得用钢丝球反复刷,易清洗的优势荡然无存。化工烘干场景更直接,薄点最先被腐蚀介质攻破,耐腐蚀喷涂的保护形同虚设,托盘基材一旦点蚀穿孔就只能报废换新。
返修时怎样让涂层重新做均匀
旧托盘返修忌讳在旧涂层上直接补喷,残留的氟树脂和新涂料结合不牢,撑不了多久照样起皮。规范的特氟龙加工流程会先烧除旧涂层,再对托盘整体喷砂,焊缝和边角重点处理,这些位置最容易积料过厚。喷涂按底漆、面漆分层进行,单道厚度压在合理范围,层与层之间留足烧结时间。
炉温按涂料要求的曲线走,升温、保温、降温一步不省。出炉后用测厚仪分区测量,边角和焊缝位置重点复核,整盘厚度均匀了,低摩擦、防粘和抗结垢的表现才稳定。托盘基材边缘建议倒成圆角,直角棱边挂料厚,历来是涂层最先出问题的部位。
常见问题
不少客户在网上查烘箱托盘特氟龙喷涂涂层不均匀怎么办,查到的说法五花八门,下面挑问得最多的三条作答。
1. 涂层薄的地方发粘可以局部补喷吗
局部修补只适合应急,修补区和原涂层的交界处是隐患,用一段时间容易翘边。托盘属于反复周转的器具,宏远喷涂一般建议整体烧除后重喷,一次做到位,成本比反复修补划算,寿命也更稳定。
2. 托盘寄到厂里加工大概要几天
托盘打包发到石家庄厂区,收到后先评估基材状况,给出烧除、喷砂、喷涂的方案和报价,客户确认后再开工。常规批次一周左右交货,数量大、变形严重的以实际评估为准,加工完成发物流寄回,全国都接单。
3. 重喷一次能用多久
寿命跟工况关系很大,烘烤温度、物料性质、铲料方式都在影响涂层消耗速度。正常使用条件下重喷后的托盘比带伤运转耐用得多,出现发粘、掉渣就该安排返修,具体周期以实际评估为准。
烘箱托盘的特氟龙喷涂看着工序不复杂,前处理、喷涂、烧结每一步都在影响最终质量。还在纠结烘箱托盘特氟龙喷涂涂层不均匀怎么办的客户,先拍照记下使用温度和物料情况,寄到宏远喷涂做免费评估,工厂在石家庄,寄件加工覆盖全国,费用和交期开工前双方确认,心里有数再安排生产。