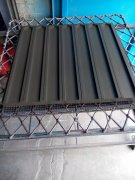
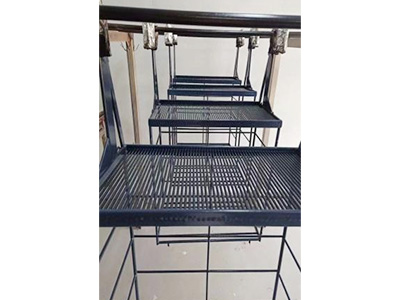
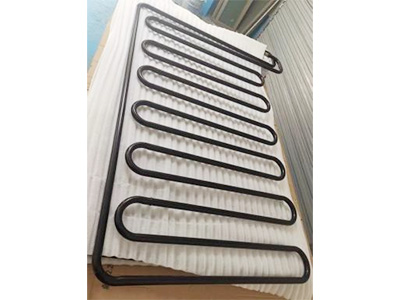
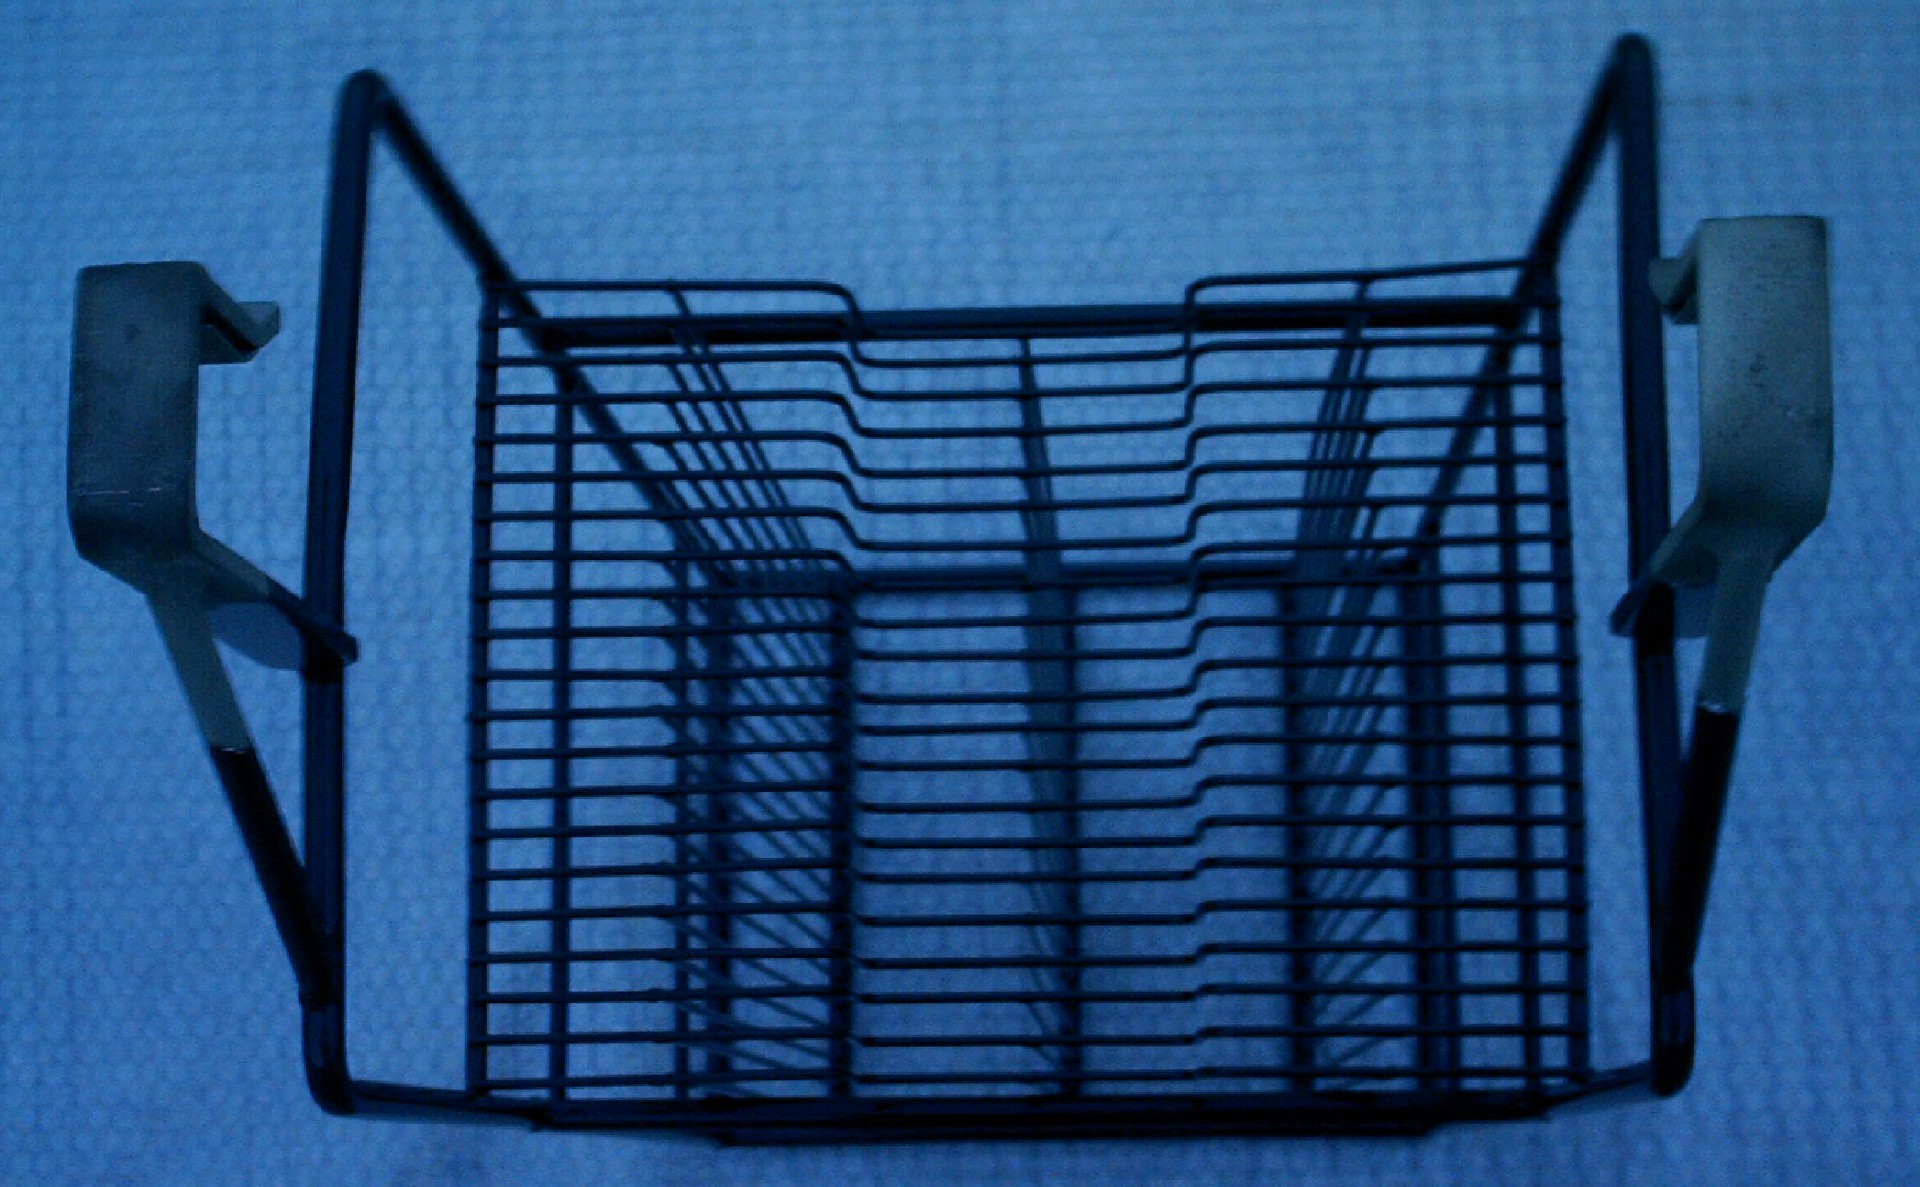
电镀车间里最让班组头疼的场景之一,是挂具明明喷过铁氟龙,上槽没几天照样挂满镀层,扒开一看有的地方涂层厚得发亮,有的地方已经露出底材。露铁的位置会被镀液腐蚀,铁离子带进镀槽,整槽产品的品质都跟着受牵连。电镀挂具铁氟龙喷涂涂层不均匀怎么办,得先从加工过程的几个关键环节找原因。
涂层不均匀一般出在哪个环节
前处理是大多数问题的根源。挂具长期泡在镀液里,表面残留着旧镀层、油污和氧化皮,喷砂时砂料粒度和喷射角度不统一,底材的粗糙度就忽高忽低,底漆在上面的流平状态自然不一样。规范的特氟龙加工会先把挂具放进高温炉烘烤除油,再喷砂到均匀的粗糙面,这两步省了任何一步,后面喷得再仔细也压不住附着力的问题。
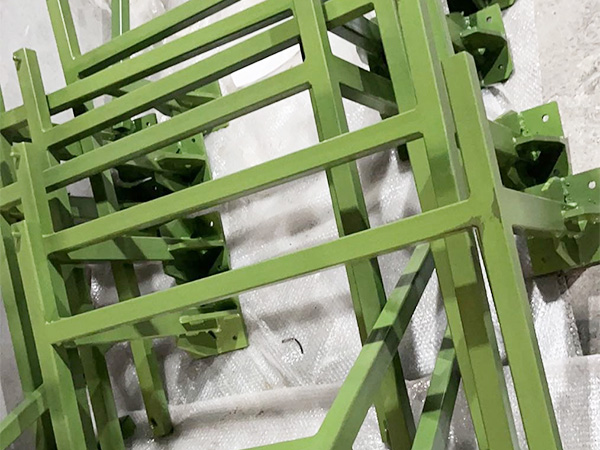
喷涂环节考验手法和工装。氟树脂涂层的底漆、面漆每道都要薄喷多遍,枪距、走枪速度和重叠量保持一致,膜厚才压得住。挂具焊缝多、结构复杂,直角和深腔位置容易喷薄,边缘又容易堆厚,有经验的师傅会配合转台调整角度来弥补。烧结这一步同样马虎不得,炉温不均会让局部涂层流平过头,另一部分又烧结不透,看上去是一块块的色差,背后的原因是固化程度不一样。
涂层做得过不过关,收货时就能看出来
电镀挂具铁氟龙喷涂涂层不均匀怎么办,很多毛病在收货环节就能提前拦住。用测厚仪在平面、焊缝和边角分别取数,数据浮动小才算合格,只报一个平面数值没有参考意义。耐腐蚀喷涂做得到位的涂层颜色一致,对着光看不会出现细密麻点,表面手感也应该均匀细腻。
有条件的话再做一次针孔检测。PTFE涂层一旦存在贯穿性针孔,镀液会钻进去腐蚀底材,这个问题在铬槽和高温镀槽里尤其致命,蚀出来的铁离子还会污染槽液。宏远喷涂对每批挂具都留存膜厚和外观记录,客户拿着数据验收,心里有底。
已经不均匀的挂具还能救吗
涂层起皮、露铁的挂具不建议凑合着用。局部补喷看着省事,新旧涂层结合的位置附着力很差,上槽之后很快又从接缝处剥开,来回折腾反而费钱。稳妥的做法是返厂整体重做,先彻底清除旧涂层,底材检查一遍有没有被镀液蚀出麻坑,再按喷砂、底漆、面漆、烧结的完整流程走一遍。返修一次的费用,往往比反复上槽报废一批产品的损失低得多,这笔账电镀厂都算得过来。
常见问题
1. 挂具上的铁氟龙涂层掉了可以局部修补吗?
局部补喷的附着力没有保障,新旧涂层交界处最容易再次剥落。宏远喷涂一般建议整体返厂,清除旧涂层后重新喷砂喷涂,工期和费用以实际评估为准。
2. 电镀挂具的特氟龙涂层大概能用多久?
寿命跟镀液种类、槽温、工件摩擦的频率都有关系,同样的涂层在铬槽和锌槽里的表现差别很大。正常工况下防粘涂层能明显减少镀层挂壁,清理挂具的频率也随之下降,具体使用周期要结合挂具的实际工况评估。
3. 外地的挂具寄过来加工麻烦吗?
宏远喷涂位于河北石家庄,常年接收全国各地的寄件加工。客户把挂具打包发物流即可,到厂后先评估前处理状况和涂层方案,报价确认后安排生产,完工后回寄。
电镀挂具铁氟龙喷涂涂层不均匀的问题看着不大,牵扯的却是整个镀槽的稳定生产。手上的挂具出现了起皮、露铁这类情况,把数量、镀液类型和实物照片发给宏远喷涂,工程师会结合工况给出处理建议,涂层方案以实际评估为准。