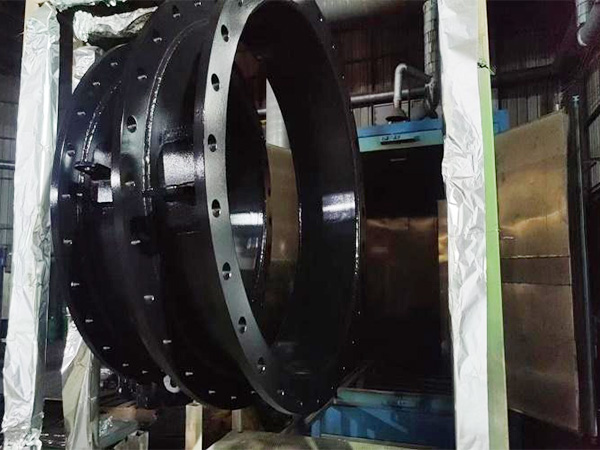
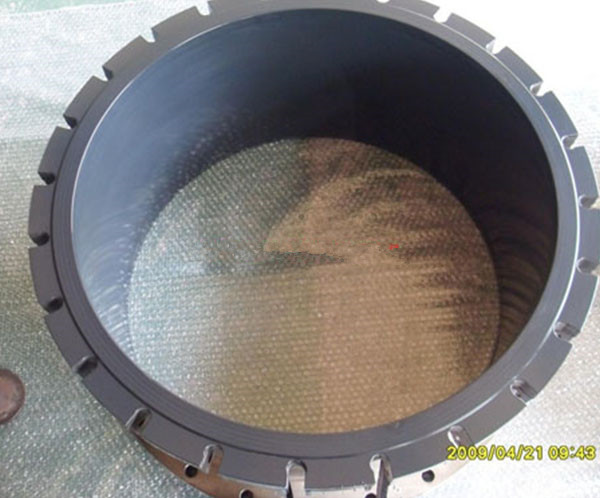
造纸线上的烘缸、引纸辊、压光辊做特氟龙防粘处理,图的就是辊面不粘浆、不结垢、好清理。辊子用一段时间后,纸面开始出现一道道痕,局部粘浆越积越厚,拆下来一看,涂层厚薄不匀,有的地方发亮、有的地方发乌。不少造纸厂和辊筒加工的客户把辊子寄到宏远喷涂时,开口第一句就是造纸辊特氟龙喷涂涂层不均匀怎么办,辊子还敢不敢接着用。这里结合辊面防粘涂层的实际加工经验,把原因和处理思路整理出来。
涂层为什么会喷得不均匀
辊面喷砂是氟树脂涂层的地基。砂料粗细不匀、旧涂层没除净、辊面残留油污和氧化皮,底漆就挂不牢,附着住的地方厚,漏喷的地方薄,烧结之后肉眼就能看出深浅色差。烘缸和引纸辊长期在湿热环境里服役,辊面锈蚀程度本来就不一致,前处理这一步偷不得懒。
喷涂参数同样决定膜厚的走向。枪距忽远忽近、走枪重叠率不稳定、粉末出粉量波动,辊子转速跟不上,膜厚就会一段厚一段薄。烧结环节更关键,PTFE涂层和PFA涂层要经过高温烧结才能成膜,炉内温度不均、辊子摆位不合理,高温区流平好、膜层致密,低温区发乌偏厚,同一条辊上颜色深浅不一多半是这么来的。具体烧结温度和时间随涂层体系、辊面工况调整,以实际评估为准。
已经不均匀了该怎么处理
造纸辊特氟龙喷涂涂层不均匀怎么办,行业里通行的做法是先测后修。用测厚仪在辊面多点取数,看膜厚偏差落在哪个范围,再对照粘浆、结垢的位置判断影响程度。局部偏薄还没有磨穿,成纸质量暂时没受影响,可以继续观察使用。厚薄差已经引起粘辊、断纸,整车清除重喷一次更划算,纸机停线的损失远比返修费用高。
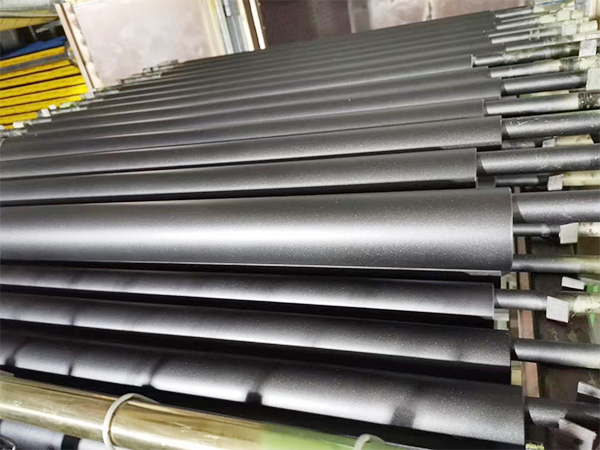
返修时把旧涂层和老化基材层彻底清除,重新喷砂到合适的粗糙度,再按底漆、面漆、烧结的顺序重做。局部点补只适合应急,补丁和原涂层的交界处附着力偏弱,辊子连续运转时容易再次起皮,掉渣混进纸浆比粘浆更麻烦。客户把辊子发到我们石家庄的厂房,先做膜厚和基材检测,确认辊面没有裂纹、磨损超标,评估单上写清返修方案和膜厚范围,报价确认后进炉。造纸辊长度大,烧结炉装得下整条辊、温度场够均匀,膜厚才压得平,选加工厂时这一条要重点核实。
新辊喷涂怎么一次做到位
防粘、耐磨、耐腐蚀、低摩擦这些性能,靠涂层体系和工况的匹配。浆料温度高、介质腐蚀性强,选PFA、ETFE这类氟树脂涂层更稳妥;以防粘和易清洗为主、温度不高,PTFE涂层性价比更合适。喷涂用自动往复喷枪控制重叠率,辊子匀速转动,走枪轨迹固定下来,膜厚偏差自然小。装上纸机之前全辊面测厚、做附着力检查,比出了问题再返修省心得多。
常见问题
1. 涂层不均匀必须整车返修吗,能不能局部补?
看程度。轻微的膜厚波动不影响使用,装上纸机继续观察就行。粘浆结垢已经影响纸面质量,整车清除重喷一次更稳妥。局部修补的涂层交界处附着力偏弱,造纸辊长期连续运转,交界处容易再次起皮。
2. 返修一次辊子直径会变小吗?
会有一点减薄。清除旧涂层加上重新喷砂,辊面要消耗零点几毫米的余量,具体尺寸变化以辊子实际状态评估为准。辊径余量偏紧的辊子,返修前把公差要求提出来,方案里会做对应安排。
3. 外地客户寄辊加工的流程怎么走?
辊子打包发到石家庄,到厂先做检测评估,出具返修方案和报价,确认后安排喷砂、喷涂、烧结和检验,成品测厚合格再发回。全国都能寄件,周期视辊子尺寸和涂层体系而定。
造纸辊的特氟龙喷涂看着是道常规工序,做匀做牢靠的是前处理、参数控制和烧结环节的日积月累。辊面涂层不均匀拿不准怎么处理,把辊子的工况、接触介质和尺寸信息发给宏远喷涂,先评估再定返修方案,电话、微信都可以咨询。