打电话来咨询的客户,第一句话十有八九是问涂层结不结实。做模具的担心脱模时刮花,做辊筒的怕物料磨,料斗、搅拌桨的用户则关心能撑几年。特氟龙喷涂涂层耐磨性能怎么样,这个问题得把涂层特性和工况拆开讲,宏远喷涂在这篇文章里把经验摊开说。
特氟龙喷涂涂层耐磨性能怎么样,先从涂层本身说起
PTFE氟树脂涂层最突出的特点是摩擦系数低,摩擦面之间等于多了一层自润滑膜,磨损形式从硬碰硬变成滑动摩擦,业内常讲以滑代磨。不过氟树脂本身偏软,涂层的耐磨上限主要看配方体系,底漆里的粘结树脂与增强填料决定了附着力以及抗磨强度。单纯拿特氟龙涂层去硬质颗粒冲刷的场合硬扛,表现确实不如镀铬、喷焊这类硬化处理,这一点得跟客户讲实话。
另一头,耐磨表现离不开底材处理。工件喷砂粗化之后,底漆才能咬进微观凹坑里,附着力上去了,涂层就不容易被磨穿或者成片剥落。宏远喷涂对进厂工件统一做喷砂预处理,粗糙度按基材与涂层体系调整,这道工序偷不得懒。
涂层耐磨不耐磨,关键看用在哪
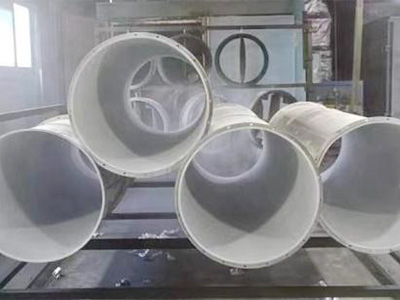
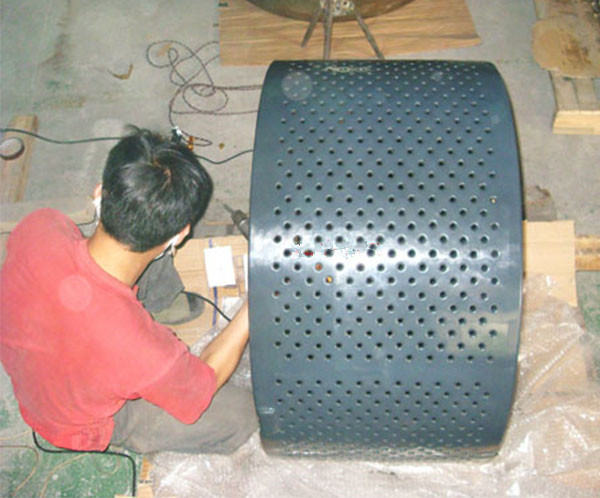
干摩擦、滑动配合的工况,特氟龙涂层的表现比较让人放心。辊筒、导辊、密封面这类部件,物料与涂层之间以滑动接触为主,低摩擦特性把磨损量压得很低,配合不粘涂层的防粘、易清洗优势,不少客户一用就是好几年。模具行业也是同样的道理,防粘到位了,脱模不用硬撬,涂层自然就省。
换成磨料磨损为主的场合就得掂量了。含砂量高的物料、硬质颗粒冲刷、铲刀反复刮削,这些对任何有机涂层都是考验。碰到这类需求,宏远喷涂一般建议改用增强型配方,或者PFA面漆加厚的方案,耐磨与耐腐蚀喷涂性能可以兼顾一部分,具体能扛到什么程度以实际评估为准,厂里会先看工况再开工。
想让涂层多用几年,选型和保养都有讲究
选型阶段把工况说全,比事后补救省事得多。使用温度、介质成分、接触方式、有没有硬物碰撞,这几项信息直接决定涂层牌号与厚度。固化温度和升温曲线同样影响涂层最终的致密度,工艺不到位的涂层,配方再好也白搭。
日常使用方面同样有细节要留意。清理涂层表面尽量用软质工具,硬铲硬刮是涂层早期失效的常见原因;停机检修时顺手查看涂层状态,局部磨损早发现早补,能避免整面返工。特氟龙加工这件事,三分靠喷涂,七分靠日常使用习惯,这话在厂里说了很多年。
常见问题
1. 特氟龙涂层一般能用多久?
寿命和工况强相关,干摩擦环境下用三五年不稀奇,磨料冲刷环境下可能几个月就要检修。宏远喷涂接到工件会先评估使用条件,再给出涂层方案和预期寿命区间,具体以实际评估为准。
2. 耐磨要求特别高的部件适合喷特氟龙吗?
防粘为主的部件很合适,重载磨损为主的部件要慎重。这类需求可以选增强型氟树脂涂层,也可以把特氟龙喷涂与底材硬化处理结合起来做,兼顾防粘与抗磨,方案因件而异。
3. 外地的工件怎么寄过来加工?
工厂在河北石家庄,全国客户都可以寄件。把工件尺寸、材质、使用工况拍清楚发过来,先沟通方案与费用,确认后再发货喷涂,完工后安排返回,全程有专人对接进度。
涂层耐磨这件事,参数只是参考,工况才是答案。把工件的材质、尺寸、使用环境发给宏远喷涂,评估完给方案,客户觉得合适再做决定。