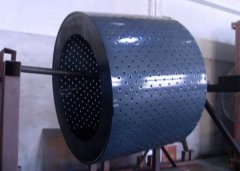
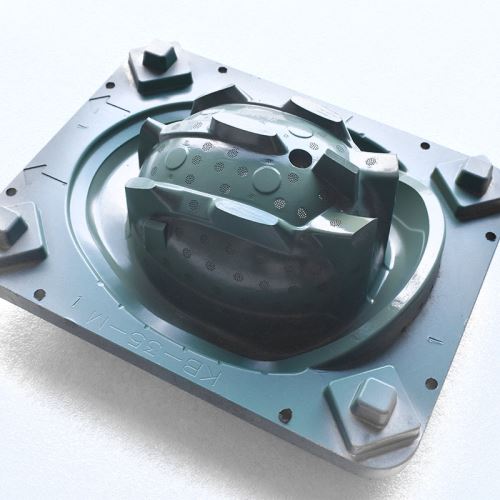
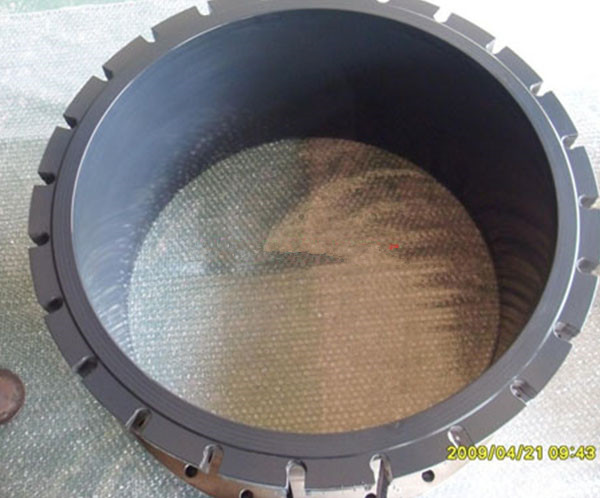
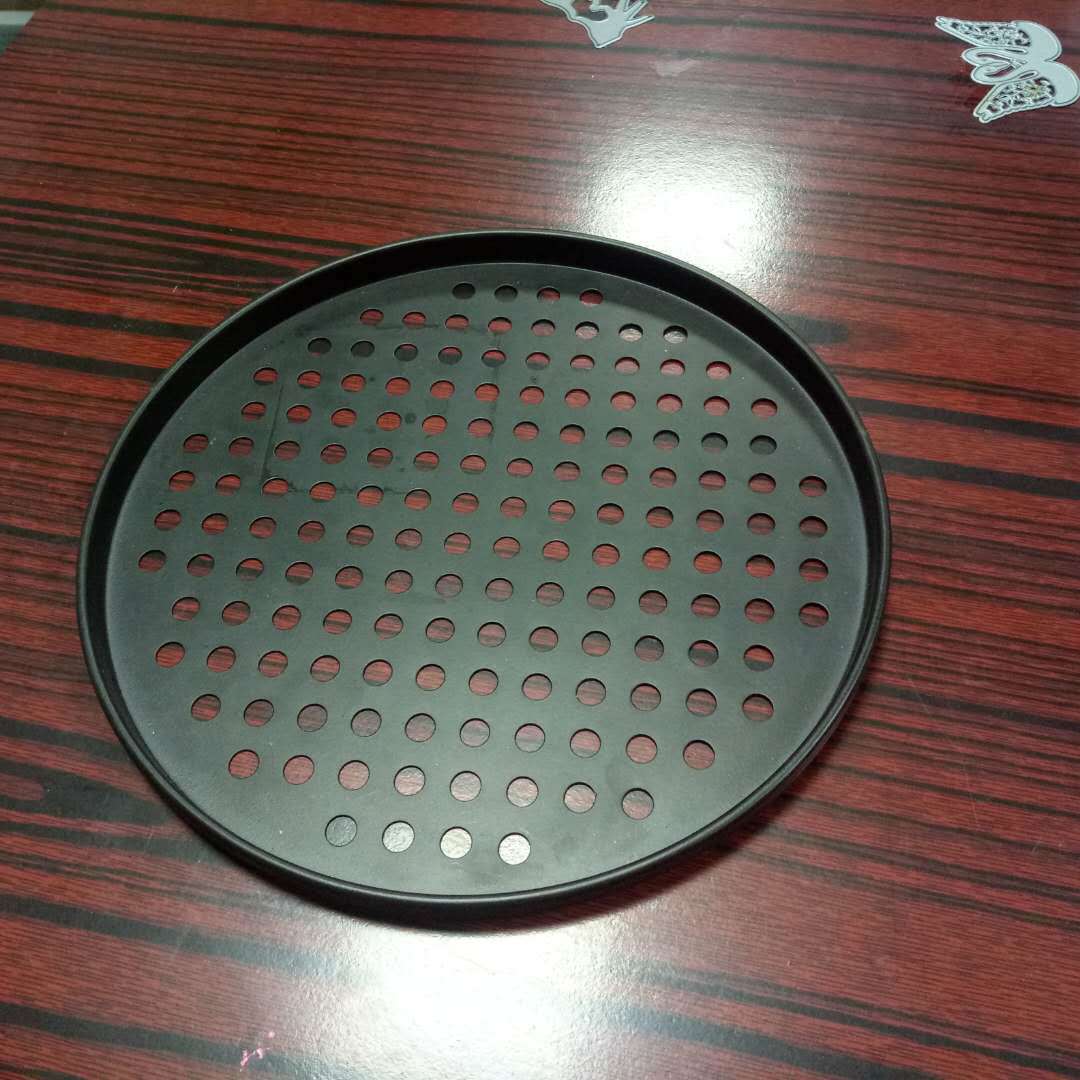
同样一批烤盘、辊筒,新喷完的时候不粘效果又滑又顺,用上一段时间涂层开始起皮、掉块,防粘性能跟着走下坡路。工件寄回工厂一查,问题大多不在涂料本身,出在前处理、烧结和使用习惯上的占绝大多数。宏远喷涂把日常返修接单中最常见的特氟龙涂层脱落的10个原因及预防整理出来,给正在为涂层寿命发愁的客户做个参考。
特氟龙涂层脱落的10个原因,加工环节占了大半
涂层附着力好不好,一半的底子在前处理阶段就定下来了。逐个数一遍,前六个原因都跟喷涂加工质量直接相关。
- 基材前处理不到位。油污、锈迹没有除净,喷砂粗糙度又达不到要求,底漆咬不住金属表面,涂层用不了多久就成片起皮。
- 底漆面漆配伍出了问题。氟树脂涂层体系各有配套的底漆,混用不同体系,层间附着力先天不足,面漆轻轻一蹭就掉。
- 喷涂环境失控。压缩空气含水含油,粉尘落在湿膜上,层间夹进杂质,烧结之后这些位置就是脱落的起点。
- 烧结温度和时间没调准。温度低了涂层固化不透,温度高了氟树脂开始分解,两种情况都会让PTFE涂层发脆、容易剥落。
- 单遍喷涂过厚。一次喷太厚,涂层内部应力大,烧结降温阶段容易开裂,边角和焊缝位置尤其明显。
- 基材本身底子差。铸件组织疏松渗油、表面过于光滑、焊缝有气孔夹渣,这类基材即便做完耐腐蚀喷涂,附着力也难保证。
剩下四个原因出在使用现场,跟工件本身的质量关系不大,跟操作习惯关系很大。
- 使用温度超出涂层承受范围。特氟龙涂层长期使用的温度上限一般在260℃上下,超温运行会加速老化粉化,具体承受能力以涂层型号和实际评估为准。
- 硬物刮铲磕碰。铲刀、金属器具直接接触涂层,局部破损之后脱落面积会慢慢向四周扩大。
- 反复热冲击。骤冷骤热让氟树脂涂层和金属基材的胀缩步调对不上,界面处先开裂,再一步步发展到剥落。
- 清洗方式粗暴。钢丝球用力擦洗,高压水枪贴着涂层边缘直冲,强碱清洗剂长时间浸泡,好好的不粘涂层被自己洗坏了。
预防涂层脱落,功夫要下在加工和使用两头
加工这一头,宏远喷涂的做法是高温烘烤除油加上喷砂拉毛,把基材处理干净再上底漆;底漆面漆坚持用同一体系的配套产品;烧结炉分区控温并定期校验炉温,膜厚按工件工况控制在防粘、耐磨和低摩擦之间的平衡点。每道工序留有记录,出了问题能追溯到具体环节。
使用这一头,客户要守住三件事。工作温度留出余量,别贴着上限长期跑;清铲物料用塑料、木质这类软质工具;清洗认准软布加中性洗涤剂,易清洗的优势才能长期保持。这几条做到位,防粘涂层在食品模具、反应釜内壁这类场景里连续服役几年不脱落的例子并不少见。
涂层已经掉了,返修比换新件划算吗
判断关键看基材状态。金属件没有变形、没有腐蚀穿漏,退掉旧涂层重新喷砂再喷,性能跟新件基本一致,成本只有换新的一部分。变形严重、壁厚减薄的工件,返修意义不大,这种情况会如实告知,不硬接。返修周期跟工件大小、涂层类型有关,工件寄到之后给出具体方案和报价,以实际评估为准。
常见问题
1. 涂层掉了一小块,剩下的还能接着用吗?
面积很小又没有接触食品、强腐蚀介质的工件,短期应急可以撑一阵。破损处会越长越大,抗结垢和不粘表现已经打了折扣,建议尽早安排返修,别等到整面掉光影响生产。
2. 外地的工件寄过去加工,运费和周期怎么算?
工厂在河北石家庄,常年接全国各地的寄件加工订单,运费一般由客户承担,默认到付,具体按双方约定执行。加工周期看涂层体系和工件数量,普通件几天即可发出,订单量大的时候建议提前沟通排期。
3. 特氟龙涂层多久需要重喷一次?
没有统一答案。连续高温生产的模具和间歇使用的烤盘,寿命差得很远;正常使用、按时保养的工件,三五年不大修的也有。涂层出现明显失粘、变色、局部起皮,就该送检评估了。
关于特氟龙涂层脱落的10个原因及预防,加工端和使用端的要点这篇都覆盖到了。您的工件出现脱落、失粘、磨损,联系宏远喷涂时把工况温度、接触介质、使用频率一并告知,先评估再定返修方案。宏远喷涂专注PTFE、PFA、ETFE特氟龙加工,面向全国承接各类工件的寄件喷涂与返修,欢迎随时咨询。