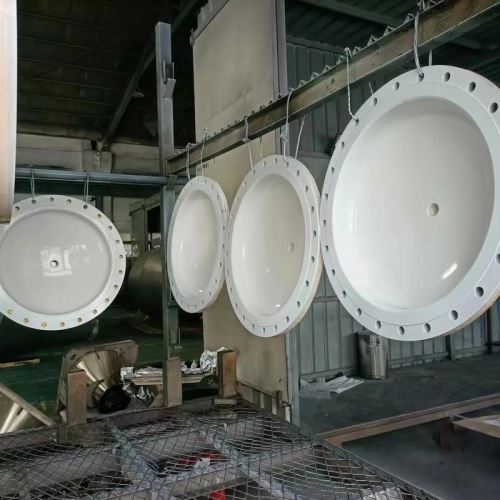
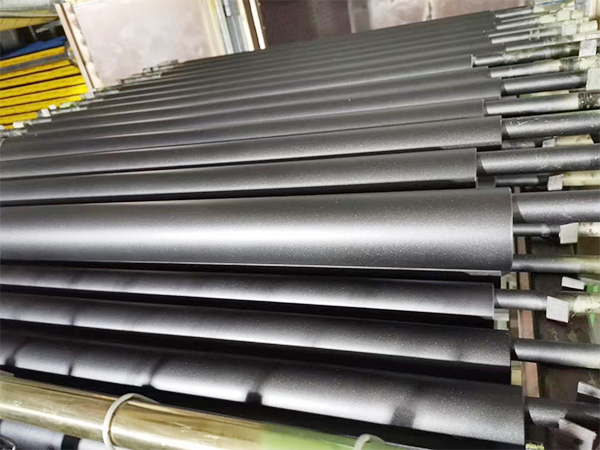
收到工件一看表面起了几个小孔,边角处一片底材露在外面,做过特氟龙喷涂加工的客户对这种场景不陌生。防粘部件有了针孔,物料在孔位越粘越牢,易清洗性能也跟着下降;耐腐蚀工况更麻烦,介质顺着孔隙往里渗,底材很快锈穿。涂层表面有针孔漏镀如何处理,这个问题宏远喷涂每个月都要回答很多遍,下面把成因和返修思路整理出来,供有需要的客户参考。
针孔和漏镀多半出在这几个环节
基材和前处理是第一道关。铸件本身有疏松气孔,烧结时内部气体受热外顶,涂膜就被顶出针孔。喷砂等级不达标、油污和锈皮没除净、砂料受潮污染,氟树脂涂层跟底材的结合力差,局部直接漏镀。压缩空气里的油和水混进漆雾,同样会在表面留下细小孔眼。
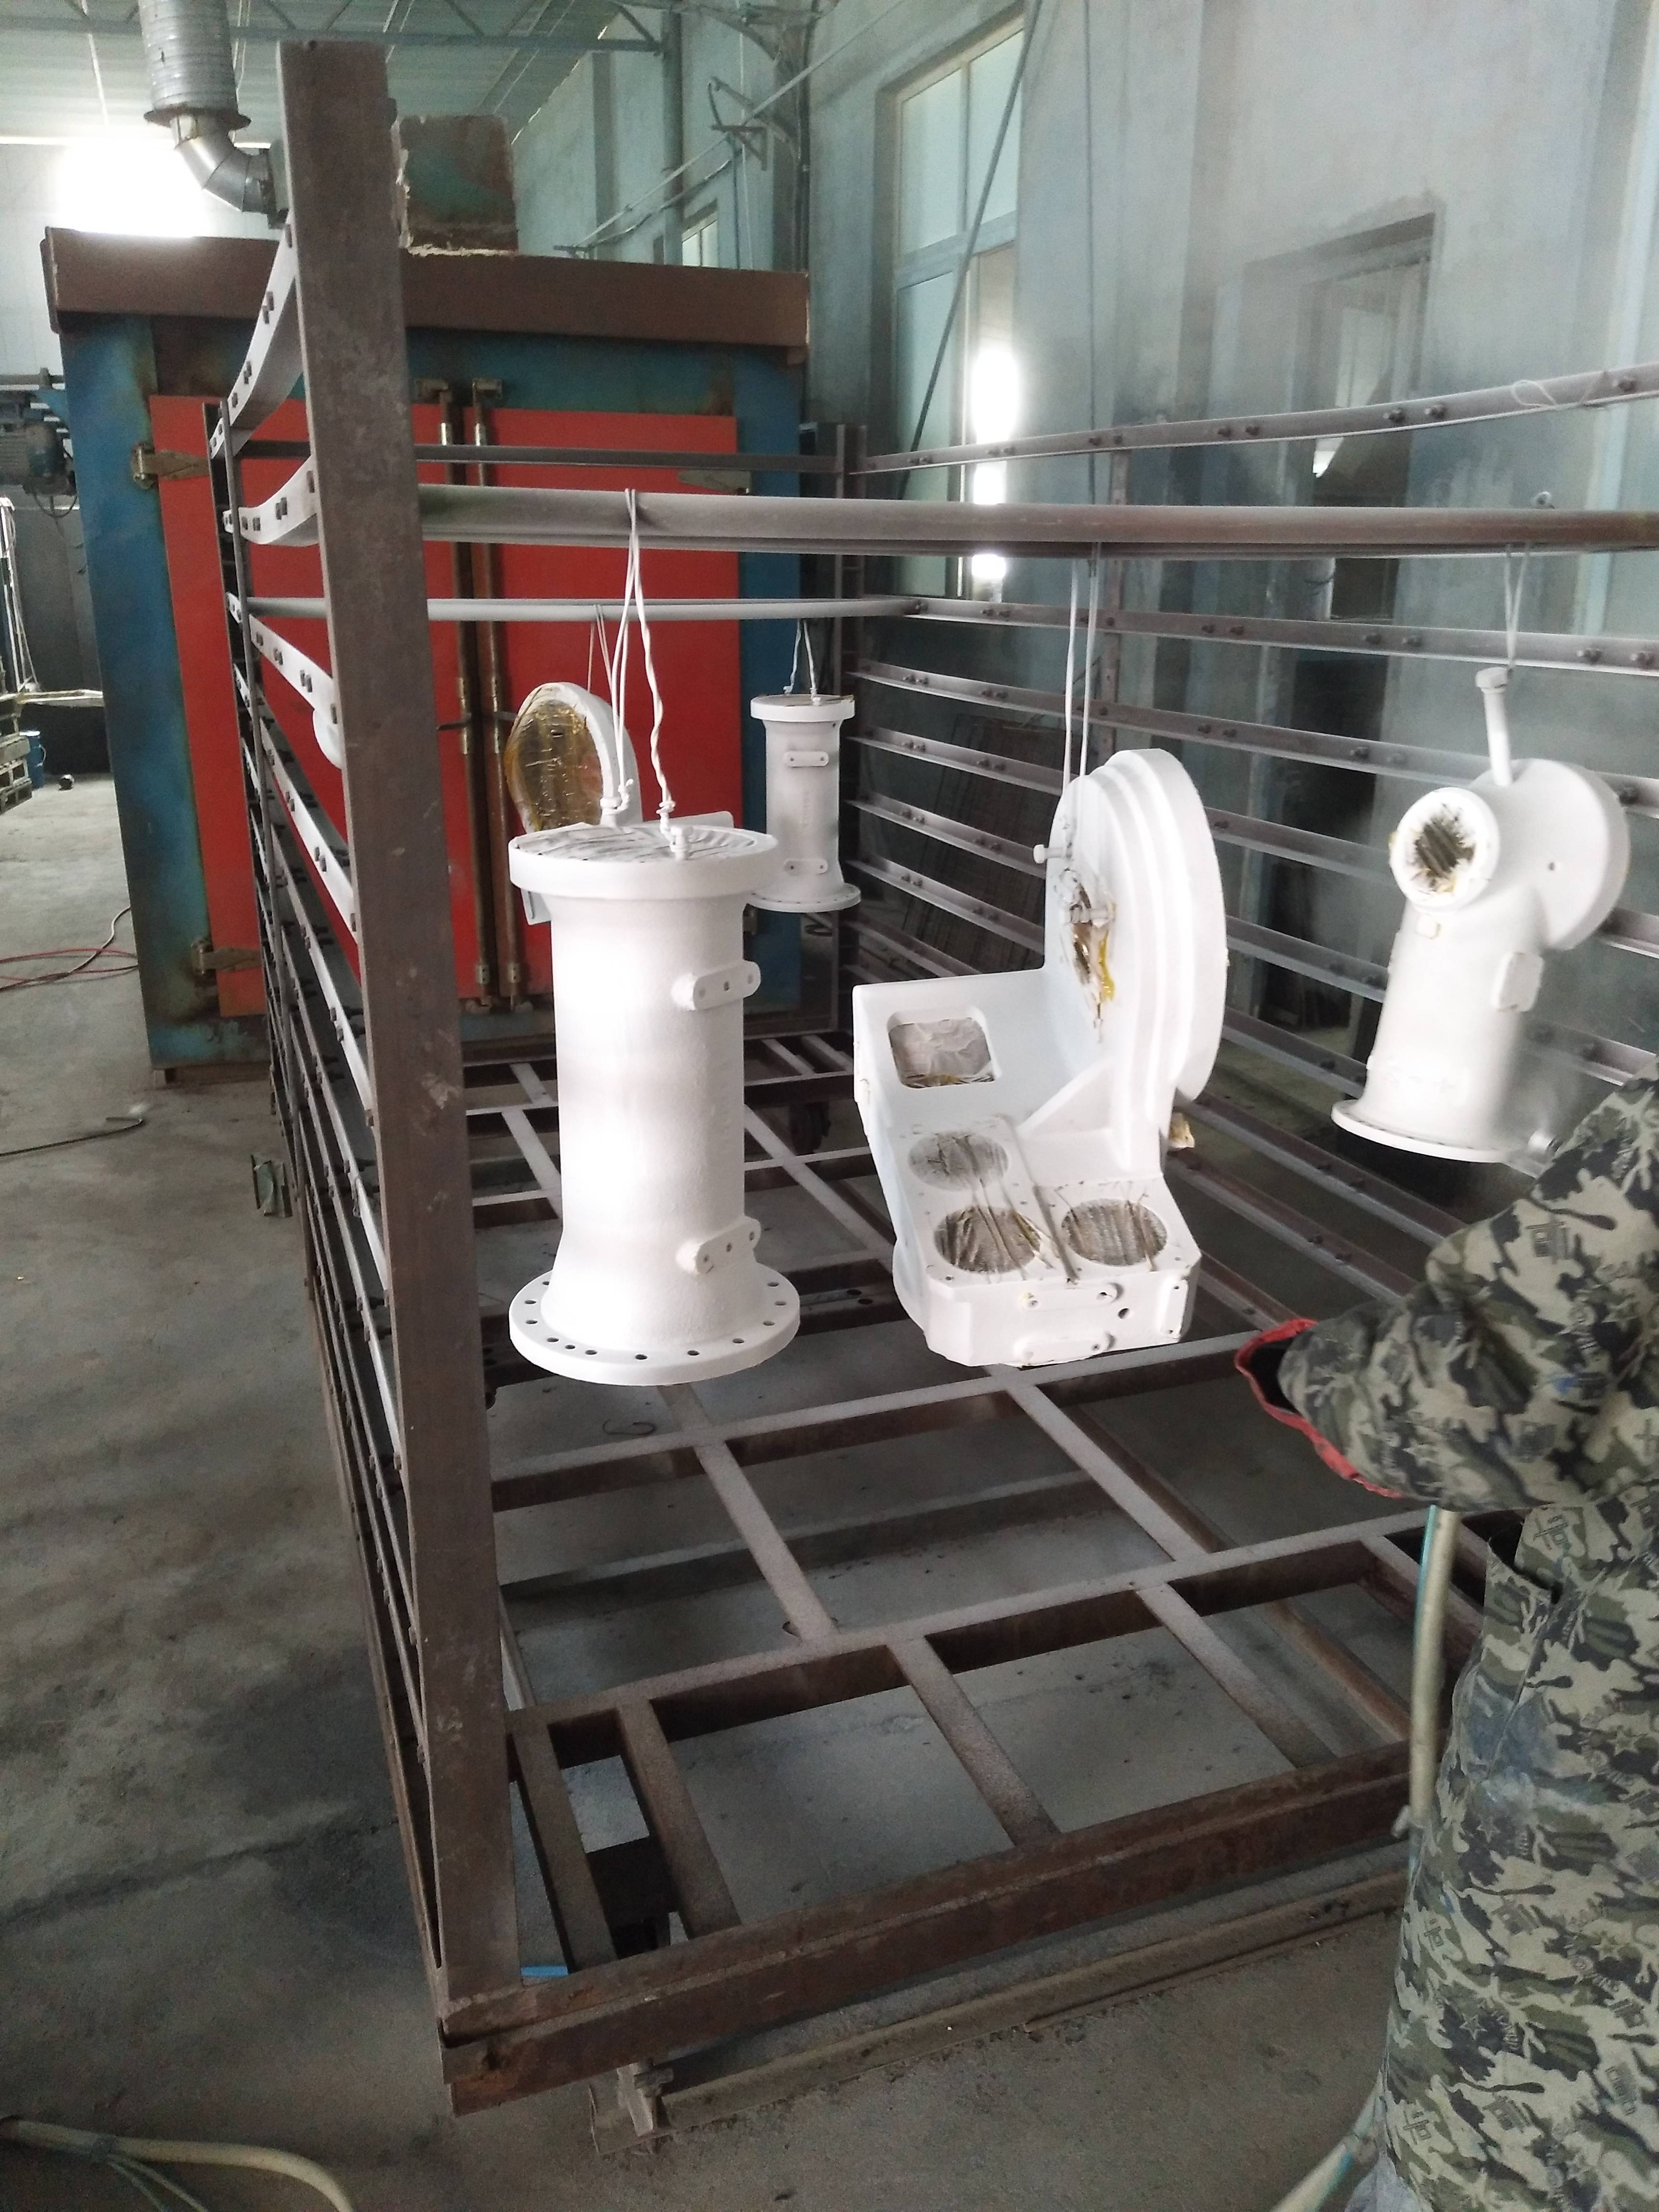
喷涂和烧结环节的问题更隐蔽一些。湿膜喷得太厚,底层溶剂来不及挥发就进炉,升温速度又快,气体冲破涂膜形成针孔。漏镀集中在深腔、内角和遮蔽边缘,喷枪走位没覆盖到,遮蔽纸贴的位置偏了,这些部位就会露底。涂料超期存放、开桶后吸潮,也会造成同样的后果。
涂层表面有针孔漏镀如何处理才稳妥
涂层表面有针孔、漏镀如何处理,第一步看缺陷的面积和深度。零星几个针孔,孔径细小且没有穿透到底材,把缺陷处清理干净后局部补涂,按原工艺曲线再烧结一遍,性能基本能恢复。成片漏镀、露底面积大的工件,单点修补留不住,得把旧涂层整体退除重喷。退涂有两条路,化学剥离剂浸泡适合大部分钢件,铝合金件常用高温烧除配合喷砂清理,具体选哪条以实际评估为准。
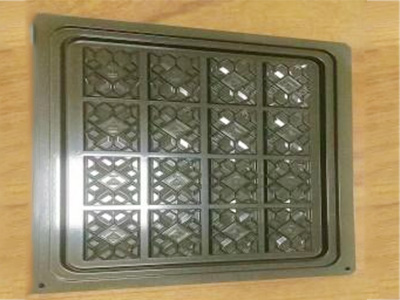
返修件八成的功夫花在重新前处理上。喷砂打到Sa2.5级,砂料保持干燥清洁,除油除尘一步到位,之后严格控制每道湿膜厚度和闪干时间,烧结炉按设定曲线走,针孔复发的概率就压下来了。宏远喷涂接到返修寄件,先用电火花检测仪把整个面扫一遍,针孔和漏镀的位置标注出来,再定修补还是重涂,修完复检合格才出厂,耐腐蚀喷涂的工件尤其要做全检。
下一个批次怎么避免再出问题
返修终归是补救,把工艺细节守住才是根本。铸造类工件先做浸渗封孔,把砂眼堵在喷涂之前;喷涂车间控制温湿度,湿度大的季节加强压缩空气的油水分离;氟树脂涂料按储存要求存放,超期受潮的一律不用。这些事情看着琐碎,一个批次的合格率全靠它们撑着。
客户这边配合几件事,返工率还能再降。发货前把工件表面的油污、旧涂层和锈皮尽量清理掉,工况特殊的提前说明;寄件时写清使用温度、接触介质、防粘还是耐磨的需求。PTFE涂层、PFA涂层、ETFE涂层各有各的脾气,信息给得越全,涂层方案定得越准。
常见问题
1. 针孔修补之后还会不会再出现?
大多数情况下不会。成因出在前处理和烧结工艺的返修件,修补后寿命跟新涂层差别不大。底材本身疏松严重的铸件属于例外,反复修补效果会打折,这类工件宏远喷涂会在评估阶段直接说明,以实际评估为准。
2. 返修要花多少钱和多长时间?
费用看工件尺寸、缺陷面积、需不需要退涂重喷,差异比较大。小件局部修补几个小时能完成,成片漏镀要退除重涂的按新件流程走。具体报价和周期以实际评估为准,客服会在收件当天给出答复。
3. 怎么判断手上的涂层有没有针孔?
肉眼只能发现明显的孔眼和漏镀,细小孔隙要用针孔检测仪扫查,涂层越薄适用的电压越低。采购耐腐蚀喷涂工件时可以让厂家附上检测记录,不粘涂层的防粘和易清洗性能跟膜层致密程度直接相关,出厂检测这一步省不得。
工件出了针孔漏镀,先别急着报废。把缺陷照片和使用工况发给宏远喷涂,石家庄工厂面向全国收件返修,技术员评估后给出修补或重涂方案,让涂层的防粘、耐腐蚀、低摩擦性能重新到位。