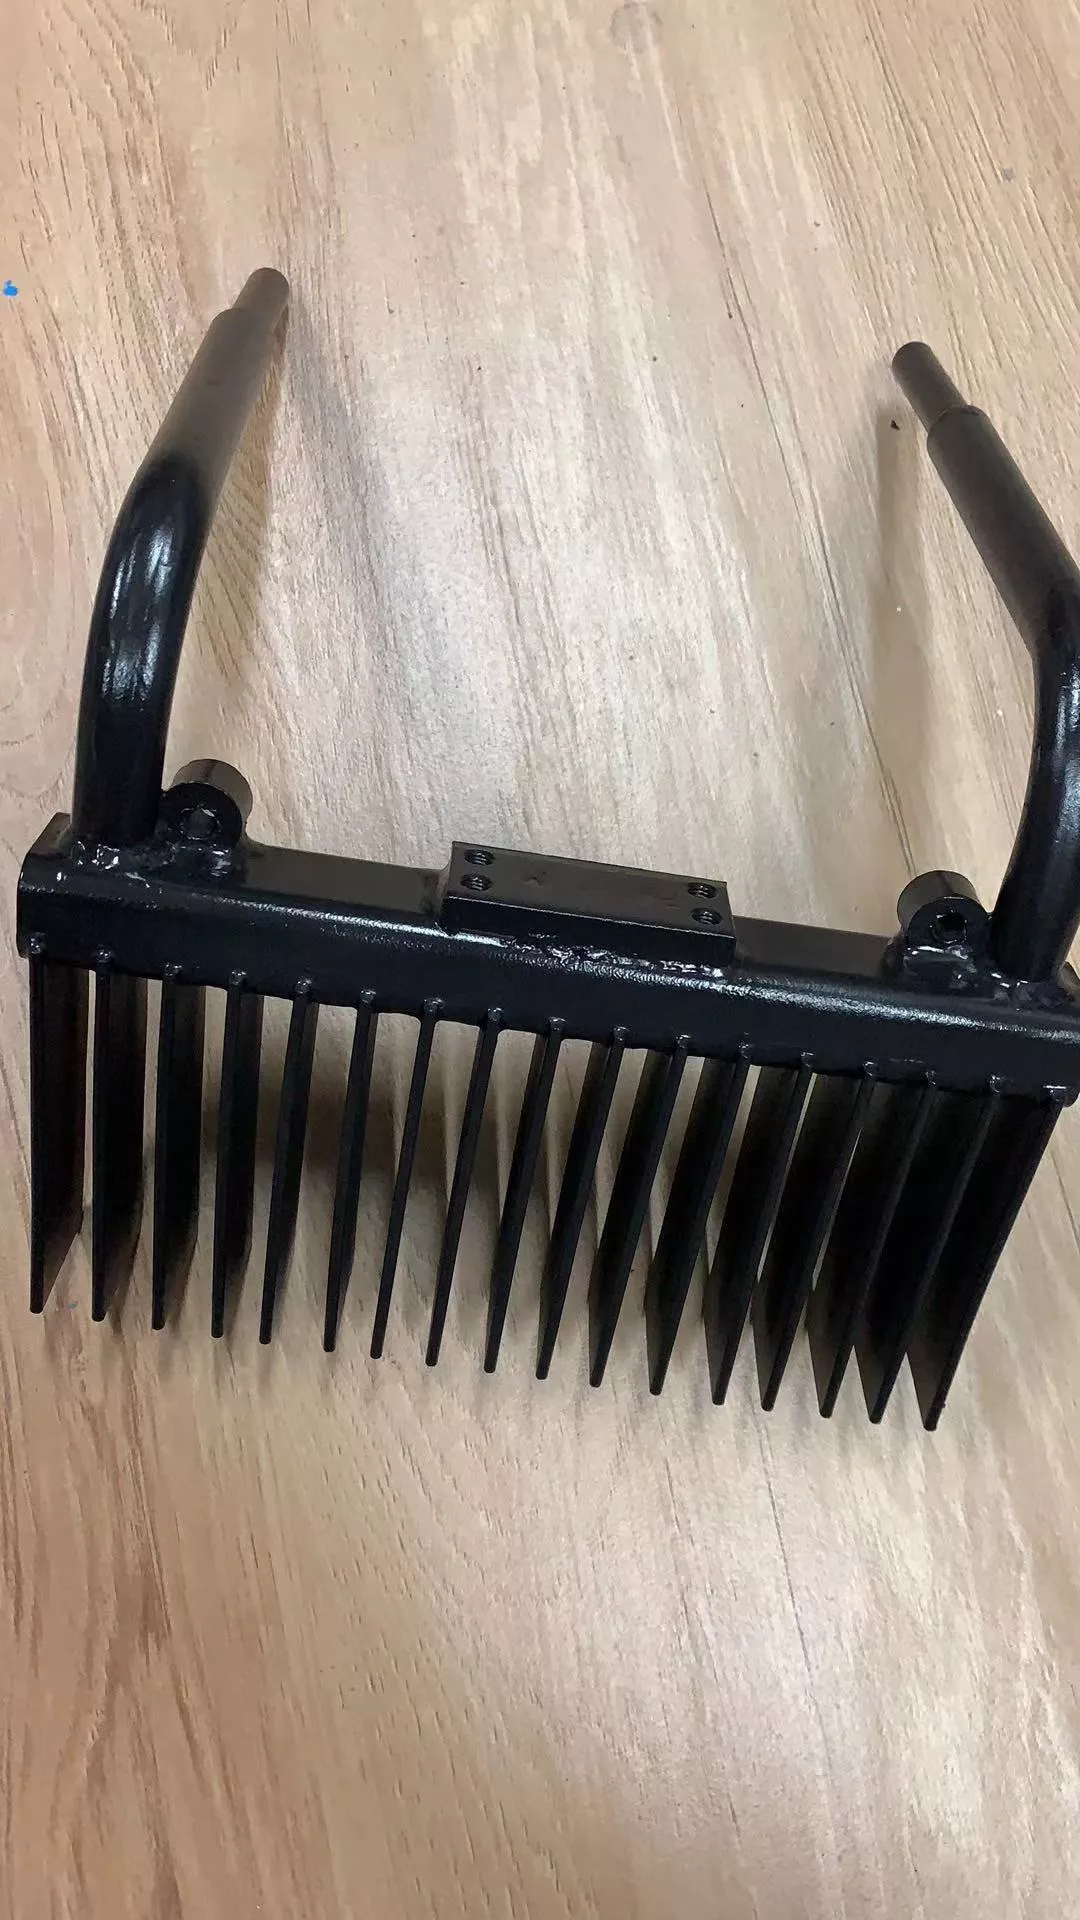
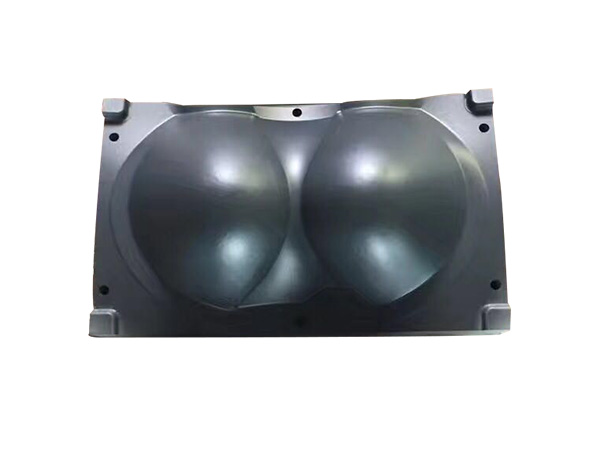
做鞋底的工厂差不多都碰过这种情况,模具用一阵子就开始粘料,鞋底花纹沟槽里的残胶越积越厚,停机清理一回,铲刀刮、钢丝刷刷,模面越清越毛糙,花纹尖角被铲坏的情况也不少见。刷脱模剂这条路不少厂也走过,气味大、车间环境差不说,喷得不匀还会造成鞋底缺料、表面发花。于是很多老板开始打听鞋模氟涂层厂家哪家好,想找一家能长期合作的加工厂,把脱模这个老毛病从根上处理掉。
宏远喷涂在石家庄做特氟龙加工多年,收到过全国寄来的各类鞋模,EVA发泡模、橡胶模、PU模都处理过。客户问得最多的就是三件事,脱模干不干净、涂层能撑多少模次、模具寄过来方不方便。下面把这三件事挨个讲。
鞋模氟涂层厂家哪家好先看脱模稳不稳
PTFE涂层的表面能很低、摩擦系数小,胶料跟模腔之间隔着这层不粘涂层,开模的时候鞋底自动下来,残料用水一冲就掉。有些客户碰到过这种情况,刚喷完的头几百模挺好用,跑着跑着又开始粘,问题多半出在底漆附着力跟面漆配比上。底漆没做扎实,涂层跟钢材咬不住,高温高压环境下用不了多久就起皮掉块,脱模效果自然一落千丈。
鞋模的花纹深、型腔结构复杂,喷枪走位稍有偏差,花纹尖角处的氟树脂涂层就会偏薄,开模受力最大的恰恰是这些位置。宏远喷涂每批模具出厂前都做附着力跟厚度检测,边角和深沟槽这些容易喷薄的地方重点复测。判断鞋模氟涂层厂家哪家好,这类细节就是最好的试金石。
涂层能用多少模次差在前处理和固化上
同样一台鞋模,有的厂喷完能用上万模,有的几千模就开始局部磨损,差距往往出在前处理跟固化这两道工序。前处理要做喷砂粗化加清洗除油,钢材表面达到合适的粗糙度,底漆才有地方咬。固化温度曲线同样关键,氟树脂涂层要到设定温度充分烧结,层间结合才结实,温度没到、保温时间不够,涂层表面上成型了,内部结合还是松的。
鞋模的工作环境跟化工设备不一样,胶料在型腔里流动冲刷,合模压力加上高温,对涂层耐磨性要求很高。厚度也不是越厚越好,喷厚了鞋底花纹清晰度和尺寸公差受影响,喷薄了又撑不了多少模次,具体区间要看模具结构跟胶料特性,以实际评估为准。耐腐蚀喷涂这一环同样不能省,模具清洗时用的清洗剂带腐蚀性,面漆抗腐蚀能力直接关系到易清洗效果能保持多久。
模具寄件加工走什么流程
外地客户最省心的方式就是寄件加工。模具用气泡膜缠好、木架打牢,发物流到石家庄,收到后先检查模面状况,评估能不能直接上喷。旧模具带残胶带旧涂层的,会先把旧层退干净再做前处理,评估完给出报价和交期,双方确认才开工,喷好检测合格再发回去,全程物流可查。
寄件之前把模具的尺寸、材质、平时生产用的胶料类型先发过来,宏远喷涂根据这些信息提前定涂层方案,模具到厂就能排产,省下等待时间。批量模具可以分批发送,产线这边不用整体停下来等。
常见问题
1. 鞋模喷一次氟涂层能用多少模次?
这个没有统一数字,橡胶模跟EVA模的寿命差别很大,胶料里填料多的磨损快。维护得当、按时用软刷温水清洗的模具,模次寿命会长很多,宏远喷涂会结合模具结构跟生产工况给预估,具体以实际评估为准。
2. 用旧的鞋模还能翻新重喷吗?
大部分可以。退掉旧涂层和残胶之后重新做前处理,喷上新的防粘涂层,脱模效果基本能回到接近新模的水平,费用比开一套新模低得多。模面有损伤、花纹被铲坏的,会先评估能不能修复再报价。
3. 外地寄模具运费和周期怎么算?
运费按物流实际收取,一来一回一般一周上下,具体交期看模具数量跟当时的排产情况。批量合作的客户可以约定固定周期,产线不因为等模具停工。
挑鞋模氟涂层加工厂,说到底就是看工艺细节跟服务响应。宏远喷涂在石家庄做特氟龙喷涂加工,面向全国接寄件订单,鞋模、辊筒、烤盘、各类工装模具都做。手上有模具需要做防粘处理的,把尺寸、材质和工况发过来,先出方案再谈价格,合适了再合作。