做化工、制药这一行的,多半都被反应釜内壁的问题折腾过。物料粘在釜壁上铲不下来,清一次釜要停产大半天;强酸强碱把不锈钢内壁咬出麻点,搪玻璃釜又经不起磕碰。遇到这些情况,釜内壁做特氟龙喷涂是行业里用得最多的办法之一。不少客户寄釜之前都想先了解施工到底怎么做,下面把反应釜特氟龙喷涂施工步骤详解一遍,送修的时候您也知道该验收哪些地方。
反应釜特氟龙喷涂施工步骤详解
釜进厂先做入厂检查,看焊缝有没有沙眼、内壁有没有深坑、旧涂层附着到什么程度。带旧涂层的釜先进炉高温烧除,老化层烧得干干净净,新涂层才贴得住。烧完做喷砂处理,釜壁打到金属本色,同时做出合适的粗糙度,粗糙度直接决定底漆的咬合力度。焊缝和拐角还要打磨出圆滑过渡,尖角位置涂层最薄,隐患多半从这些地方起。
前处理合格后进喷涂环节。先喷底漆,作用是让氟树脂涂层跟钢基材牢牢结合,面漆分多层喷涂,常用 PFA、PTFE 这类材料,喷一层进炉烧结一层。烧结温度和保温时间按材料定,温度不够烧不透,温度过高材料会分解,炉温曲线必须盯紧。层厚根据工作介质和操作温度来定,以实际评估为准。喷完烧结完做电火花针孔检测,整釜内壁逐块扫过去,发现一个漏点就得返工,腐蚀介质专挑针孔往基材里钻。无漏点、厚度和外观都达标,做好软包装防护再发货。
影响涂层用多久的关键在哪
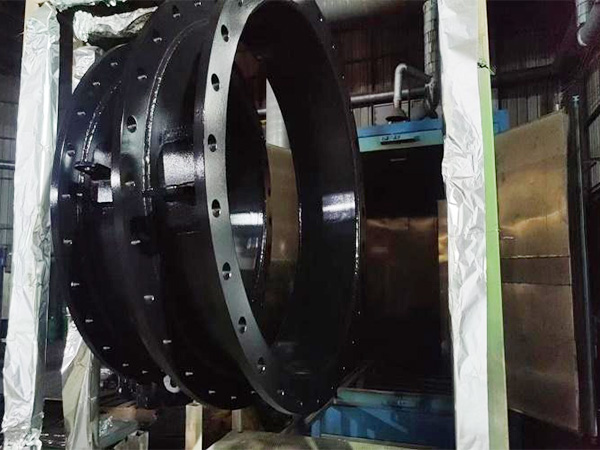
同样一口釜,为什么有的客户用五六年涂层还完好,有的用一年就起泡脱落?差别多半出在前处理和烧结这两道工序上。喷砂粗糙度不够,附着力就上不来;炉温曲线不稳,涂层内部藏着应力,用一段时间就成片剥落。釜本身的状况同样要紧,焊缝夹渣、内壁深坑这些位置,涂层再厚也压不住隐患。宏远喷涂接釜之前会先评估工况,操作温度、介质成分、有没有负压吸料,这些条件了解到位再定用 PFA 还是 PTFE。
客户日常使用也有讲究。投料出料别拿铁器硬撬釜壁,清釜用软质刮板配高压水,带温差的工况提前报过来,涂层寿命能长出不少。这些习惯不花什么成本,用起来却最见效。
做完特氟龙实际能解决什么问题
最直观的是防粘。物料不挂壁,出料干净,清釜从铲大半天变成高压水冲一遍就完事,省下的停机时间就是产量。耐腐蚀喷涂是氟树脂涂层的老本行,浓酸、碱液、有机溶剂这些让不锈钢头疼的介质基本都能扛住,釜壁不再减薄,产品也不会被金属离子污染。抗结垢加上低摩擦,搅拌死角不容易积料,传热也更稳定。做食品、医药的客户还看重一条,不粘涂层好清洗,CIP 清洁更容易达标。
常见问题
1. 旧反应釜能翻新喷特氟龙吗?
大部分在用的反应釜都能翻新。旧涂层先烧除,釜体结构要完好,焊缝和壁厚检查合格才能施工。腐蚀坑深、变形明显的釜,先评估再答复接不接。
2. 特氟龙涂层能用几年?
寿命跟介质、温度、机械磕碰都有关系,不同工况差别很大。正常使用、按规范清釜的情况下,用上多年不必重喷的客户很常见,具体以实际工况评估为准。
3. 反应釜寄件加工怎么安排?
全国客户都能寄件加工,发货前把釜口法兰、搅拌桨拆开单独包装,做好软防护,运输破损的情况很少发生。施工周期看釜的大小和工况,下单前会给出明确时间。
手上有反应釜要做特氟龙喷涂、翻新的,把容积、工作温度、介质情况发过来,宏远喷涂会按工况给出材料建议和报价。石家庄的特氟龙加工厂对接全国寄件加工,施工进度和检测数据全程可同步,欢迎咨询评估。