做化工、制药设备的客户经常碰到这样的场面:搅拌桨寄出去喷了特氟龙,收货时看外表挺漂亮,装上去跑了几个月,桨叶边缘先起皮,物料开始粘壁结垢,停机拆开一看,涂层成片往下掉。问题多半出在收货那一步,光凭眼看手摸就把货签了。不少客户来厂里咨询时都会问搅拌桨铁氟龙喷涂验收标准是什么,下面按宏远喷涂多年的做法,把几道关键检查项摆出来。
收货先查外观和膜厚这两道关
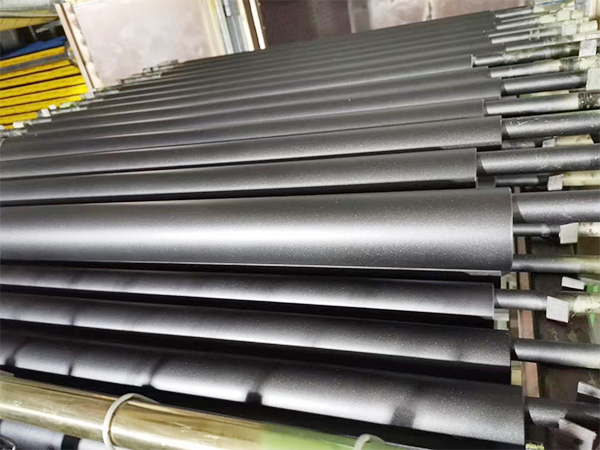
外观检查放在第一步。合格的PTFE涂层颜色均匀,表面没有气泡、起皮、露底和明显流挂,焊缝、桨叶根部这些位置尤其要看仔细,涂层失效大多从边角开始。膜厚要用测厚仪量,桨叶正反面、轮毂部位多选几个点,防粘和耐腐蚀用途的总膜厚一般在几百微米这个量级,具体数值按图纸和工况确定。厚度忽厚忽薄,说明喷涂走枪和烧结固化环节没控制住,这类桨用不了多久就会出现局部磨损。
针孔和附着力才是看不见的关键
肉眼看着光亮不代表涂层连续。针孔要用电火花检测仪打,探头贴着涂层走一遍,有孔隙的地方会打火报警。做耐腐蚀喷涂的搅拌桨这一项必须过关,一个针孔渗进介质,底下基材就会被咬出坑。附着力没法在成品上做破坏性试验,判断要靠过程记录。氟树脂涂层的烧结温度和保温时间都有严格要求,底漆面漆的搭配同样马虎不得,收货时让加工厂出具检测记录和工艺参数,比空口承诺实在得多。
验收还要对着自家工况做判断
搅拌桨铁氟龙喷涂验收标准是什么,最终要落到现场表现上。跑完一个批次检查桨叶,不粘料、不变色、摩擦部位没有亮斑,说明防粘涂层顶得住。尺寸方面要提前留好余量,喷涂会让外径变大、孔径变小,轴孔配合和叶轮间隙这些关键尺寸在加工前就该与宏远喷涂书面确认,收货后拿卡尺复核一遍再装配,后面省去不少扯皮。
常见问题
1. 涂层是不是喷得越厚越耐用?
不是。氟树脂涂层过厚,冷热交替时收缩不一致,反而容易开裂掉块。膜厚跟着介质和温度走,几百微米的范围里选对档位,按图纸执行最稳妥。
2. 验收时发现针孔还能补救吗?
零星针孔可以局部修补后重新烧结,面积大了就得重新喷砂再喷一遍。修补完必须复打电火花,确认涂层连续无孔隙才能出厂。
3. 喷完的搅拌桨装不到轴上怎么办?
涂层会增加几十到几百微米的尺寸,关键配合面在喷涂前就该预留公差,装配面做遮蔽保护。寄件时附上图纸和装配要求,加工厂会按图处理。
以上这些项目,客户自己拿着测厚仪和手电筒就能完成大半。宏远喷涂位于河北石家庄,承接搅拌桨、反应釜、辊筒等工件的特氟龙加工,面向全国收件寄件。把图纸和工况参数发过来,先做评估再报价,涂层方案以实际评估为准。