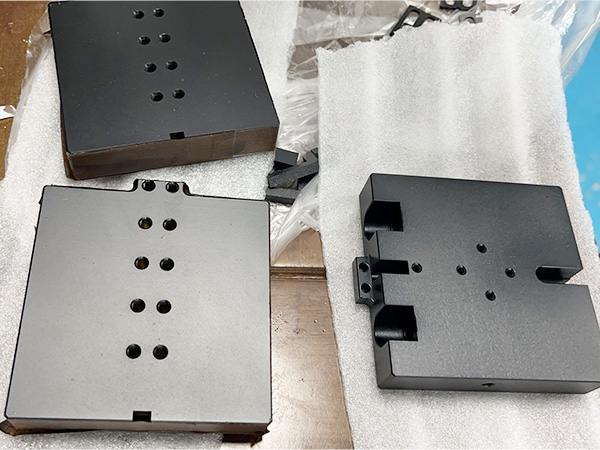
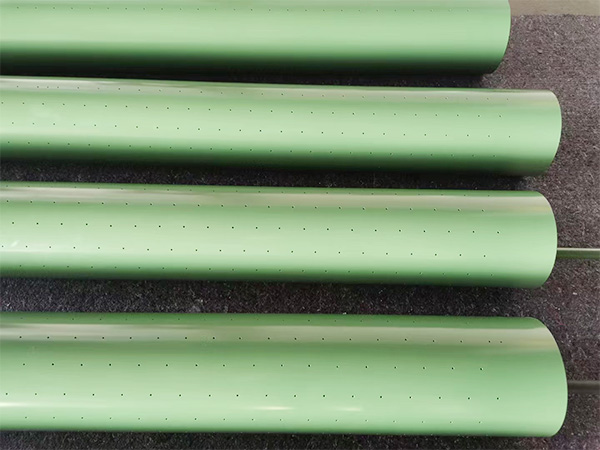
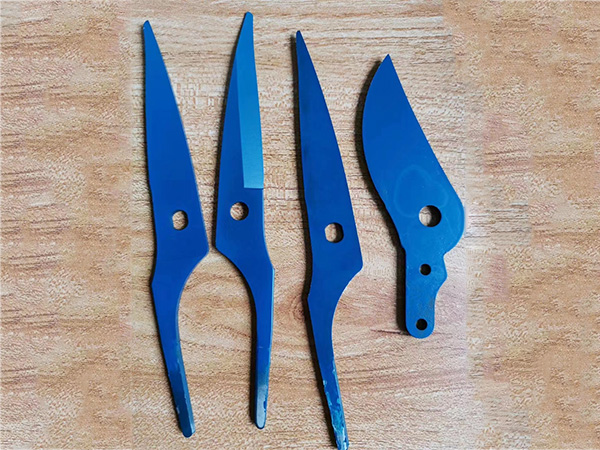
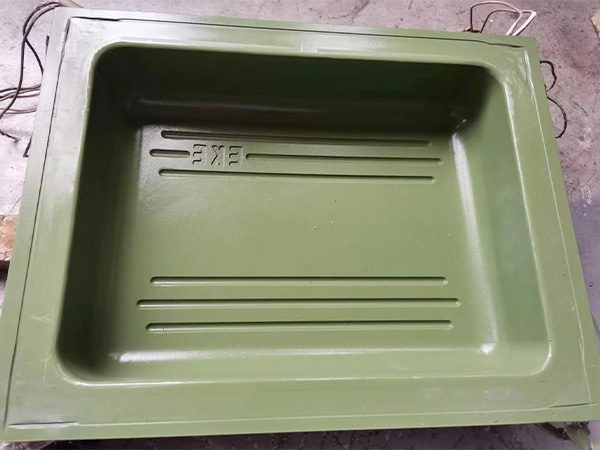
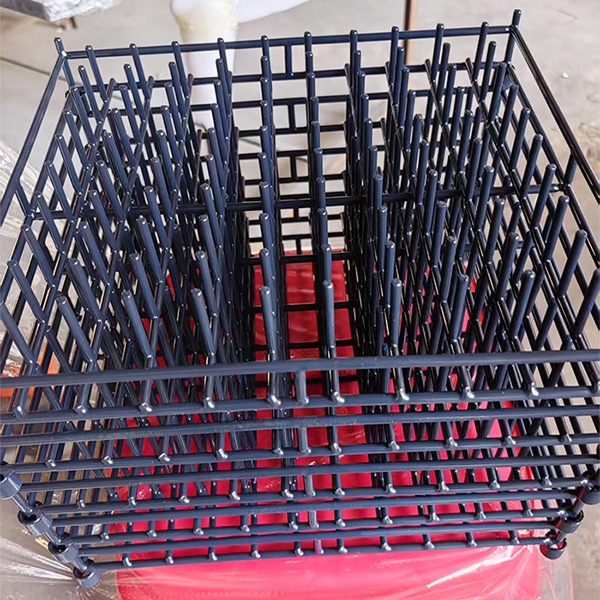
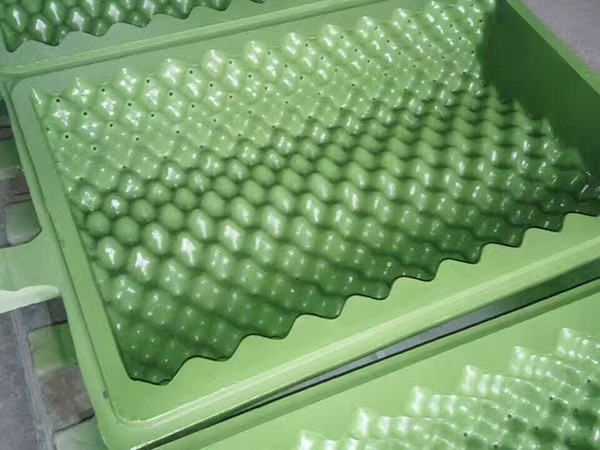
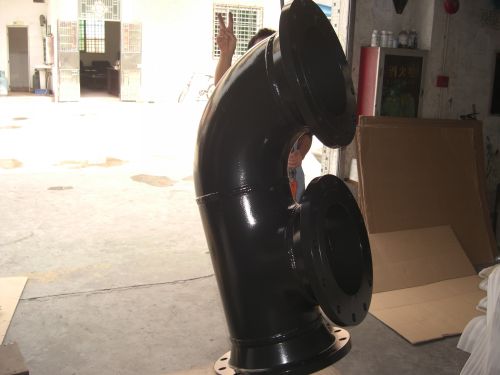
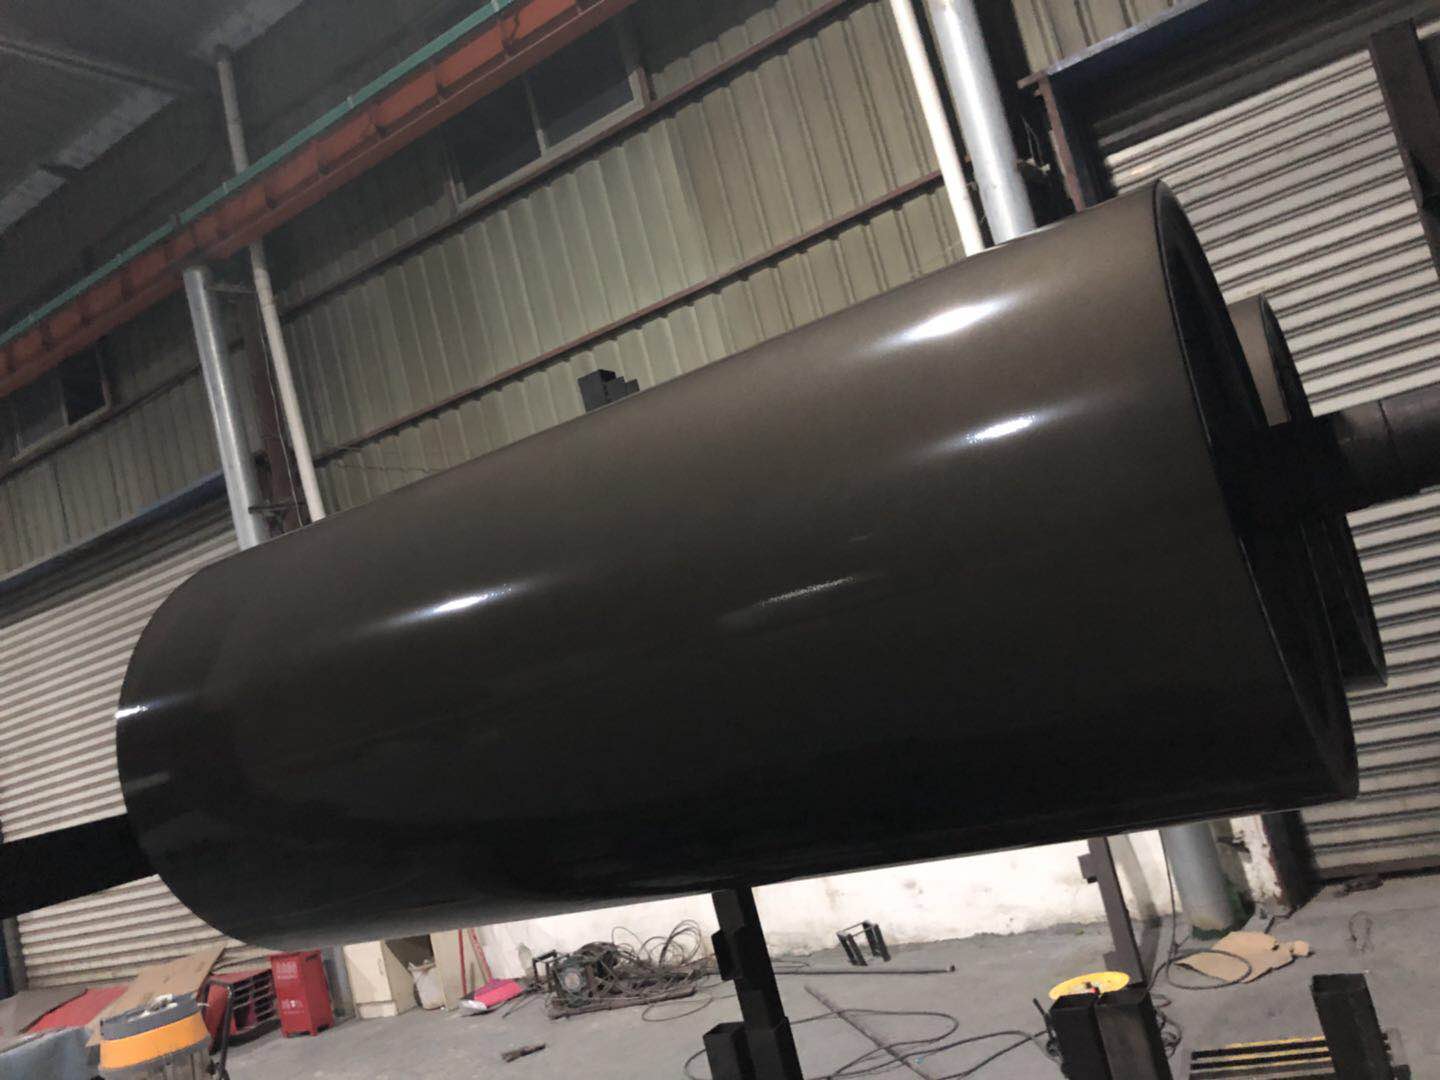
烤盘、模具、辊筒、螺杆这类部件长期处在高温环境里,表面不做防粘处理,物料结垢、清理费劲。不少客户把件寄到宏远喷涂做特氟龙加工,收到货反倒犯了难,涂层合不合格光靠肉眼掂量不出来。行业里没有全国统一的验收单,各家工厂把控的松紧也不一样,收货前先跟加工厂把验收口径对齐,后面能省掉不少扯皮。这篇文章就把耐高温部件特氟龙喷涂验收标准是什么掰开讲一讲,客户照着核对,心里有数。
验收先看外观,漏喷和针孔最常见
一件喷涂合格的部件,表面颜色应当均匀,PTFE涂层固化之后多呈深黑色,具体色相按工艺要求来,不允许出现漏喷、流挂、气泡这些毛病。漏喷最容易出现在边角、法兰内侧和螺槽根部,这些位置喷枪覆盖难度大,偏偏又是使用中最先坏的区域。收货时对着光转一圈,边角用手摸一摸,粗糙点一摸就有数。
针孔比外观瑕疵严重得多。氟树脂涂层靠致密的膜层隔绝腐蚀介质,针孔就是介质往基材里钻的通道,用不了多久部件就从孔位开始鼓包、锈蚀,涂层成片往下掉。有耐腐蚀喷涂要求的部件,宏远喷涂固化之后会做针孔检测,记录随货交给客户。
膜厚和附着力才是涂层用得住的底气
膜厚直接决定使用寿命。喷得太薄,防粘和耐腐蚀效果打折扣;喷得太厚,脆性上升,冷热交替时反而容易开裂。常规不粘涂层双涂层的膜厚多在二十到四十微米之间,具体看部件工况,以实际评估为准。收货时可以用测厚仪抽查几个点,正规厂家会主动提供膜厚数据,连数据都不给的,过程控制基本没做到位。
附着力的验收用划格法最直观。刀刃在涂层表面划出方格,胶带压实撕下来,格子边缘不允许成片剥离。附着力出问题多半出在前处理,喷砂处理不到位、基材油污没除净,再好的氟树脂涂层也挂不住。宏远喷涂对进厂的每批件都做喷砂粗化,再进炉高温固化,这一步省不得。
耐高温和防粘效果要放进实际工况里验
验收的最后一关是上机。特氟龙涂层在额定使用温度内不应发黄、起泡、失光,连续运转一段时间表面依然保持顺滑的低摩擦状态。烤盘类部件装料试烤一次,脱模干净利落,物料不粘底,防粘涂层的效果就算到位。辊筒、螺杆重点看开机几天后的表面状态,抗结垢表现稳定,涂层体系就算选对了。这几项合在一起,就是耐高温部件特氟龙喷涂验收标准的骨架。
温度等级要提前对好。PTFE、PFA、ETFE三种氟树脂涂层的长期使用温度和耐受介质有差别,选型跟实际工况对不上,后面怎么验收都白搭。下单前把使用温度、接触介质、部件材质报给宏远喷涂,由厂里定喷涂方案,交货时按方案上的指标逐项核对,这样做省心。
常见问题
1. 涂层用了没多久就脱落,问题出在哪?
脱落基本绕不开三样,前处理不到位、固化温度曲线失控、涂层选型跟工况不匹配。喷砂粗化不够,氟树脂涂层跟基材咬不住;炉温没爬到工艺要求,涂层固化不透。这种件寄回宏远喷涂,退掉旧涂层重新喷砂再做,附着力就能恢复。
2. 收货时客户自己能测膜厚吗?
能。手持式测厚仪几百块钱一台,金属基材上的非磁性涂层用涡流原理就能测,随手抽三五个点跟厂里报的数据对一遍,出入不大就放心签收。宏远喷涂随货提供膜厚检测记录,数据对不上直接联系业务员处理。
3. 外地的部件寄过来加工,验收怎么保障?
宏远喷涂在石家庄,常年给全国各地的工业客户做寄件加工。发货前把成品喷涂面拍照录像发给客户确认,做好防护再发物流。收货时按耐高温部件特氟龙喷涂验收标准过一遍,有异议的件寄回来复检返工,运费责任按双方约定来,细节以实际评估为准。
手上有耐高温部件等着做防粘涂层,把使用温度、接触介质、部件材质先发给宏远喷涂,厂里评估完给出喷涂方案、周期和费用,再对接寄件。验收口径提前对齐,合作才做得长久。