做化工的客户最怕一件事,反应釜、储罐送出去喷了特氟龙,拿回来一看,表面发花、边角露底,装上强酸强碱没几个月就鼓包渗漏,返工的代价比新喷一次还高。所以这几年不少采购负责人在下单前都会先问一句,化工容器特氟龙喷涂验收标准是什么。这个问题问在点子上,验收这道关把住了,后面的防腐防粘效果才有保障。宏远喷涂常年给化工行业做耐腐蚀喷涂,下面按现场实际做法,把验收的门道一项一项讲给各位。
化工容器特氟龙涂层验收到底看哪几项
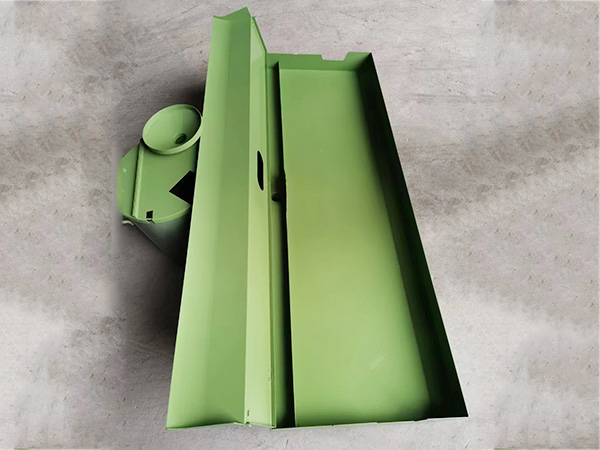
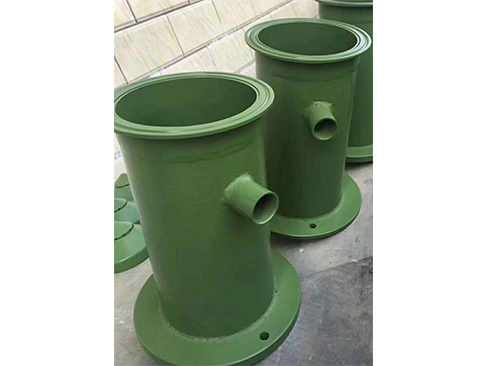
罐子拉回来先别急着入库,开箱第一件事是看表面。合格的特氟龙涂层颜色均匀,手感顺滑没有颗粒,焊缝、法兰内口、搅拌桨背面这些容易漏喷的部位同样要覆盖到位,表面不允许出现流挂、气泡、剥落还有露底。看到发花、发涩、局部发亮的区域,多半是底层没喷透,当场标出来让厂家处理,比装机之后才发现省事得多。
厚度是第二个硬指标。用涂层测厚仪在罐壁、罐底、管口多点测量,PTFE涂层、PFA涂层这类氟树脂涂层的总厚度按设计要求执行,重防腐工况能做到零点五毫米以上,以防粘为主的工况会薄一些,具体数值以双方确认的工艺文件为准。厂家出厂时厚度数据都记录在检验报告里,验收时逐点对照,偏差明显的位置要复测确认。
针孔检测和附着力测试为什么最关键
外观再漂亮,藏在涂层里的针孔照样能要命。化工容器做的是耐腐蚀喷涂,介质顺着针孔渗进去,钢板很快烂穿,所以电火花检测是整个验收里最要紧的一项。检测时按涂层厚度设定电压,探头沿着罐壁和焊缝慢慢走,出现火花报警的位置就是薄弱点,整台设备不发生击穿才算合格。宏远喷涂对这类容器是逐台全检的,检测记录随货一起发。
附着力看的是涂层跟基材咬得牢不牢。现场常用划格试验,割透涂层后观察格子边缘有没有翘皮脱落,大件还可以在随炉样板上做剥离测试。附着力达标的特氟龙加工件,人工清罐用铲刀铲物料的时候涂层不会成片起壳,经常要清釜的用户对这一点感受最深。
验收时该向厂家要哪些资料和报告
除了看涂层本身,随货资料同样要逐项核对。检验报告、厚度记录、电火花针孔检测结果这几样缺一不可,有条件的客户可以让厂家提供同工艺试板的浸泡数据,拿自己工况里的介质做参考,比单看参数更踏实。腐蚀性强的设备,验收标准在合同里就应当写明检测方法和判定界限,化工容器特氟龙喷涂验收标准是什么,白纸黑字约定好,交货时双方都不扯皮。
常见问题
1. 收货之后多久验收比较合适?
建议开箱就验,最长别拖过一周。特氟龙涂层本身性能稳定,早验收主要是为了分清责任,运输磕碰、安装划伤这些问题当时拍照留证,处理起来省去很多麻烦。
2. 涂层发现针孔就一定要返工吗?
看位置和深度。面层的小针孔补喷修复后复检合格就能用,针孔打穿到底层甚至露出基材的必须重新处理,腐蚀介质会专挑这种薄弱点突破。宏远喷涂遇到这类情况先评估再给方案,能修补的尽量修补,确实不行的才整面重喷。
3. 涂层是不是越厚越耐用?
不是这个理。厚度够用就好,喷得太厚反而容易积聚内应力,升温降温的时候开裂风险更大。厚度多少合适取决于介质种类、使用温度还有清罐频率,下单前把工况跟厂家对一遍,以实际评估为准。
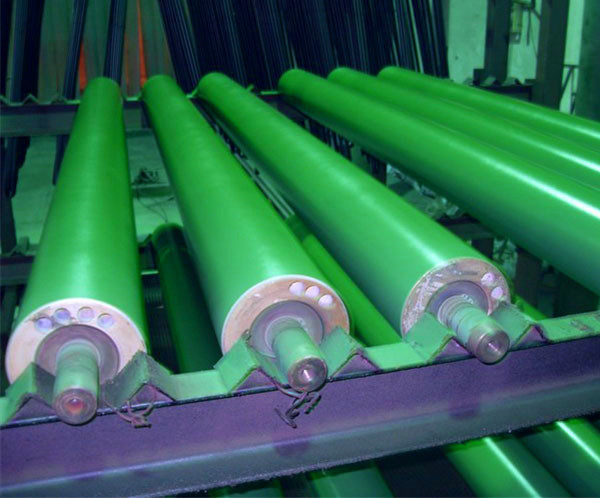
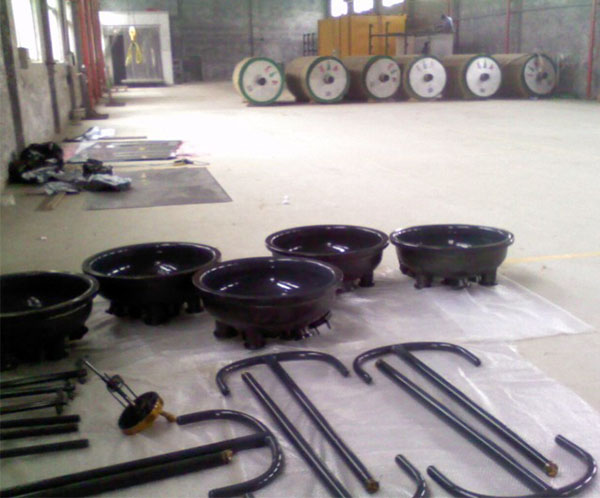
宏远喷涂位于河北石家庄,专注PTFE、PFA、ETFE各类氟树脂涂层的特氟龙喷涂加工,反应釜、储罐、管道、辊筒都做,支持全国寄件加工。手上正有化工容器要做防腐防粘处理,对不粘涂层的验收细节还有疑问,随时来电聊聊工况,寄块样板过来先试喷也是可以的,各项参数以实际评估为准。