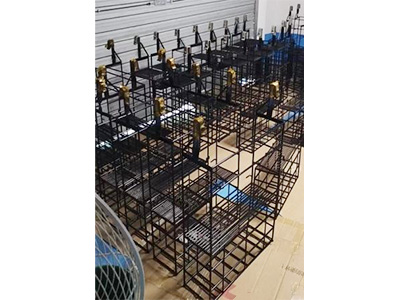
做化工设备的客户来咨询特氟龙喷涂,头一句十有八九先问温度。罐子里跑的是强酸强碱,工艺温度动辄两百度,涂层扛不扛得住,会不会用上几个月就起泡脱落。这个顾虑很实际,化工容器特氟龙喷涂使用温度范围直接决定整套防腐方案能不能立项。宏远喷涂常年处理反应釜、储罐、搅拌桨这类工件的防腐防粘加工,把耐温这件事掰开揉碎讲一遍。
化工容器特氟龙喷涂使用温度范围具体到多少度
先给数据。PTFE涂层就是大家常说的特氟龙,长期使用温度在零下180℃到260℃之间,短时间冲到290℃左右问题不大,熔点在327℃。PFA涂层和PTFE基本同一档位,长期耐温同样能到260℃,区别在于PFA属于可熔性氟树脂,涂层更致密,对付渗透性强的介质更有把握。ETFE的耐温要低一截,长期在150℃上下,胜在韧性和附着力突出,适合存在机械冲击的场合。
这些数字指的是涂层本身的极限,落到具体容器上要打个折扣。基材用碳钢还是不锈钢、器壁厚薄、升温降温的快慢,都在悄悄影响实际可用温度。客户报工况的时候,宏远喷涂会按照介质最高温度、保温时长、冷热交替频率综合评估,给出的耐温结论以实际评估为准,比照着产品手册抄数字靠谱得多。
温度之外,还有哪些因素在影响涂层寿命
冷热交替比高温更伤涂层。反应釜一天之内从两百度降到常温再升回去,钢基材和氟树脂的膨胀系数对不上,反复拉扯之下涂层边缘容易翘起。升温速率猛、局部过热的部位,起泡剥落往往先从那里露头。设备操作上留出缓升缓降的余地,涂层寿命能明显拉长。
介质这一头同样关键。高温强碱对氟树脂涂层的渗透威胁比多数酸类更大,含氟离子的体系、高温有机溶剂也要单独评估。负压工况要留心,容器抽真空的时候涂层承受反向吸力,底层结合力不足就容易鼓包。带搅拌的设备还有磨耗问题,桨叶边缘、挡板根部这些位置磨损快,耐腐蚀喷涂方案里会针对这些部位加厚面漆。
涂层的厚度和烧结工艺同样在起作用。底漆负责结合力,面漆负责防腐防粘,每道喷涂之后的烧结温度和时间控制不到位,涂层性能就打折扣。宏远喷涂的特氟龙加工按工件实际工况定方案,一套参数打遍所有活儿的做法靠不住。
化工容器喷特氟龙,除了耐温还能得到什么
氟树脂涂层的表面能极低,物料在器壁上挂不住,结垢、结晶、糊壁这些化工生产里的老毛病能缓解大半。不粘涂层让清罐变成省事活,省水省时,人工进罐铲料的频次降下来,检维修周期跟着缩短。涂层摩擦系数低,带搅拌的设备运转阻力小一些,能耗也能省一点。耐腐蚀这一头,大部分酸碱盐介质对PTFE、PFA涂层都不起反应,湿法脱硫、染料中间体、精细化工里不少强腐蚀工况都靠它顶住。
常见问题
1. 反应釜长期跑220℃,喷特氟龙能用多久?
220℃落在PTFE和PFA涂层的安全区间之内,具体寿命要看介质和冷热交替的频率。介质温和、升降温有节奏的设备,涂层用上几年不稀奇。高温强碱加上频繁温差冲击的工况,寿命会打折扣,开工前把完整的工艺参数交给宏远喷涂评估,方案匹配了再用才放心。
2. 零下几十度的低温工况,涂层会不会脆裂?
PTFE属于韧性很好的氟树脂,零下100℃以下照样保持柔软,不会像普通塑料那样冻脆。低温侧真正的考验来自冷热冲击带来的应力,工件从深冷环境快速升温的环节要控制节奏,这部分在喷涂方案里会提前安排。
3. 温度超出使用范围,涂层会有什么表现?
一般先从局部变色、失光开始,往上是起泡、鼓包、边缘翘起,最后成片剥落。发现涂层颜色发黄发暗、表面粗糙度明显上升,就该停下来核对温度记录和介质变化。早期的局部损伤还能修补,拖到大面积脱落只能整体重新喷涂。
化工容器做特氟龙喷涂,使用温度范围只是选型的第一道门槛,介质、压力、结构细节同样决定成败。工件在哪不重要,宏远喷涂在石家庄,支持全国寄件加工,反应釜、储罐、管道、搅拌桨都能处理。咨询的时候带上介质成分、工作温度、压力条件这些参数,评估更准,方案也出得快。