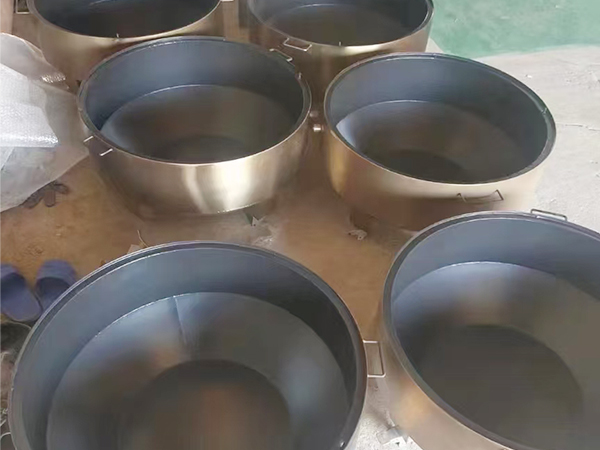
反应釜做完特氟龙喷涂,用不了几个月内壁就开始发花,有的地方亮、有的地方发乌,物料粘壁结垢,清釜时一铲能带下来一大片。碰到这种情况先别急着怪涂料不好,防粘和耐腐蚀的本事全压在那层膜上,厚的地方起泡开裂,薄的地方介质直接咬到钢板,点蚀跟着就来。反应釜特氟龙喷涂涂层不均匀怎么办,得回到加工过程里一步步找。
反应釜涂层为什么会喷得不均匀
喷砂除锈这一步最容易被赶工省掉。钢板表面粗糙度不一致,涂料挂上去厚度自然有高有低,油污焊渣没清干净,局部还会缩边漏涂。反应釜内壁焊缝密、拐角多,喷枪打不透的死角附着力先出问题,掉皮往往就从这些位置开始。
走枪手法同样要紧。枪距忽远忽近、走速忽快忽慢,膜厚就没法控制,氟树脂涂料固体分高,一遍喷厚了流挂,喷薄了盖不住底。搅拌桨背面、挡板根部这类位置得有专人补枪,靠一遍带过必出薄点。再有就是烧结环节,PTFE涂层的烧结温度在380℃上下,PFA也在这个量级,炉内温度不匀,涂层流平就不充分,表面发花多半是这么来的。升温太急,溶剂来不及挥发就进高温段,起泡和针孔全冒出来。
怎么判断问题出在哪个环节
不少客户问反应釜特氟龙喷涂涂层不均匀怎么办,答案就藏在缺陷分布里。膜厚仪在内壁多点测量,平面、焊缝、拐角分开记录,薄点集中在哪,原因基本就指向哪。怀疑有贯穿性缺陷,做一遍电火花针孔检测,耐腐蚀喷涂最怕漏点,当场就能标出来。温度问题造成的发花有个特点,色差跟着炉内位置走,同一炉出来的工件坏在相近的区域。
拿不准的,把工件寄到宏远喷涂做检测评估,膜厚数据和针孔位置一摆,是前处理的锅、喷枪的锅还是炉温的锅,基本能对上号。
已经不均匀的涂层还能补救吗
看缺陷到什么程度。轻微色差和光泽不均,膜厚、附着力都合格,接着用问题不大。局部偏薄、个别针孔,打磨后补喷再烧结,成本低得多。大面积发花、起泡、成片脱落,修补拼出来还是花的,整体脱漆重喷反而省心,用着也踏实。
常见问题
1. 涂层是不是喷得越厚越耐用?
不是。氟树脂涂层有合理的膜厚范围,超了范围烧结应力变大,开裂起皮的风险跟着涨。具体做多厚要看物料腐蚀性和工况温度,以实际评估为准。
2. 不粘涂层颜色发花影响使用吗?
先测膜厚再做针孔检测,两项都合格,发花多数是烧结温差造成的,防粘性能影响有限。发花同时还粘料、发糙,就要考虑返修了。
3. 外地的反应釜能寄过去重喷吗?
可以。宏远喷涂在河北石家庄,全国接寄件加工,反应釜拆下搅拌桨等内件一起发过来,到厂先检测评估,报价确认后再开工。
反应釜特氟龙喷涂涂层不均匀怎么办,多数时候靠检测数据说话,肉眼判断容易走偏。把工况温度、物料成分和缺陷照片发过来,宏远喷涂帮您分析是工艺问题还是使用问题,需要返修的给出方案和周期,再决定下一步也不迟。