鞋模涂层喷得不均匀,生产上最遭罪
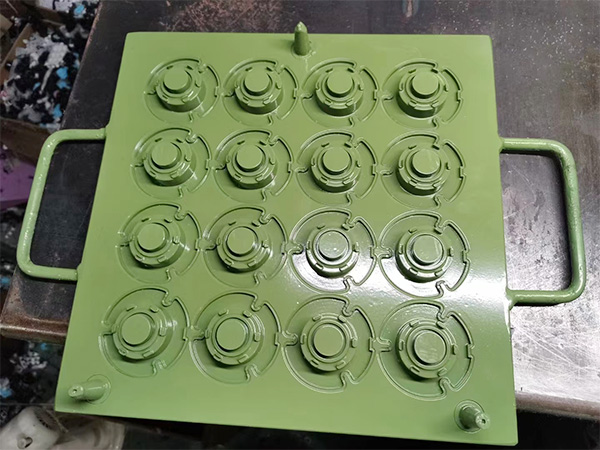
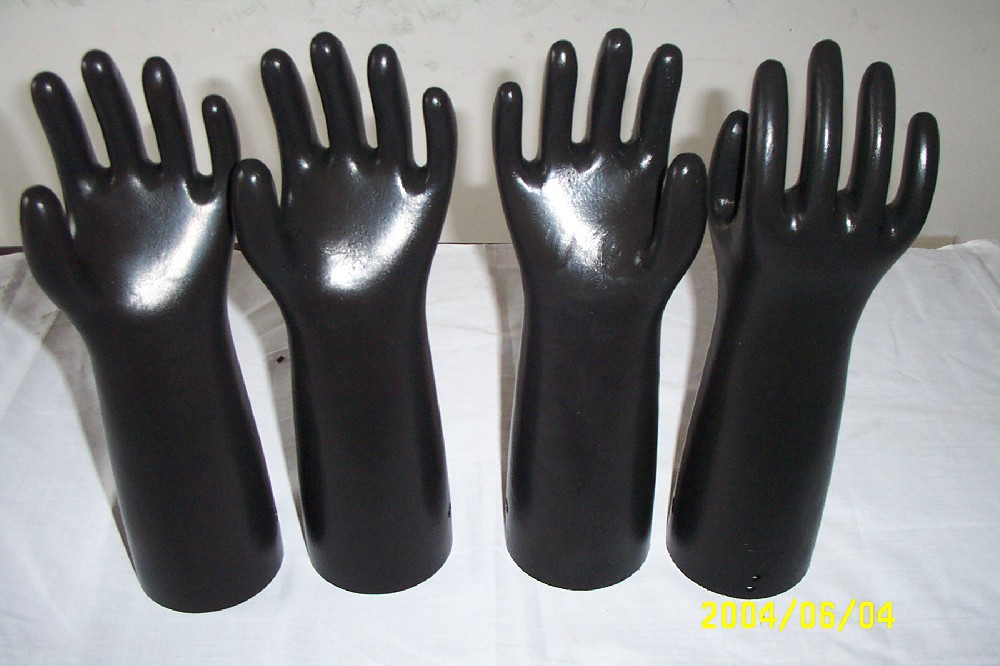
不少做鞋材的客户找到宏远喷涂时,情况都差不多。EVA料开始粘模,脱模得拿铲刀一点点抠,鞋底花纹带上料印,清模的频次越来越高。模具本身没坏,毛病多半出在特氟龙加工那一环——涂层喷得不均匀,厚的部位先起泡掉皮,薄的部位直接露底粘料。鞋模铁氟龙喷涂涂层不均匀怎么办,先要认准一点,这不是换个牌子涂料就能解决的事,得从工艺的每个环节去排查。
涂层厚薄不匀,毛病多半出在哪
先看前处理。鞋模用久了表面有残胶、油污和氧化层,喷砂打不到位,铁氟龙涂层的附着力就参差不齐,流平时厚薄压不住。砂料粗细、喷砂压力都有讲究,粗了打花模面,细了毛化不够,这两个度要拿捏好。
再就是喷涂手法。气压稳不稳、走枪的速度和距离、氟树脂涂层的粘度配比,哪一项漂了,膜厚就跟着漂。鞋模结构又特殊,深腔窄缝多,花纹面复杂,遮蔽做不细,边角一过喷,中央就容易欠喷。烧结控温同样马虎不得,炉内温度曲线起伏大,涂层流平程度不一,出炉后肉眼就能看出一块亮一块哑。
宏远喷涂怎么做,才能把涂层做均匀
宏远喷涂处理鞋模有一套固定流程。先把旧涂层和残胶彻底退除,喷砂毛化做到位再上底漆,喷涂时薄喷多遍,每遍进炉烧结,膜厚一层层压上去,测厚仪逐点检查,偏差大的位置当场补喷。防粘要求高的用PTFE涂层,既要耐磨又要耐腐蚀的场景会推荐PFA氟树脂涂层,选型以实际评估为准。
涂层做均匀了,好处直接落在生产上。脱模顺滑不用铲料,鞋面不带印,模面一擦就干净,易清洗又省人工,低摩擦的表面还能少刷脱模剂,模具寿命跟着延长。外地客户不用跑现场,模具打包寄到石家庄,做完原路寄回,全国单都接。
涂层已经花了,返修还来得及吗
多数模具都有得修。不均匀的旧涂层直接罩面重喷要出问题,新旧层结合不牢,用不了多久就起皮。稳妥的做法是整体退涂,重新走一遍前处理和喷涂流程,返修完的模具性能和新喷的基本一致,成本比开新模低得多。遇到鞋模铁氟龙喷涂涂层不均匀的状况,尽早送修是正路,拖得越久基材烫伤越深,修复难度越大。
常见问题
1. 鞋模寄到石家庄加工,来回要几天?
常规鞋模从收货到喷完发回,一般三到五个工作日,数量多、退涂工作量大时会顺延,具体周期以实际评估为准。发货前沟通好物流安排,来回都能跟踪。
2. 铁氟龙涂层喷一次能用多久?
这要看模具的工作温度、用料和日常清模方式。耐腐蚀喷涂做好的不粘涂层,正常使用能撑很多模次,发现粘料明显增多时再安排返修即可,具体寿命以实际评估为准。
3. 旧涂层没掉干净,能直接重喷吗?
不建议。残留的旧涂层和新层结合不牢,喷上去也撑不长,退除干净再重做前处理才是稳妥做法,宏远喷涂的返修都按整套流程走。
模具粘料看着是小毛病,拖久了直接影响交期。手上正被鞋模铁氟龙喷涂涂层不均匀困扰的客户,可以把模具寄到宏远喷涂评估,先评估后报价,电话微信都能咨询,做完原路寄回,不耽误排产。