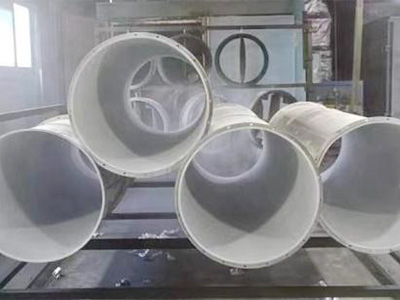
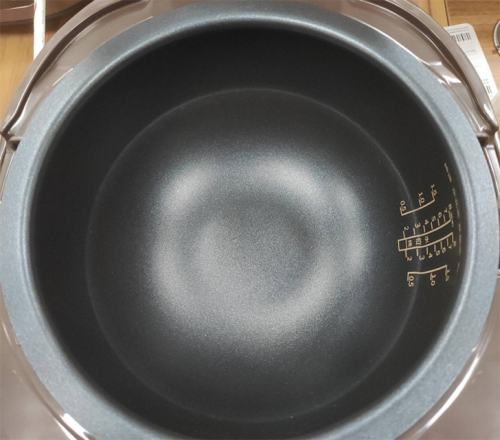
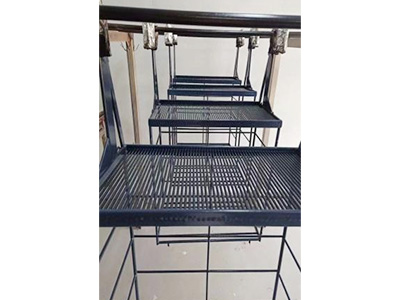
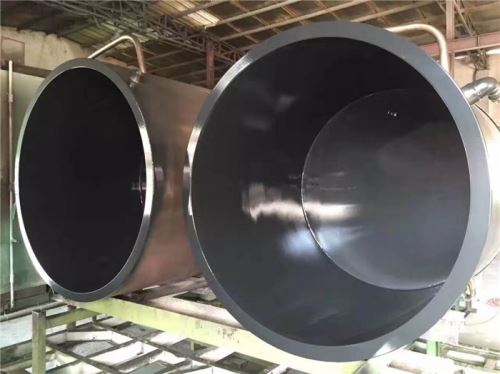
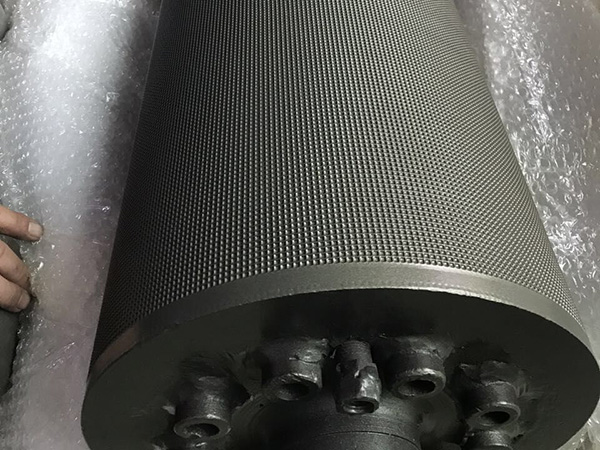
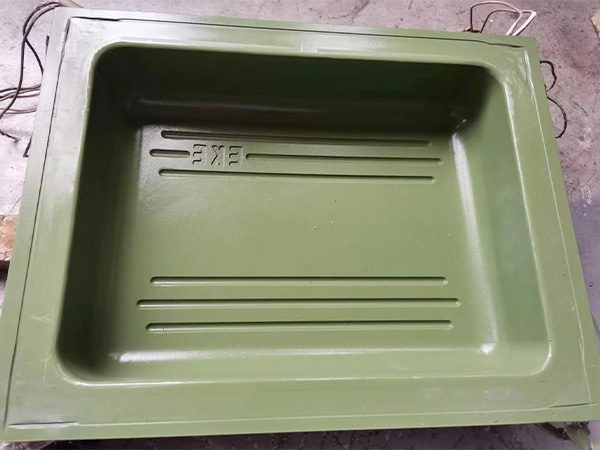
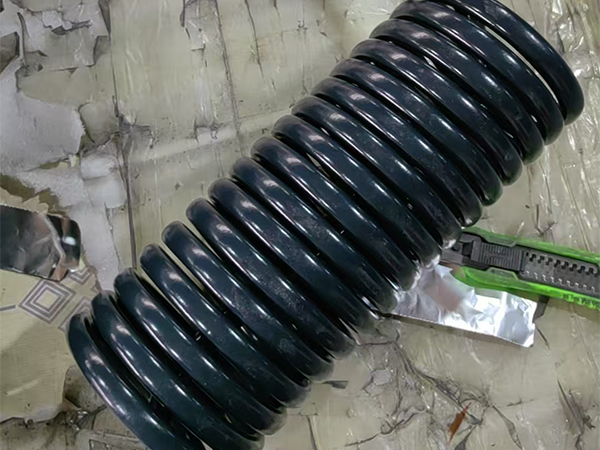
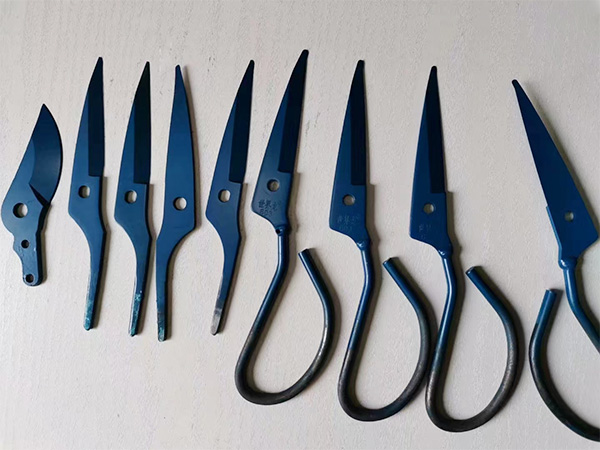
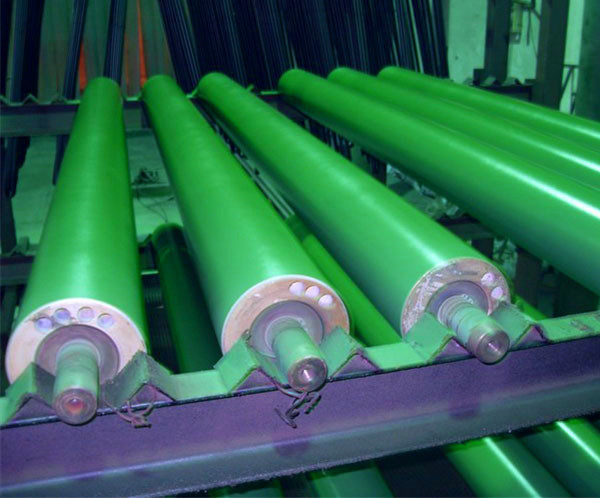
做化工生产的都清楚,搅拌桨和反应釜内壁是整套设备里最“受罪”的两个部位。物料酸碱性强、温度波动大,普通不锈钢用不了多久就出现点蚀,釜壁结垢越积越厚,每批料下来光清理就要耗掉大半天工时。找到宏远喷涂做化工搅拌桨、反应釜防腐喷涂的客户,多数都是被腐蚀穿孔、物料挂桨、清洗停机太久这三件事逼过来的。
搅拌桨和釜壁做防腐喷涂图的是什么
防腐喷涂的核心思路是把氟树脂材料牢牢固结在金属表面。PTFE涂层和PFA涂层这类氟树脂涂层的化学稳定性极高,浓酸、稀碱以及大部分有机溶剂都侵蚀不了它。做完耐腐蚀喷涂之后,桨叶和釜壁等于多了一层隔离屏障,金属基材不再直接接触介质,点蚀和晶间腐蚀这些隐患从根上被掐断。
防粘是另一个实打实的好处。树脂类、聚合类物料批次之间特别容易在搅拌桨上挂料结垢,不粘涂层做完之后挂料量明显减少,清理时间能压缩一大截,批次切换的效率跟着提上来。氟树脂本身摩擦系数低,搅拌阻力下降之后,能耗也会顺手降一点。
PTFE和PFA涂层怎么选,差距在哪
选材看温度和介质这两条就够了。PTFE涂层成本相对低,防粘和自润滑表现好,适合常温到中温工况下的大多数搅拌桨、釜内件和耙齿类部件,在以防粘为主的场合用得最多。
PFA涂层是熔融成膜,致密度比常规PTFE喷涂高出一截,膜厚可以做厚,抗介质渗透能力更强,强腐蚀加较高温度的工况更依赖它。ETFE涂层韧性突出,有机械冲击和磨粒磨损的场合表现稳定。具体定哪种,要看介质成分、工作温度、有没有固体颗粒冲刷,宏远喷涂一般先摸清工况再定方案,以实际评估为准。
外地客户寄件加工走什么流程
工厂在河北石家庄,外地客户做反应釜防腐喷涂基本都走物流寄件。搅拌桨、桨叶、小釜节这类部件拆下来打包装箱发过来,收到后先做前处理,喷砂把旧涂层和氧化皮清理干净,露出新鲜基材,再喷涂氟树脂涂料,最后进炉高温烧结固化。旧设备翻新走的是同一套流程,基材没有减薄到报废程度就能做。
加工周期看件数和膜厚要求,普通搅拌桨单件一般几个工作日发货,大件和多层涂层的时间会拉长一些。发货前做膜厚检测和电火花检漏,确认涂层致密无针孔,这道工序省不得,涂层渗漏等于白做。
常见问题
1. 旧搅拌桨腐蚀得厉害还能重新喷涂吗
要看基材状况。喷砂能清掉表面腐蚀层,较深的点蚀凹坑可以在喷涂前修补找平,壁厚还在安全范围内的搅拌桨翻新之后用起来跟新件差不多。腐蚀减薄明显的就建议换新基材再喷涂,具体情况以收到实物评估为准。
2. 反应釜防腐喷涂的涂层能用几年
寿命跟介质腐蚀性、温度、有没有机械磨损关系最大。温和工况下用几年没问题的例子很多,强腐蚀加高温加颗粒冲刷的工况衰减就快。日常避免硬物磕碰,清洗别拿钢丝球刮,寿命能延长不少。
3. 涂层掉了能不能修补
氟树脂涂层靠底漆跟基材结合,正常使用不会整片剥落。局部磕伤可以返厂修补后重新烧结,大面积脱落多半是前处理不到位或者工况超出了涂层承受范围,这种情况建议整件重做。
搅拌桨和反应釜的防腐防粘方案,最终都要落到具体工况上。手头有介质成分、工作温度和设备图纸,可以直接发给宏远喷涂评估,特氟龙喷涂加工的膜厚、周期和费用都会给到明确答复,外地客户寄件前先沟通一下包装要求,避免运输途中磕碰伤到基材。