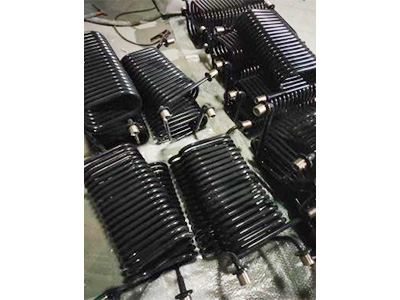
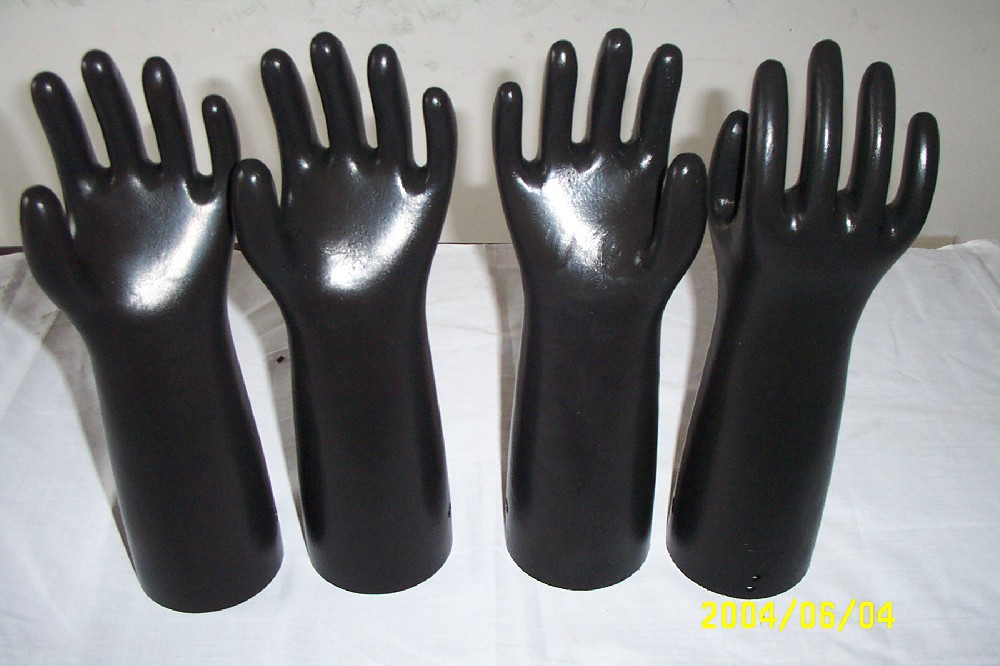
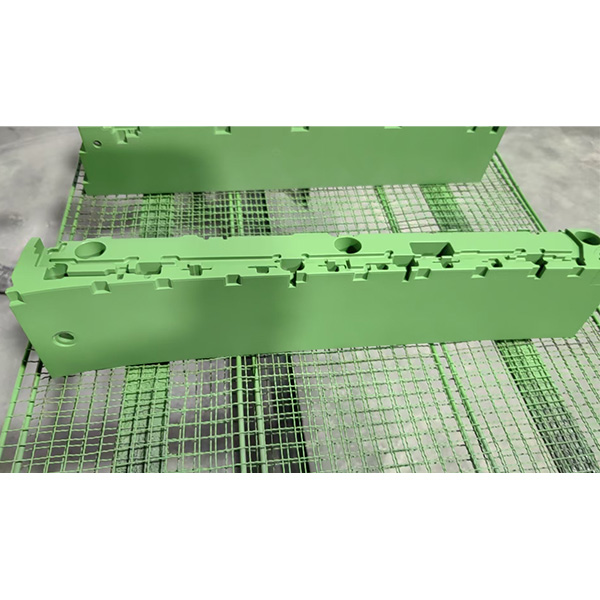
做锂电池设备的采购和技术人员多少都碰过这样的事,设备用了几个月,搅拌桨和料盆内壁开始挂浆料,清场一次比一次费劲,拆开一看涂层起了皮甚至成片脱落。问题多半出在喷涂工艺和验收把关两个环节,涂层质量单靠肉眼远远不够。锂电池设备铁氟龙喷涂验收标准是什么,收货之前心里就要有个数,按标准逐项过一遍,省掉的是后面停产返工的大麻烦。
验收先看外观和厚度这两处硬指标
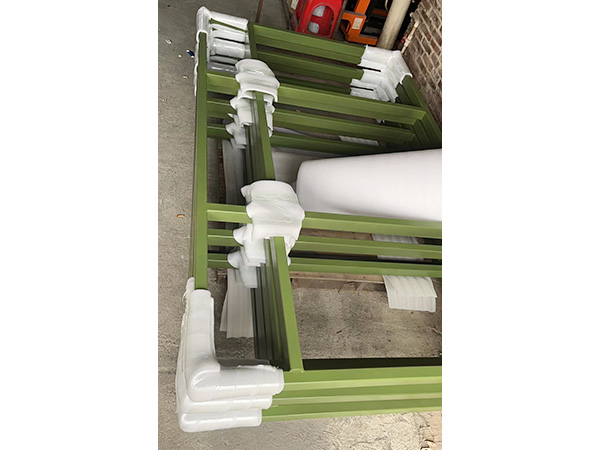
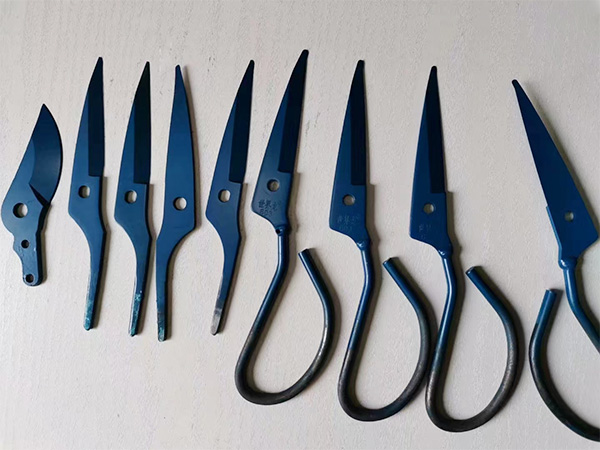
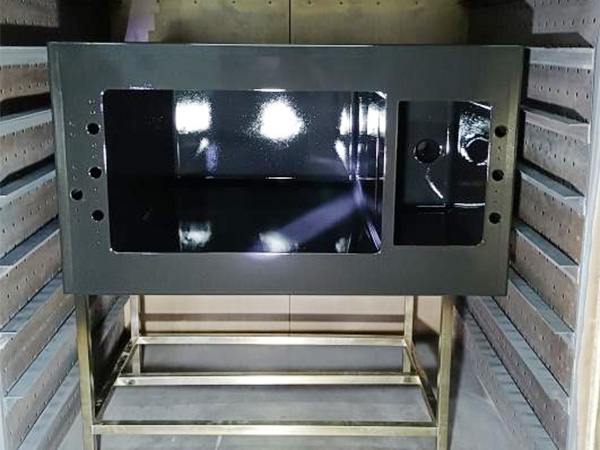
涂层外观先看颜色和表面状态,整批工件颜色应当均匀一致,不允许出现流挂、气泡、露底和剥落。浆料接触面用手摸上去要光滑平整,有明显颗粒感的部位,投产后多半会先挂料。厚度用测厚仪在关键位置抽测,搅拌桨叶、管路内壁、罐体焊缝附近这些工况苛刻的点要重点照顾。防粘用途的氟树脂涂层一般从二十多微米起步,兼顾电解液环境的耐腐蚀喷涂会做得更厚,具体数值以双方确认的工艺文件为准,验收时对照检测报告逐点核对最稳妥。宏远喷涂出厂随货附厚度检测记录,客户复测有据可依。
附着力和针孔决定涂层能用多久
外观合格只算过了第一关,真正决定寿命的是附着力和致密性。附着力按划格法测试,划格区涂层不允许成片脱落,边角和棱边尤其要细看,设备使用中掉皮基本都从这些位置开始。针孔用高压电火花检测仪逐面扫查,罐体和管路内壁是重点,肉眼看不见的一个针孔,就够电解液渗进去把基材咬出锈点,时间一长周围涂层跟着起鼓。市面上做PTFE涂层加工的厂家不少,愿意把电火花检测报告随货提供的,工艺控制才算过得硬。锂电池设备这类对耐腐蚀要求高的订单,建议把针孔检测列为必检项。
上机跑一段时间才算最终验收
检测数据都合格,还要看装到设备上的实际表现。锂电池设备铁氟龙喷涂验收标准是什么,最后的落点就在使用效果上。不粘涂层做到位,料盆倾倒时残料基本自己掉干净,清场省下的水、时间和人工,一个月就能算出账。低摩擦的表面还能降低搅拌阻力,对密封件磨损和设备能耗都是好事。接触电解液的部位要留意颜色变化和局部起泡,发现异常及时和喷涂厂沟通,早期处理成本很低。新供应商第一次合作,建议先拿几件非核心工件试加工,上机跑一个批次再决定批量下单,稳当。
常见问题
1. 验收时厚度报告能省掉吗?
不建议省。厚度是涂层寿命的基础,接触电解液的部位一旦偏薄,往往最先出问题。供应商没提供报告的批次,自己拿测厚仪抽几个点复测,几分钟的事,比事后返工划算得多。
2. 涂层用多久需要返厂重涂?
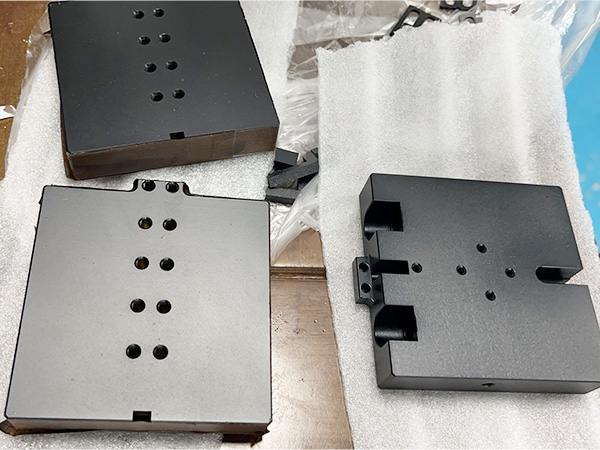
这个没有统一周期,看工况定。浆料冲刷磨损强的位置可能一年上下就要翻新,纯防粘用途用上三五年也正常。表面开始挂料、颜色发白、局部起鼓,出现这几类信号就该安排返涂,拖到基材锈穿损失会大很多。
3. 外地寄件加工验收流程麻不麻烦?
流程和本地合作没有区别。发货前厂家提供外观照片和检测数据,到货后按同样的项目复验,厚度、附着力、针孔三项重点核对。宏远喷涂长期承接全国寄件加工,包装和物流都有固定方案,双方在寄件前把验收要求落到纸面,合作起来省心。
验收标准定得越细,设备运行越稳,供需双方都省心。手上有锂电池设备部件要做特氟龙加工,对验收项目还有拿不准的地方,把图纸和使用工况发给宏远喷涂即可,技术人员会按实际场景给一份对应的验收清单,寄件前先沟通,到货时按单核对。