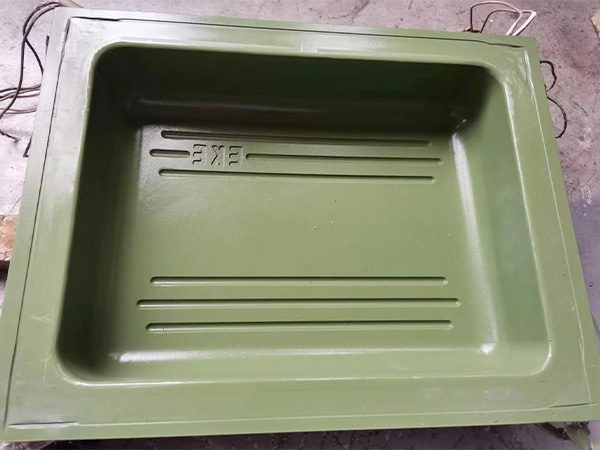
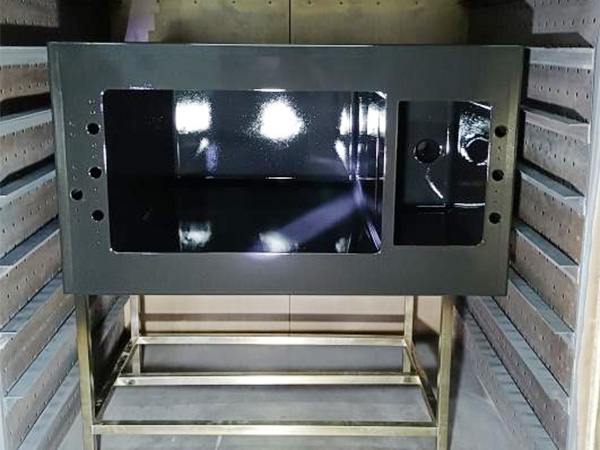
做橡胶密封件、胶垫、杂件的厂子,几乎都吃过粘模的亏。硫化出来的制品一半拉在模腔里,班组停机拿铲刀一点一点清模,模面越铲越毛,产品合格率跟着往下掉。听同行说特氟龙喷涂能解决脱模问题,联系加工厂时最先问的一句往往是耐温。硫化平台常年一百七八十度,涂层烤几个月会不会失效。这个顾虑很实在,橡胶模具铁氟龙喷涂使用温度范围决定了涂层能不能在硫化机上长期稳定干活,先把这条基准线了解到位,选型才有底。
铁氟龙涂层能耐多少温度
常用的PTFE涂层长期使用温度在零下190度到零上260度之间,PFA涂层同样能长期扛住260度,短时超温还有余量。橡胶硫化工艺的温度大多落在150到200度之间,个别特种胶料会冲到200度以上,这个区间离氟树脂涂层的上限还有一段距离,正常硫化不会把涂层烤坏。行业内讲橡胶模具铁氟龙喷涂使用温度范围,参考基准就是长期260度。落到具体模具上还要结合胶料种类、加热方式、模腔实测温度做评估,高温胶种的适配性以实际评估为准。
温度达标只是第一步,模具的实际工况同样影响涂层寿命。合模压力、胶料里的填充剂对模面的摩擦、每次开合模带来的温差,都在一点点消耗涂层。底材喷砂粗糙度合适,底漆面漆配套得当,涂层在两百度上下连续服役几年不掉皮的模具并不少见。基材偏软、前处理偷工,再好的氟树脂粉料也挂不住。
耐温之外,粘模和残胶才是天天要面对的事
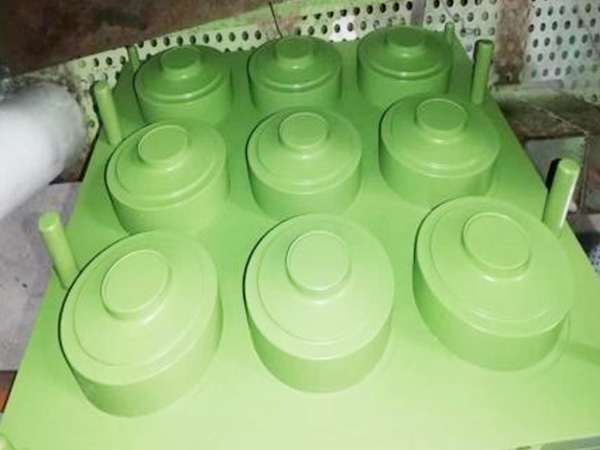
防粘效果的好坏取决于涂层配方和膜厚,温度只是前提。橡胶模具一般选面漆氟树脂含量高的PTFE、PFA体系,膜厚控制在几十微米这个量级,表面既有足够的不粘性,又保住必要的耐磨性。喷完之后硫化件脱模利落,残胶量明显下降,原来每班清一次模,变成几天清一次,脱模剂用量减下来,制品表面光洁度也跟着上去。涂层摩擦系数低,脱模时制品受的拉力小,拉伤、缺胶这类缺陷同步减少。
有一部分模具不光粘胶,还伴随腐蚀问题。胶料中硫化剂的分解产物混着脱模剂残留,遇热生成酸性物质,时间一长把模腔咬出麻点。这种工况适合做耐腐蚀喷涂体系,氟树脂涂层对多数酸碱介质不敏感,配合封孔处理,模具整体寿命能拉长不少。深腔、细缝、螺纹部位的残胶往往最重,喷涂时的边角覆盖要重点盯。
涂层能撑多久,磨损了还能翻新吗
正常两班倒的生产节奏,橡胶模具涂层寿命普遍以年计,具体看胶料磨损性和操作习惯。涂层磨薄之后不用报废模具,寄回喷涂厂把旧层退除,重新前处理再喷一遍,模具尺寸变化控制在公差之内,翻新费用比新开一副模具低得多。宏远喷涂常年接全国寄件加工,模具发到石家庄厂里,走完退层、喷砂、喷涂、固化、检测的流程再发回,客户提前提供硫化温度和胶料类型,配方就能对得准。
常见问题
1. 硫化温度180度,PTFE涂层会分解吗?
不会。橡胶模具铁氟龙喷涂使用温度范围按长期260度考虑,180度的硫化温度留了足够余量。涂层真正怕的是局部干烧和明火直接接触,模具装在平板硫化机、注压机上正常合模生产,温度远碰不到这个界限。
2. 喷完涂层模腔变厚,合模精度受影响吗?
涂层膜厚按几十微米的量级控制,具体厚度以图纸公差为准。分型面、配合面有严格尺寸要求的部位,喷涂前先做遮蔽,这些位置保留原基面,成品装配基本不受影响。拿不准的地方把模具图纸发过来,加工前会把方案确认好再动手。
3. 全国寄件加工,周期和运费怎么算?
常规尺寸的模具从收件到发货多数在几个工作日内完成,复杂大件要看前处理难度和涂层体系,具体周期以报价单为准。石家庄厂区常年发全国物流,运费按实际重量和距离结算,发货前做附着力检查和外观确认,确认无误再打包发出。
模具粘胶拖产能的,先把硫化温度、胶料类型、模腔结构这几项信息整理出来,直接联系宏远喷涂做评估。发几张模腔照片过来,把模具寄到厂里实测也行,选型、膜厚、费用和周期都能给出明确答复,确认合适再安排加工。