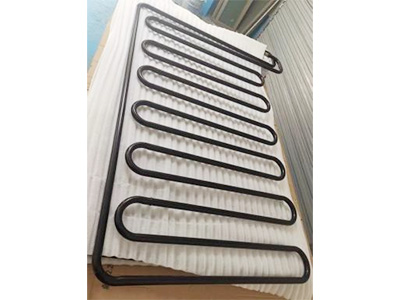
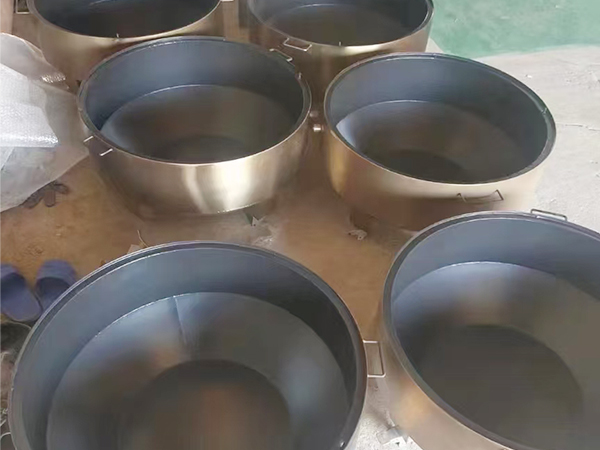
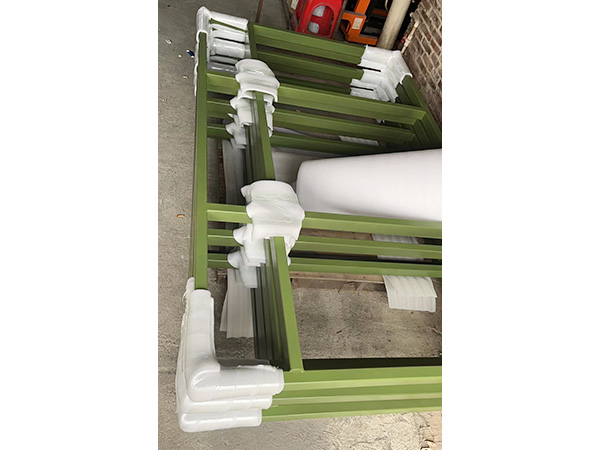
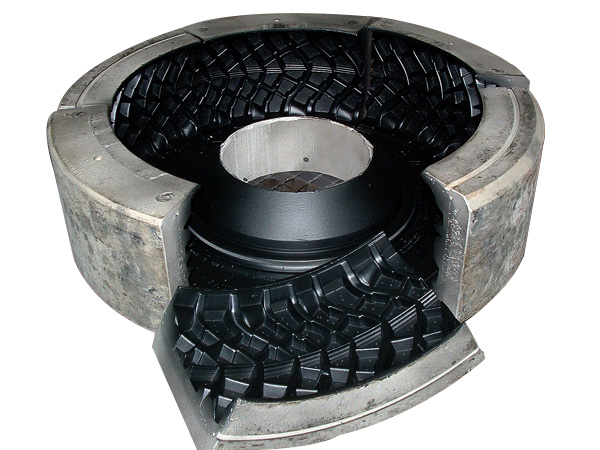
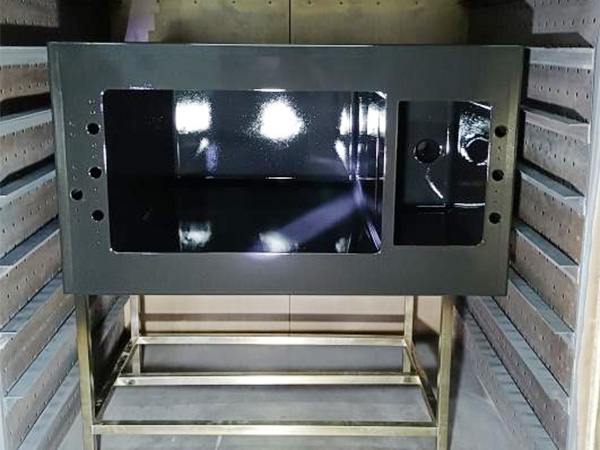
做食品模具的、修反应釜的、备烘盘的,常年接到同一个问题——你们这儿做的到底是特氟龙喷涂还是喷塑?不少客户第一次询价时把两种工艺当成一回事,拿着要求防粘的工件去做了静电喷塑,回来一用就粘料,涂层还发黄。特氟龙喷涂和喷塑有什么区别?这事得从涂料本身说起。
特氟龙喷涂和喷塑有什么区别?先看涂料和炉温
特氟龙喷涂用的是氟树脂涂层,常见的有PTFE、PFA、ETFE这几类,涂料以液体形态上枪,喷出来是极细的雾状薄层。工件先经过喷砂粗化,再一层一层薄喷,每喷几道就进炉烧结,炉温拉到三百多摄氏度,氟树脂在高温下熔融,跟基材咬合成一层致密的连续膜。喷塑走的是另一条路,环氧、聚酯粉末靠静电吸附在工件表面,进烘箱两百摄氏度左右固化成型,出来的是一层偏厚的装饰性涂装。
膜厚上的差别也直观。不粘涂层一般做到几十微米就够了,太厚反而容易开裂脱落;PFA耐腐蚀喷涂做厚壁内衬时可以做到毫米级,具体层数和厚度要看工件工况评估。喷塑的膜厚普遍在几十到一百多微米,颜色随便调,表面平整度也不错,可它的成膜原理决定了它做不出不粘效果。
性能差在哪 用途就分到哪
把两种涂层放在一起比,差距一眼就能看出来。PTFE涂层几乎不粘任何物料,表面能低,煎炒烤都不挂;摩擦系数低,动配合的部件用它省力;耐腐蚀喷涂做出来的膜能扛大部分酸碱和有机溶剂;连续使用温度可以到二百六十摄氏度上下,抗结垢和易清洗这两点在食品、化工设备上尤其值钱。喷塑的强项在防锈、绝缘和外观装饰,颜色多、成本低,可它不防粘,也不耐高温,温度一高涂层变色的同时附着力跟着往下掉,跟食品物料直接接触的场合一般也不被认可。
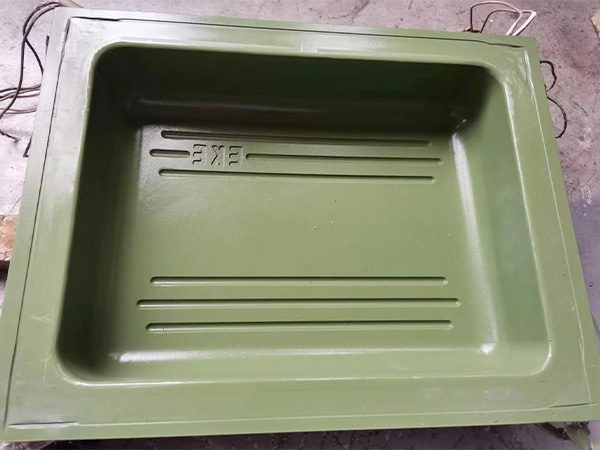
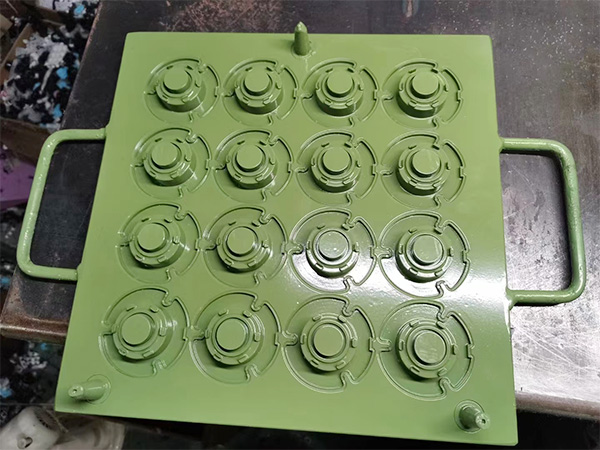
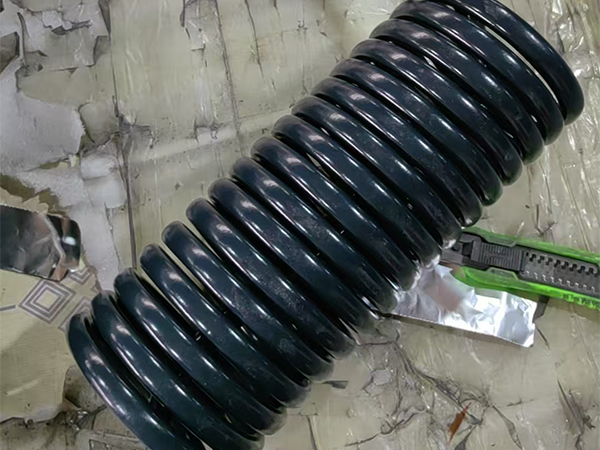
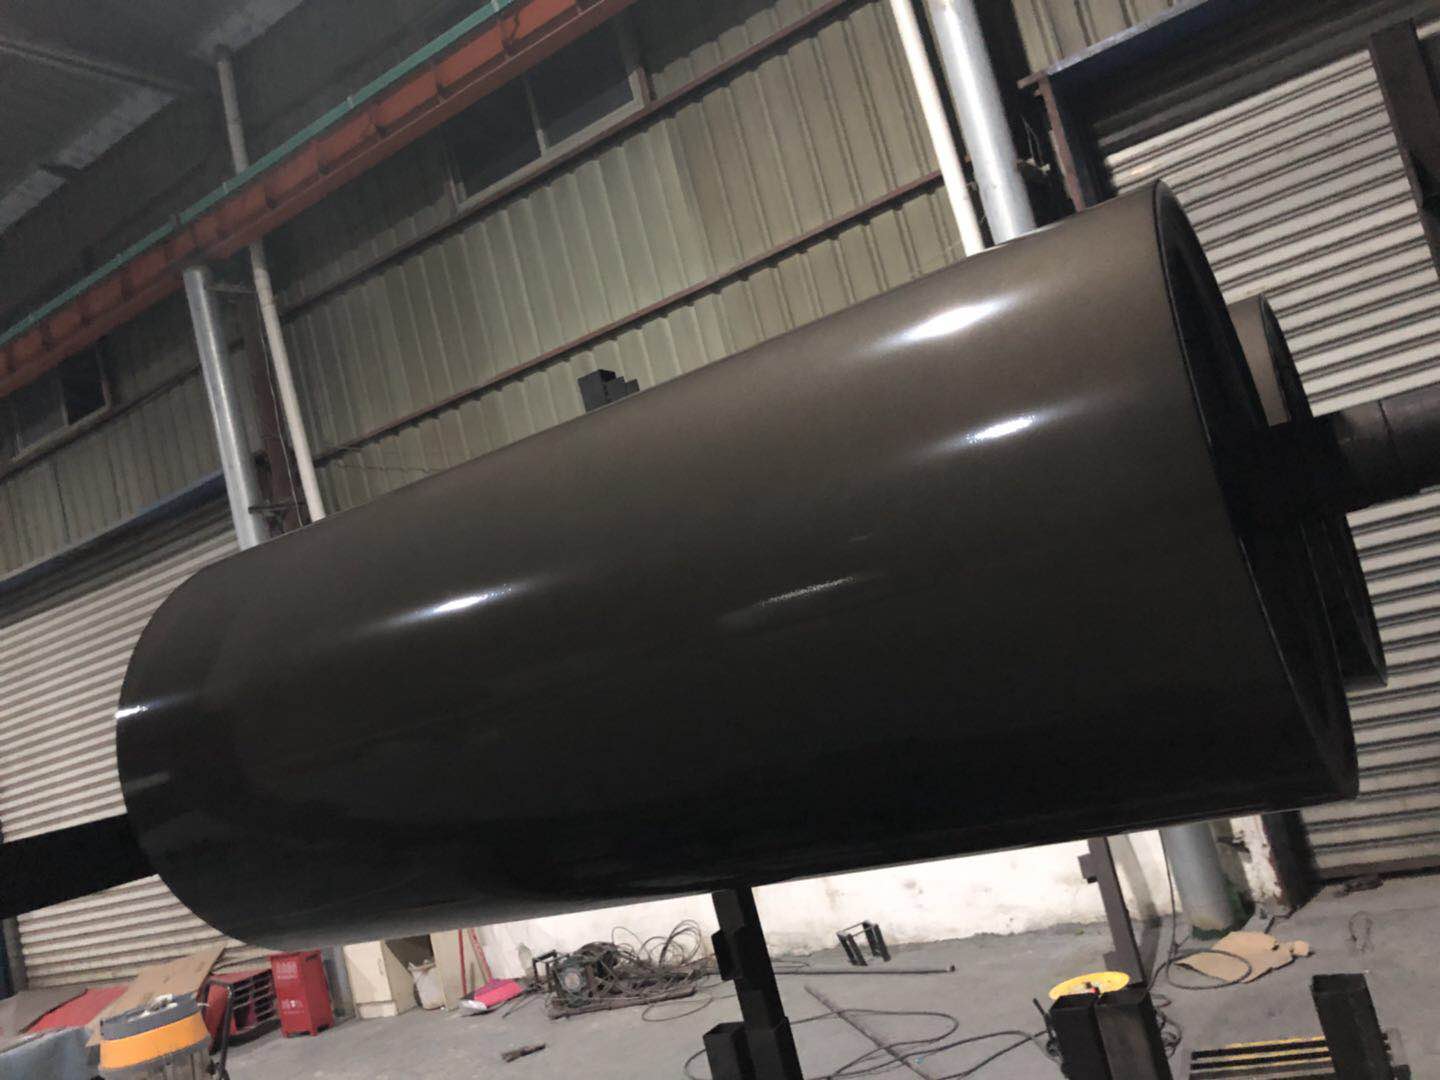
用途上也各干各的。烘盘、烤模、辊筒、螺杆、反应釜和搅拌桨的内壁,这些地方要的是防粘和易清洗,选特氟龙加工才对路;机箱外壳、货架、围栏这些结构件,要的是防锈好看,静电喷塑性价比更高。两家工艺不存在谁取代谁,看工件干什么活。
拿到自己的工件 该怎么判断做哪种
判断起来有个土办法,问三个问题。物料会不会粘在工件上?工件要不要接触酸碱、溶剂、食品?工作温度会不会超过二百摄氏度?三个问题里占了一条,就该往特氟龙喷涂这边走,占的条数越多越没得选。工件只是装在户外要防锈,喷塑足够用,预算还省一截。
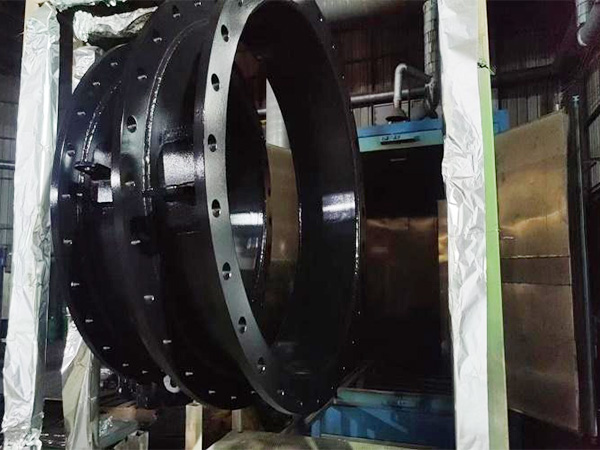
宏远喷涂在河北石家庄,常年接全国各地的寄件加工单。寄件前先把工件的尺寸、材质、使用温度和接触的物料发过来,厂里评估完给出工艺方案和报价,确定工期再发货。老客户里不少是喷塑做坏了返工过来的,旧的失效涂层经喷砂清干净,基材重新粗化,再做氟树脂涂层照样能用住。
常见问题

1. 做不粘涂层用喷塑代替行不行?
不行。喷塑粉末里没有氟树脂,成膜后没有防粘性能,物料照样粘;固化温度一旦超过两百摄氏度,涂层变色脱层的风险很大,接触食品的场合也不符合要求。要防粘只能做PTFE这类氟树脂涂层,进炉烧结才算数。
2. 特氟龙喷涂一般做多厚?能用多长时间?
常规不粘涂层做到二十到六十微米这个区间,耐腐蚀工况做PFA内衬会更厚,具体层数以实际评估为准。寿命跟使用强度关系最大,食品模具保养得当能用好几年,强腐蚀、高磨损的工况要看介质和频率,寄件时把工况说全,厂里给的评估才靠谱。
3. 外地的工件能寄过来做吗?
可以,宏远喷涂面向全国接寄件加工。流程不绕,先发工件照片和参数做评估报价,谈好工期后物流发货,厂里做喷砂预处理、喷涂、烧结、检测,完了原路寄回,一般几天到一周能交件,赶工期的提前说一声排产。
手里有拿不准的工件,先别急着下单。把照片、尺寸、使用温度和接触的物料整理好发给宏远喷涂,做防粘、耐腐蚀还是喷塑,评估完心里有底,钱也花在刀刃上。